三模电竞PCB机械轴焊接前的材料合规性审查
在构建三模电竞PCB的过程中,机械轴体的焊接质量直接决定了输入延迟与长期使用的稳定性,而这一切的基础在于原材料对REACH法规的严格遵循。REACH法规(化学品注册、评估、授权和限制法规)作为欧盟最具影响力的化学品管理法规,其核心在于确保电子制造中使用的助焊剂、焊锡膏以及PCB基材中的化学成分不会对环境和人体健康构成不可接受的风险。对于电竞外设而言,高频次的按键触发意味着焊点承受着巨大的机械应力,因此必须选用低残留、无铅且符合环保标准的焊接材料,以规避铅、镉、汞、六价铬等受限物质(SVHC)带来的合规风险与安全隐患。
材料审查阶段需重点关注焊锡膏的合金成分及助焊剂活性物的类型。目前行业内普遍采用SN100C(锡-铜-微量铋)或SAC305(锡-银-铜)无铅焊料,这些材料在满足机械强度要求的同时,有效降低了铅污染风险。同时,助焊剂的选择需确认其不含卤素或符合低卤素标准,并确保其挥发性有机化合物(VOCs)排放符合当地环保规定。通过核对供应商提供的材料安全数据表(MSDS)和符合性声明,确保每一批次进入生产线的焊接材料均经过严密的化学成分筛查,从源头确立符合REACH法规的安全基准,为后续的高精度焊接工艺奠定物质基础。
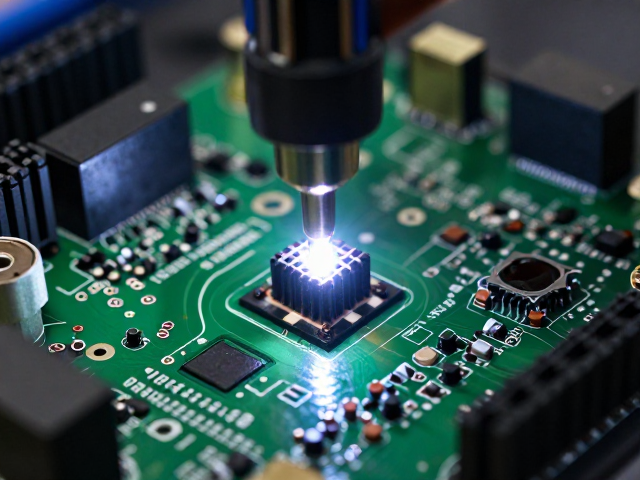
精密焊接工艺中的温度曲线控制与应力管理
机械轴体的焊接对热历史极为敏感,过高的温度或过长的受热时间会导致焊盘镀层氧化、焊点脆化,进而引发电竞场景下高频按压下的虚焊或断脚问题。采用无铅焊料时,熔点相对较高,通常需要在245°C至249°C的回流焊峰值温度下完成熔合,这要求预热区的升温速率控制在每秒1至3°C之间,以避免PCB基板因热冲击产生翘曲或分层。对于三模PCB上密集分布的轴体焊点,需优化炉温曲线,确保各焊点处于均匀的液相线以上时间,通常建议保持在1-2秒左右,以促进金属间化合物(IMC)的生长,形成牢固的冶金结合,同时减少因热应力集中导致的焊点疲劳断裂。
除了温度控制,焊接过程中的机械应力管理同样关键。机械轴体的引脚结构较为复杂,在回流焊冷却过程中,由于不同材料的热膨胀系数差异,焊点内部会产生残余应力。为了缓解这一问题,建议在PCB设计阶段增加焊盘的防焊铜箔连接(Thermal Relief),以平衡热传导,减少局部过热或冷却不均。在实际操作中,可引入自动化贴片与焊接设备,确保轴体定位精度,避免因偏移造成的假焊。此外,焊接完成后需进行目检或自动光学检测(AOI),重点排查焊点光泽度、焊料爬升高度及是否存在连锡、空焊等缺陷,确保每一个机械轴体的电气连接与机械固定均达到电竞级的高可靠性标准。
焊接后清洁处理与长期稳定性验证
焊接过程中残留的助焊剂活性物若未彻底清除,可能在长期高湿度或高温环境下引发离子迁移腐蚀,导致电路短路或信号干扰,这对于对稳定性要求极高的三模电竞PCB而言是致命隐患。符合REACH法规的清洁工艺通常推荐使用去离子水配合特定的环保型清洗剂,或者采用免洗助焊剂配合严密的制程控制。清洗过程中需监控清洗液的电导率、残留物含量以及pH值,确保清洗效果的一致性。对于无法水洗的局部焊点,可采用超声波清洗或高压喷淋技术,重点清除轴体引脚周围及密集焊点间的残留物,防止因清洁死角导致的长期可靠性风险。
验证焊接质量与材料合规性的最终环节在于长期稳定性测试。在实验室环境下,需对焊接完成的PCB进行温度循环测试(Thermal Cycling)和高温高湿存储测试(THB),模拟极端使用环境,观察焊点是否有裂纹、腐蚀或脱落现象。同时,结合机械寿命测试,对机械轴体进行规定次数(如500万次以上)的按压测试,评估焊点在长期机械疲劳下的完整性。通过数据记录与分析,确认焊接结构在满足REACH法规安全标准的同时,能够提供电竞玩家所需的极致跟手性与耐用度,从而完成从材料合规到工艺落地再到性能验证的全链路闭环。