光学透视与模具设计的耦合逻辑
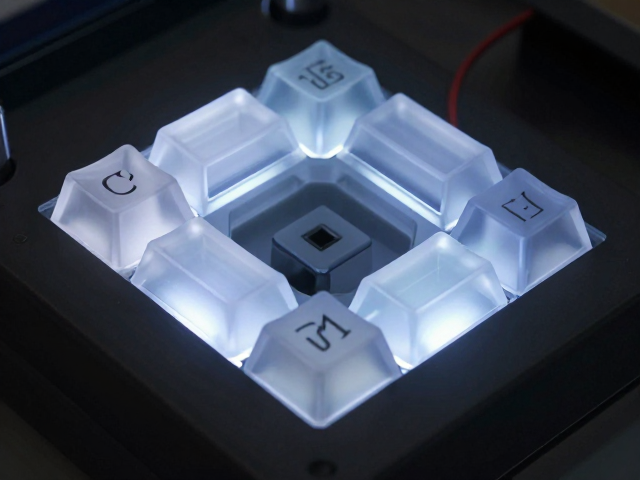
在追求极致光效的键帽制造过程中,透光均匀性并非单纯依赖材料本身的属性,而是模具型腔精密度与光学路径设计的深度耦合结果。高透光树脂如PMMA或PC在注塑成型时,熔体在模具型腔内的流动行为直接决定了内部应力分布,进而影响光线折射与散射的效果。若模具流道设计存在死角或壁厚不均,会导致局部结晶度差异,使得光线在穿透键帽时出现暗斑或亮度不均的现象。因此,模具设计的核心在于通过精密的针点浇口或潜伏式浇口布局,确保熔体以最佳剪切速率填充型腔,减少因流动停滞产生的分子取向差异,从而为光线提供纯净且一致的传输介质。
温控系统的响应精度是维持模具型腔表面状态稳定的关键变量。传统的水路冷却往往存在温差波动,导致键帽表面产生微弱的熔接痕或光泽度不一致,这在透光件中会被放大为明显的光路瑕疵。高精度的模温机通过独立控温回路,将模具表面温差控制在±1℃以内,确保树脂在成型过程中保持均匀的冷却速率。这种稳定性不仅提升了键帽的尺寸精度,更消除了因内应力释放不均导致的光线畸变,使光线能够严格遵循预设的光学角度进行折射,实现从键帽顶部到底部光线的平滑过渡,这是构建高质感光效的基础物理条件。
材料流动性与结晶行为的微观调控
透明塑料如聚碳酸酯(PC)和聚甲基丙烯酸甲酯(PMMA)的流动性特性会显著影响最终产品的透光表现。高流动性材料能够更轻松地填充复杂的光学结构,如导光柱或微细纹理,但过高的流动性可能导致飞边或分子链过度取向,引起双折射现象,破坏光色的纯净度。在实际测试中,需通过熔体流动速率(MFR)测试评估材料在不同剪切速率下的粘度变化,找到最佳加工窗口。对于需要高透光率的键帽,通常选用经过特殊改性降低内应力的牌号,这类材料在注塑过程中能保持更低的残余应力,减少光线穿过时的散射损失,确保白光下无色偏,色彩光下无杂光。
材料的热历史对结晶度有着决定性影响,尤其是对于半结晶型透明塑料,结晶区域的折射率与非结晶区域不同,会导致光线散射,降低透光率并产生雾度。通过精确控制料筒温度和模具温度,可以抑制过度结晶,保持材料的非晶态结构,从而获得高透明度和高光泽的表面。测试数据显示,当模具温度提升至80-90℃区间时,PC材料的透光率可显著提升,同时表面光泽度增加,这是因为高温延缓了冷却过程中的分子冻结,使分子链排列更为松散且均匀,减少了光在微观结构上的散射点。这一过程要求材料供应商提供详细的热力学数据,以便工程师计算所需的热量输入和冷却时间,实现光学性能的最优化。
多区独立温控系统的实战应用
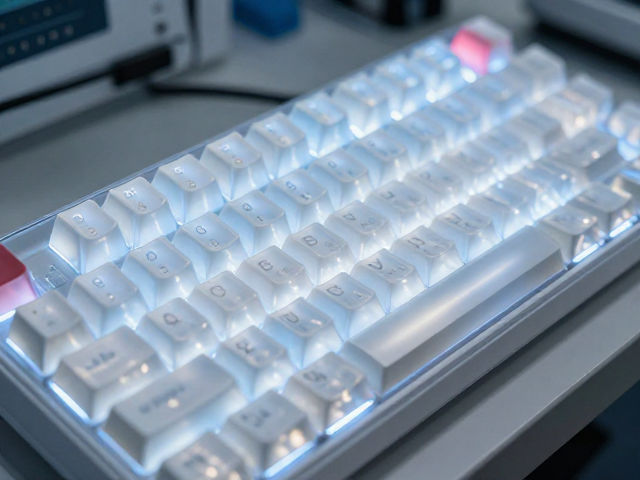
为了应对复杂几何形状键帽的成型需求,多区独立温控系统成为提升光效一致性的重要技术手段。通过将模具分为多个独立控温区域,工程师可以针对不同壁厚和结构特征进行差异化温控。例如,键帽顶部较厚区域需要较高的模温以延缓冷却,防止缩痕并降低内应力,而底部较薄区域则可适当降低模温以缩短成型周期并提高尺寸稳定性。这种精细的热管理策略确保了光线在键帽内部不同厚度区域的传输路径保持一致,避免了因冷却不均导致的光线折射角偏差,从而在视觉上呈现均匀的发光效果。
温控系统的动态响应能力直接影响批量生产中的稳定性。在连续注塑过程中,模具温度会随着环境温度和生产节奏发生微小波动,高精度温控设备通过PID算法和实时温度反馈,能够在秒级时间内调整冷却介质流量,维持设定温度的恒定。实测表明,采用动态温控技术后,键帽的光通量密度波动范围可控制在5%以内,远优于传统固定式温控方案。这种稳定性不仅提升了产品的一致性,还减少了因温度异常导致的废品率,为大规模生产高品质透光键帽提供了可靠的技术保障,使得每一批次的产品都能保持相同的光学表现。
光效测试标准与数据验证体系
建立科学的光效测试体系是验证模具与材料匹配效果的核心环节。常用的测试指标包括透光率、雾度、光通量密度分布以及色温一致性。使用积分球结合光谱辐射度计,可以精确测量键帽在不同驱动电流下的光输出特性,评估光线在键帽内部的传输效率。通过绘制光通量密度分布图,可以直观识别亮度不均的区域,进而反向优化模具流道设计或调整注塑参数。此外,雾度测试用于评估光线散射程度,低雾度意味着光线更集中,色彩更纯净,这是高端透光键帽的重要技术指标。
数据验证过程需结合长期老化测试,以评估光学性能的持久性。透明材料在长时间受热和光照下可能发生黄变或应力开裂,导致透光率下降。通过恒温恒湿箱进行加速老化实验,监测键帽在预定时间节点后的透光率变化,确保产品在使用周期内保持稳定的光效。真实案例显示,经过优化成型工艺并选用抗UV改性的透明树脂,键帽在500小时老化测试后,透光率衰减不超过2%,色温漂移控制在5nm以内。这种基于数据的验证方法,为模具设计和材料选型提供了客观依据,确保最终产品符合高品质透光键帽的光学标准。