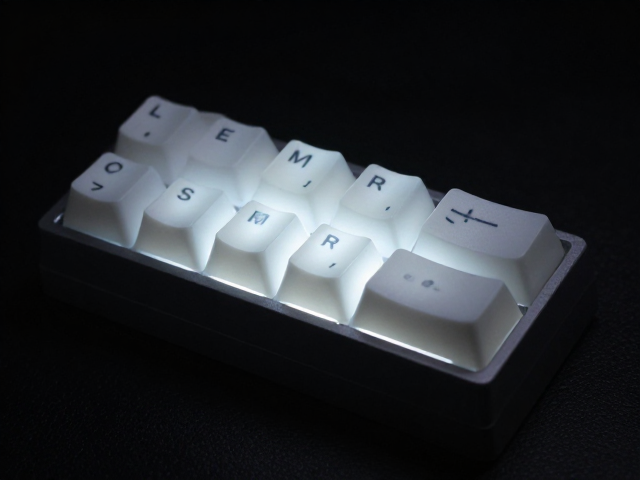
注塑压力对LSR透光键帽光学性能的核心影响
液态硅胶(LSR)在注塑过程中,压力分布直接决定了材料内部的分子取向与微观结构。当注射压力过高时,高剪切力会导致硅胶分子链发生剧烈拉伸和取向,这种微观层面的变形会在固化后形成内应力集中区。对于追求全域透光的键帽而言,内应力是光线传输的大敌,它会引起双折射现象,导致光线在穿过键帽时发生散射或畸变,使得原本均匀的白光出现暗斑或亮度不均。相反,过低的注射压力则可能导致充模不完全,特别是在键帽的复杂结构或薄壁区域,容易形成短射或流痕,直接破坏透光面的连续性,造成肉眼可见的黑点或缺料,严重影响产品的光学一致性。
压力稳定性还影响着LSR材料中气泡的排出与界面融合。在高压注塑环境下,若排气系统设计不当或压力波动剧烈,微量空气可能被包裹在硅胶基体中形成微米级气泡。这些气泡在透光区域表现为明显的杂质点,严重降低透光率和视觉纯净度。此外,压力控制不佳会导致模具型腔内的压力分布不均,使得键帽不同位置的密度出现差异。密度差异会改变材料的折射率,导致光线在键帽内部传播路径发生不可控偏折,最终使得键帽在点亮状态下出现“阴阳面”或局部发灰的现象,无法实现真正的全域均匀透光效果。
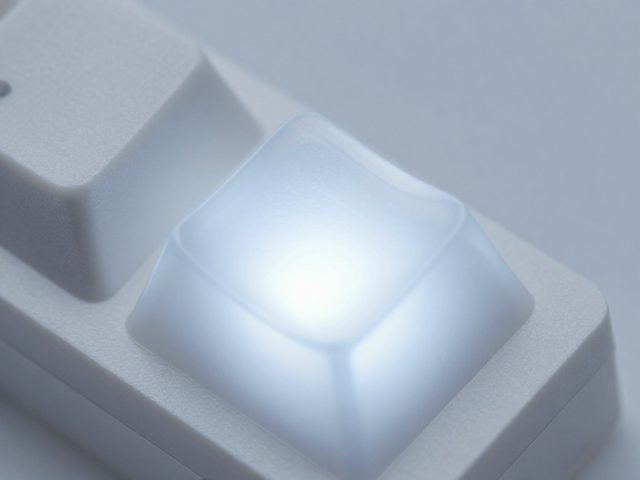
全域透光工艺中的压力参数优化策略
实现高水准的全域透光,需要将注塑压力精确控制在LSR材料的最佳加工窗口内。通常情况下,注射压力需足以克服硅胶在模具中的流动阻力,确保其在低温、高粘度状态下仍能快速填充复杂结构,但又不能超过模具承受极限或导致分子过度取向。通过模流分析软件模拟压力分布,工程师可以识别出高剪切应力区域,进而调整浇口位置或优化流道设计,使压力传递更加均匀。例如,在键帽中心与边缘的压力差控制在合理范围内,可以避免因受力不均导致的透光不均,确保光线从底部LED光源发出后,能通过键帽均匀漫反射至各个角度。
除了注射阶段,保压压力的设定对消除内应力至关重要。保压阶段的主要目的是补偿材料冷却收缩,维持型腔内的压力稳定。对于透光键帽,保压压力过高会加剧分子取向和内应力,导致透光率下降;保压不足则会导致产品缩水,改变键帽厚度,进而影响光线的折射和透射效率。理想的保压曲线应采用多段压力控制,在充模初期使用较低压力以减少剪切热和取向,在充填结束后迅速建立稳定的保压以维持形状并减少收缩。通过精确匹配注射速度与压力曲线,可以最大限度地减少流纹和熔接线,确保键帽表面及内部结构的光学完整性,实现从中心到边缘一致的亮度表现。
工艺协同与透光效果的最终呈现
注塑压力并非孤立变量,它必须与模具温度、注射速度以及LSR材料特性协同作用,才能达成全域透光的目标。模具温度的均匀性直接影响硅胶的流动性和固化速率。在高温模具下,硅胶粘度降低,所需的注射压力相对减小,有助于降低内应力,提高透光率;但若温度过高,可能导致固化过快,影响细节填充。因此,在设定压力参数时,需结合模具温控系统的精度,确保模具各区域温差控制在极小范围内,避免因局部冷却不均导致的密度差异和透光瑕疵。同时,注射速度的应与压力配合,快速注射可减少熔体前沿冷却,但过快的速度会加剧剪切生热和分子取向,因此需要找到速度与压力的最佳平衡点,以维持光线传输的稳定性。
实际生产中,透光键帽的质量还体现在对压力波动的高容错率设计。高质量的LSR材料具有更宽的加工窗口,对压力变化的敏感度较低,这使得在常规注塑压力下仍能保持优异的透光性能。然而,若材料批次间存在微小差异,压力控制的稳定性就成为关键变量。通过在线压力传感器实时监控型腔压力,可以实时调整注塑机参数,确保每一模产品的压力曲线高度一致。这种过程控制能力,能够有效剔除因压力异常导致的透光不良品,确保大批量生产中的键帽透光均匀性符合高标准光学要求,从而在视觉上呈现纯净、无杂质的全域透光效果。