原厂卫星轴定位板变形诱因分析
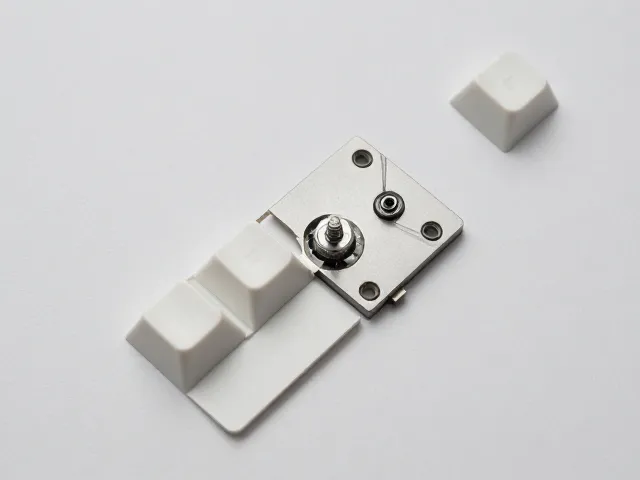
机械键盘中的卫星轴组件长期承受较大的物理应力,尤其是在敲击空格、回车等大面积键帽时,定位板与卫星轴之间的金属接触面会发生细微的位移。这种位移若未得到有效的缓冲与固定,随着时间推移,定位板可能出现肉眼难以察觉的形变或螺丝位松动。许多用户反馈键帽出现晃动或敲击时发出“咔哒”异响,其核心原因往往并非轴体本身损坏,而是卫星轴定位板与PCB板之间的固定结构失去了应有的稳定性。
螺丝锁紧力度是维持定位板几何形态的关键变量。过大的锁紧力度会导致定位板螺丝孔位受力不均,进而引发金属疲劳或塑性变形;而过松则无法提供足够的摩擦力来抵抗敲击时的剪切力。在实际维修与组装过程中,发现定位板变形多发生于频繁拆装或出厂组装公差较大的批次中。当定位板发生微量翘曲,键帽在运动轨迹上便会产生额外的摩擦点,这种非线性的运动阻力直接导致了键帽在垂直与水平方向上的不跟手现象,进而引发异响。
螺丝锁紧力度的标准化控制
控制螺丝锁紧力度需要遵循严格的扭矩规范,通常建议使用带有扭矩调节功能的电动螺丝刀或手动扭矩扳手进行操作。对于常见的M2.0或M2.5螺丝,建议锁紧扭矩控制在0.2N·m至0.5N·m之间,具体数值需根据定位板材质(如铝合金或铜板)及螺丝材质进行调整。操作时应采用对角交叉锁紧的方式,分2-3次逐步拧紧,确保定位板受力均匀,避免单侧螺丝过紧导致板材扭曲。这种标准化的锁紧流程能最大程度减少因组装应力导致的定位板初始形变。
在实际操作中,完全依赖手感极易造成力度过大或不足。建议使用专用工具配合定位销进行预对齐,再进行锁紧。若使用普通螺丝刀,应遵循“拧紧后回退15-30度”的原则,以释放螺丝螺纹间的残余应力,同时检查定位板是否平整。对于已经出现轻微变形的定位板,在重新锁紧前需先通过加热或机械校正恢复其原始形态,否则强行锁紧只会加剧变形,导致键帽晃动问题无法通过单纯调整螺丝解决。
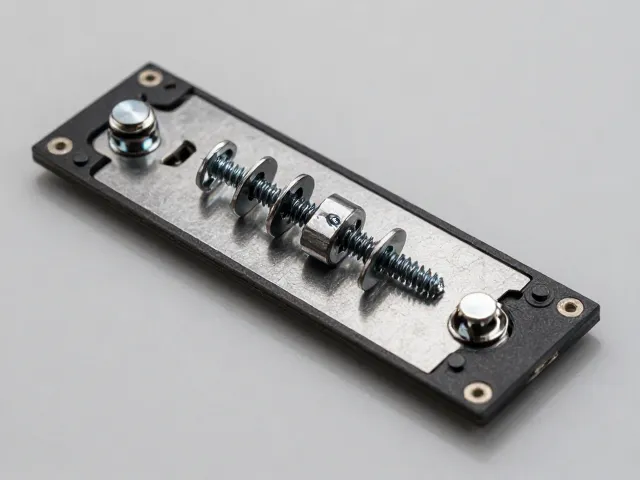
键帽晃动与异响的排查与解决
当发现键帽晃动或伴有异响时,首先应检查卫星轴螺丝的锁紧状态。使用镊子轻轻按压键帽,观察卫星轴在定位板孔位内的活动范围。若活动范围明显过大,说明螺丝未起到固定作用或定位板孔位磨损。此时应重新执行对角交叉锁紧流程,确保螺丝与螺母(如有)或螺丝与板材之间形成严密的咬合。若锁紧后问题依旧,需检查卫星轴轴心与定位板孔位的间隙,过大的间隙需更换加厚的卫星轴或增加润滑脂填充间隙,以消除金属间的撞击声。
润滑处理是解决异响的另一项关键措施。在螺丝锁紧力度达标的前提下,若仍有轻微摩擦声,可在卫星轴轴心与定位板孔位接触处涂抹少量硅基润滑脂。润滑脂能有效减少金属间的干摩擦,降低噪音并提升键帽运动的顺滑度。需要注意的是,润滑脂用量需适中,过量可能导致润滑脂溢出污染键帽或PCB,且过量的润滑脂在高温环境下可能变稀流失,无法提供持久的润滑效果。通过精准的锁紧力度控制与适当的润滑维护,可显著改善卫星轴组件的使用体验,延长键盘使用寿命。