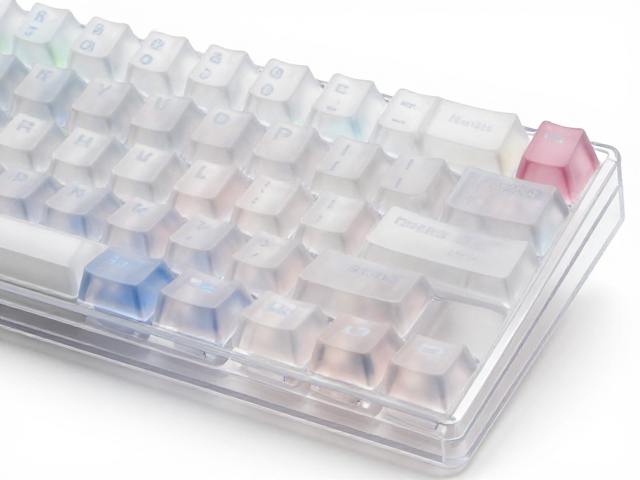
全透双色键帽的成型痛点与熔接痕成因
全透双色键帽在量产过程中,透光面与底色面的结合处常因注塑工艺特性留下明显的熔接痕,这种痕迹不仅破坏视觉上的纯净感,更是玩家眼中影响手办级质感的硬伤。熔接痕本质上是两股塑料熔体在模具型腔中相遇时,前沿温度过低导致分子链未能完全缠结融合而形成的微观缝隙。对于全透双色工艺而言,由于涉及两次注塑或特殊嵌件工艺,料流在遇到金属嵌件、顶针或复杂的键帽内部支撑结构时,流速和温度场会发生剧烈变化,从而在透光区域形成肉眼可见的亮线或暗纹。
许多DIY玩家误以为只要提高注塑温度就能解决这一问题,实则不然。过高的温度会导致塑料降解,产生气泡或黄变,反而加剧光学瑕疵。熔接痕的产生与塑料的粘度、模具温度以及注射速度有着严密的物理关联。当熔体流动前沿的温度低于材料的临界融合温度时,即便后续压力再大,也无法消除界面处的分子隔离。因此,理解熔体在模具内的流动路径,识别那些容易形成“死区”或汇合点的结构特征,是进行后续工艺调整或避坑选择的基础逻辑。
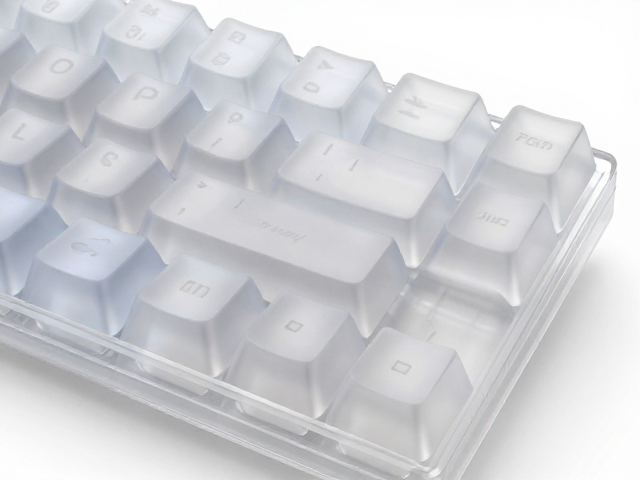
模具设计与流道优化的核心细节
在模具设计层面,浇口的位置直接决定了熔体的流动路径和汇合点。为了减少熔接痕,模具工程师通常会尝试将浇口设置在非外观面或对称位置,利用平衡流道让熔体同时到达各个角落,从而消除汇合。然而,双色键帽的结构特殊性在于其透光面通常位于键帽侧面或顶部,任何位于这些区域的浇口残留或熔体汇合都会成为视觉焦点。部分高端模具会通过增加冷料井来捕获前锋冷料,或者采用潜伏式浇口隐藏在键帽底部非透光区域,以此降低熔接痕出现在可视面上的概率。
模具温度的控制同样是决定熔接痕形态的关键变量。较高的模温有助于延长熔体保持熔融状态的时间,促进分子链的扩散和缠结,从而显著改善熔接痕的外观。对于ABS或PBT等常用键帽材料,模温通常需要维持在70℃至90℃之间,具体数值需根据材料特性微调。若模温过低,熔体迅速冷却固化,流动性下降,极易在汇合处形成粗糙的纹路。此外,模具表面的抛光处理也会影响最终效果,镜面抛光不仅能减少摩擦阻力,还能让可能存在的轻微熔接痕在光线折射下变得不那么明显,提升整体的透光均匀性。
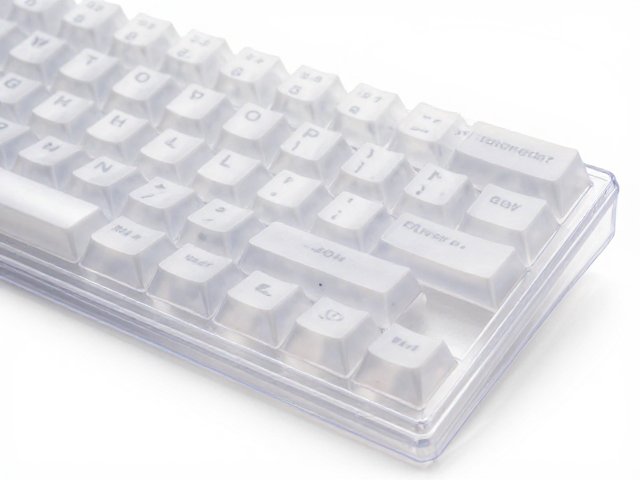
材料选择与工艺参数的微调策略
材料的热稳定性和流动性是决定熔接痕深浅的另一大内因。不同批次、不同品牌的塑料颗粒,其熔体流动速率(MFR)可能存在差异,这直接影响熔体在模具内的填充行为。高流动性的材料更容易填充细微缝隙,减少汇合时的阻力,从而降低熔接痕的可见度。然而,全透双色键帽常使用特殊配方的透明树脂,这类材料对剪切热敏感,过快的注射速度会导致剧烈的剪切升温,引发材料分解或产生银纹。因此,采用阶梯式注射速度,即在熔体接触嵌件或汇合点前适当降低速度,待填充稳定后再加速,是平衡流动性与降解风险的有效手段。
工艺参数的调整需要结合实际生产中的实时数据进行反馈。注射压力、保压时间和冷却时间构成了工艺控制的铁三角。适当的保压压力可以补偿材料冷却时的体积收缩,防止因补缩不足导致的熔接痕凹陷。然而,过高的保压压力可能导致内应力增加,影响键帽的长期稳定性。冷却时间的设定则关乎模具热平衡,过长的冷却时间会降低生产效率,而过短则可能导致键帽变形或熔接痕未完全定型。通过监测注塑过程中的型腔压力曲线,可以精准定位熔体汇合时刻的压力变化,进而优化工艺窗口,找到消除或弱化熔接痕的最佳参数组合。
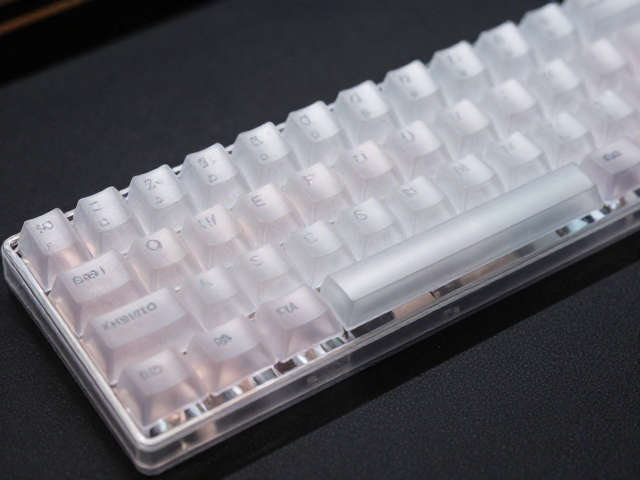
玩家选购与DIY避坑的实操建议
对于终端玩家而言,识别熔接痕是选购全透双色键帽的第一道门槛。在自然光或强侧光下,观察键帽透光面与底色面的交界处,寻找是否有不规则的亮线或浑浊区域。高质量的产品通常能做到熔接痕极不明显,甚至完全不可见,而劣质产品则会在透光面上留下清晰的“疤痕”。此外,检查键帽内部结构是否平整,有无明显的缩水或气泡,这些细节往往能反映出厂方的模具维护水平和工艺控制能力。避免购买那些在透光面边缘有明显毛刺或熔接痕迹的产品,这些瑕疵不仅影响美观,长期使用还可能因应力集中导致键帽开裂。
DIY爱好者在自行组装或定制过程中,应重点关注键帽的清洁与安装方式。熔接痕虽然主要源于生产环节,但不当的安装手法可能导致键帽受力不均,间接放大视觉瑕疵。使用无尘布清洁键帽内部,确保无灰尘颗粒附着在透光面,可以避免光线散射造成的额外视觉干扰。对于已经存在的轻微熔接痕,部分玩家尝试使用专业的塑料抛光剂进行表面处理,但这种方法风险极大,极易破坏键帽表面的涂层或导致透光性下降,因此并不推荐作为常规维护手段。最稳妥的方式是在选购阶段就通过细致的视觉检查,筛选出厂工艺过硬的产品,从源头规避熔接痕问题。