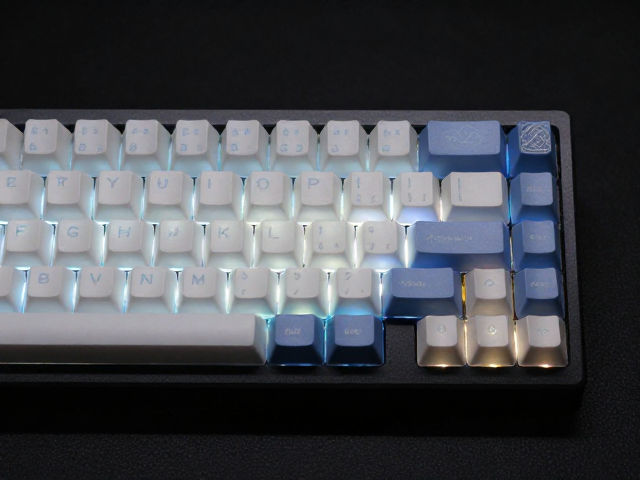
理解浅蚀透光键帽的光学与工艺基础
透光键帽的核心在于光线能够穿透键帽材质并均匀漫射,这通常依赖于ABS或PBT塑料对LED光线的折射特性。浅蚀工艺相较于传统深蚀,去除了更多的塑料厚度,使得键帽在保留原有造型轮廓的同时,大幅提升了透光效率。这种工艺对材料的选择极为苛刻,高纯度ABS材料因其优异的透光率和易加工性,常成为定制首选,而PBT材料则因耐磨性更受青睐,但其透光率相对较低,需通过特殊配方或后期处理来优化。
在物理结构上,浅蚀区域通常位于键帽字符或图案的背面,深度控制在0.2至0.5毫米之间,这一尺度足以让光线穿透,同时保留键帽顶部的结构强度。若蚀刻过深,键帽在长期敲击下容易出现断裂或边缘崩口;若过浅,则会导致透光不均,出现“阴阳字”或亮度断层的现象。因此,控制蚀刻深度与键帽壁厚比例,是确保光效均匀的第一道关卡。
前期设计与数据准备的关键细节
定制浅蚀透光键帽前,设计师需使用矢量软件(如Illustrator或CorelDRAW)绘制严密的线条图,确保所有线条闭合且无重叠错误。字符笔画宽度建议保持在0.3毫米以上,过细的线条在浅蚀过程中容易因激光功率不稳定或材料收缩而出现断线或模糊。此外,需预留适当的出血位,避免边缘因加工误差导致字符被意外切断。
数据导入至蚀刻设备前,必须进行色彩模式转换,将RGB模式转为CMYK或直接使用灰度图,以匹配激光设备的识别逻辑。灰度值的深浅直接对应激光的功率密度,通常高亮区域使用较高灰度值(如80-100%黑色),而阴影或次要图案使用较低灰度值。这一步骤能确保不同层级的光线穿透效果,增强视觉立体感,是避免成品出现光斑或亮度不一致的关键预处理步骤。
激光蚀刻参数的精准调控
激光设备的焦距对浅蚀效果有着决定性影响。焦点必须精确落在键帽背面与塑料表面交界处,略微偏向表面内部,以形成平滑的透光面。焦距偏差超过0.5毫米可能导致蚀刻边缘发白或内部出现气泡,严重影响透光均匀性。操作时需使用专用夹具固定键帽,确保其平面与激光扫描面完全平行,避免因键帽角度倾斜造成透光区域扭曲。
功率与速度的组合需根据塑料厚度动态调整。一般而言,0.8毫米壁厚的ABS键帽,激光功率设置在15-25W,扫描速度在300-500mm/s区间,能获得较为柔和且均匀的透光效果。若使用高功率快速扫描,可能导致塑料局部熔化后重新凝固,形成粗糙的颗粒状表面,阻碍光线传播。多次测试不同参数组合,记录最佳的光斑直径和透光率,是建立标准化生产流程的基础。
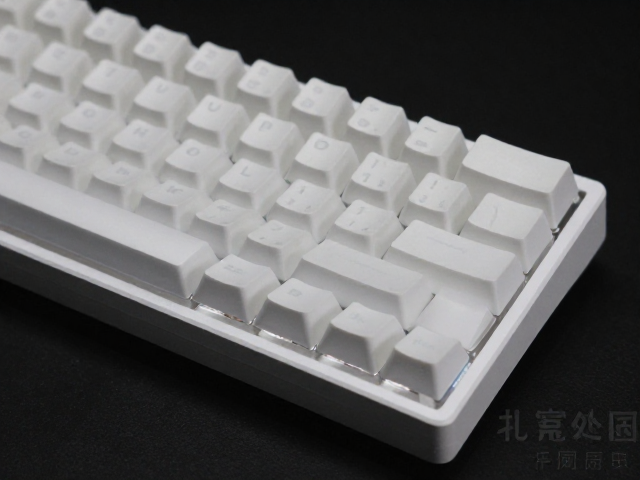
后处理与质检的标准流程
蚀刻完成后的键帽表面常残留微量塑料粉末或焦痕,需通过超声波清洗或专用溶剂擦拭去除。这一步骤不仅提升美观度,更能清除可能阻碍光线透射的异物。清洗过程中需避免使用强酸强碱溶剂,以防腐蚀键帽表面或导致材料老化变黄。清洗后需立即晾干,防止水分残留影响后续组装或导致金属轴体氧化。
质检环节需重点检查透光均匀性、字符边缘清晰度以及键帽结构完整性。使用标准光源板照射键帽,观察是否有暗斑、亮斑或亮度不均现象。同时,检查键帽侧面是否有因蚀刻过深导致的裂纹或变形。对于批量定制,需设置抽样比例,确保每一批次的光学性能符合预设标准。只有经过严格筛选的键帽才能进入组装阶段,确保最终产品的视觉一致性。
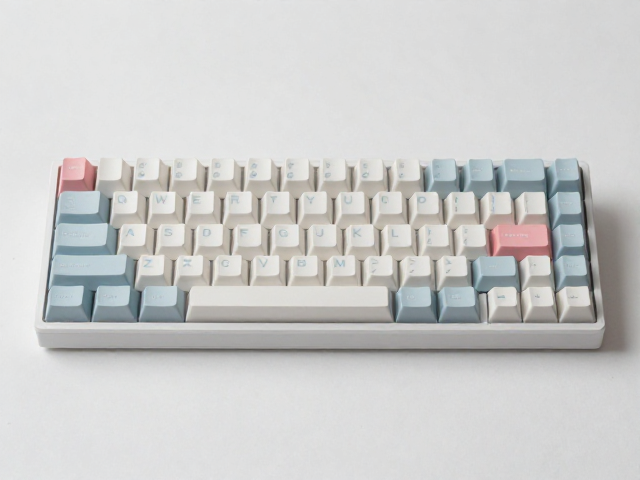
常见问题排查与优化策略
透光不均常由激光功率密度分布不均或键帽表面不平整引起。若发现字符中心亮边缘暗,需检查激光振镜的校准情况,确保扫描路径的光斑能量分布均匀。若边缘发白,则可能因焦距不准或功率密度过高导致材料过度碳化,需适当降低功率或调整焦距至表面更深层。
字符断线或模糊多因线条过细或激光能量密度不足所致。对于复杂字体或极细笔画,建议增加线条宽度或调整灰度值至更高区间,以提升激光吸收效率。若使用PBT材料,因其结晶度高,透光性天然较弱,可考虑增加蚀刻次数或采用多次低功率扫描,逐步去除材料,以获得更通透的效果,而非一次性高功率深度蚀刻。