轻量化铝合金电竞键帽的材料选型与基材处理
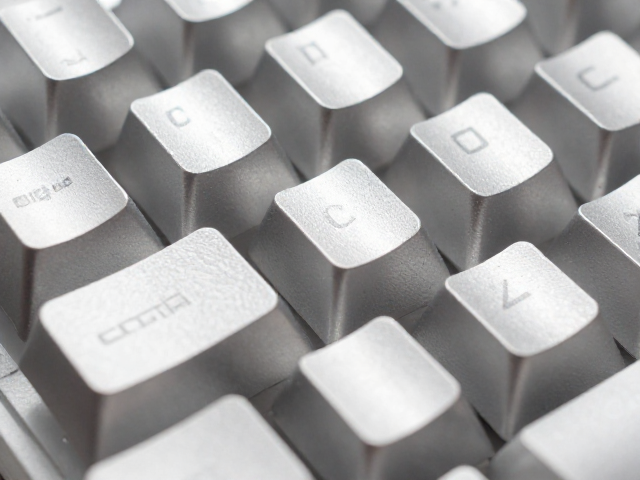
轻量化铝合金电竞键帽的核心在于材料密度的控制与强度的平衡,通常选用6063或6061系列铝合金作为主要基材。6063铝合金因其优异的挤压成型性能和表面阳极氧化效果,成为键帽制造的主流选择,其密度约为2.7g/cm³,相较于传统ABS或PBT塑料键帽在体积相同的情况下重量更轻,但通过结构设计进一步降低厚度与材质用量,可实现更极致的轻量化效果。基材在进入加工环节前需经过严格的表面预处理,去除氧化皮、油污及杂质,这是确保后续焊接牢固度和喷砂均匀性的先决条件。
基材的切割与冲压成型决定了键帽的基本轮廓与内部支撑结构。利用高精度CNC加工中心或自动化冲压设备,将铝板切割为预定尺寸的坯料,随后通过模具冲压出海岛、字符槽等微观结构。这一过程对模具精度要求极高,误差需控制在微米级别,以避免后期焊接时出现因尺寸偏差导致的装配松动或外观瑕疵。处理后的铝材需进行清洗与干燥,确保表面无残留油脂,为下一步的精密焊接提供洁净的结合面。
精密焊接组装中的热变形控制与结构连接
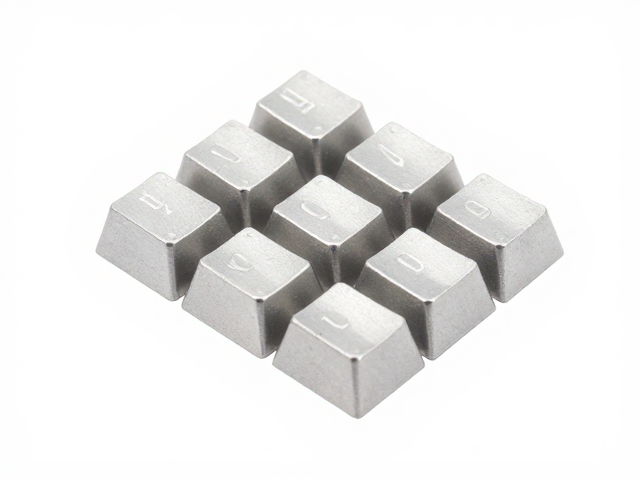
铝合金键帽的焊接组装主要采用激光焊接或微点焊技术,以实现键帽顶部面板与底部支撑结构的无缝连接。激光焊接具有高能量密度和热影响区小的特点,能有效减少高温对铝合金微观结构的破坏,防止键帽整体翘曲或变形。焊接过程中,需精确控制激光功率、脉冲宽度及扫描速度,确保焊缝熔深适中且无气孔、裂纹等缺陷。对于多部件拼接的复杂结构,焊接顺序需经过严密的力学模拟与实验验证,以分散热应力,保持键帽在长期敲击下的结构稳定性。
焊接后的键帽需经过严格的尺寸检测与应力释放处理。由于铝合金对温度变化敏感,焊接产生的残余应力可能导致键帽在后续使用中发生细微形变,影响手感一致性。因此,部分高端工艺会在焊接后设置自然时效或人工时效处理环节,通过受控的温度变化释放内部应力。同时,利用三坐标测量仪对键帽的关键配合尺寸进行全检,确保焊接后的键帽高度、平面度符合电竞外设对触发行程和键程一致性的严苛要求,任何超出公差范围的产品的报废处理也是质量控制的重要一环。
喷砂工艺对表面质感与耐用性的重塑
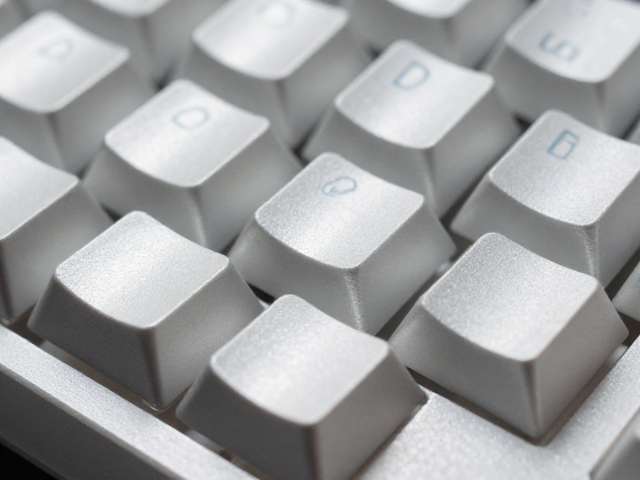
喷砂是赋予铝合金键帽最终视觉质感与触觉体验的关键步骤,通常使用氧化铝、碳化硅或玻璃珠作为研磨介质。在高压气流作用下,研磨介质高速冲击键帽表面,形成均匀细腻的哑光或拉丝纹理。对于轻量化电竞键帽,喷砂不仅是为了美观,更是为了增加表面粗糙度,提升摩擦力,防止手指打滑,提高长时间游戏的操控稳定性。喷砂介质的粒径选择直接影响表面纹理的细腻程度,细粒径介质可获得如丝绸般的平滑手感,而稍粗的介质则带来更具机械感的磨砂质感。
喷砂工艺的均匀性控制依赖于自动化喷砂设备的精度与喷枪的移动轨迹算法。传统手工喷砂难以保证每一枚键帽表面的颗粒分布一致,易产生色差或凹凸不平。现代工艺多采用机器人自动喷砂系统,通过预设路径和压力参数,确保键帽各个面,尤其是字符槽内部及边缘倒角处的覆盖均匀。喷砂后需进行彻底的除尘与清洗,去除残留的研磨介质颗粒,避免这些硬物在后续使用中磨损键帽表面或影响打字手感。
表面后处理与最终品质检验标准
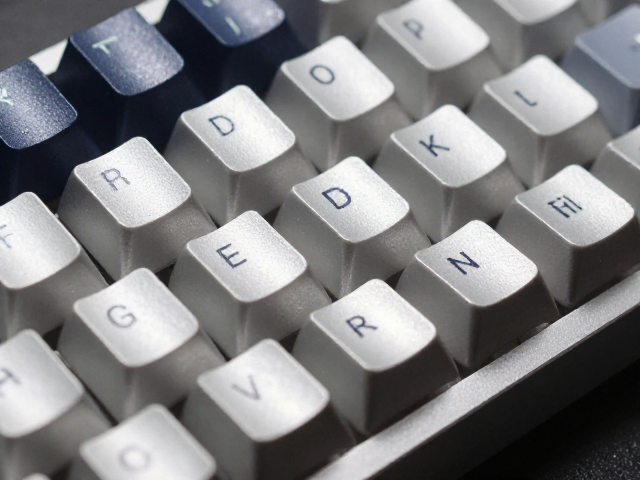
喷砂后的铝合金键帽通常需要进行阳极氧化或硬质氧化处理,以增强表面硬度、耐磨性及耐腐蚀性。阳极氧化层能与铝基材形成一体式的陶瓷化薄膜,不仅提升了键帽在频繁摩擦下的耐用度,还能通过电解着色技术实现丰富的色彩表现,且颜色持久不褪。对于追求极致轻量的键帽,部分工艺会选择无染色的本色氧化,保留铝合金原有的金属光泽与冷冽质感,同时通过封孔处理封闭氧化孔洞,防止污渍渗入,保持长期使用的洁净度。
最终的品质检验涵盖外观缺陷排查、尺寸精度复核及功能测试。外观检查需在标准光源下观察表面是否有砂眼、划痕、氧化不均或焊接瑕疵;尺寸复核重点验证键帽高度、字符深度及安装孔位精度;功能测试则模拟实际敲击场景,检测键帽在反复受力下的结构完整性及手感一致性。只有通过所有检验工序的键帽才能进入包装环节,确保每一枚交付到对线使用者手中的产品,都能提供稳定、跟手且轻量化的输入体验。