玻纤增强耐磨键帽的材料特性与基础优势
玻纤增强聚合物在键帽制造领域的应用,核心在于利用玻璃纤维对基体树脂形成的复合增强效应。常见的基体材料多为PBT(聚对苯二甲酸乙二醇酯)或ABS(丙烯腈-丁二烯苯乙烯),其中PBT因其优异的尺寸稳定性和耐化学性,常与玻璃纤维按特定比例混合。玻璃纤维的加入显著提升了材料的硬度与抗冲击强度,使得键帽在长期高频敲击下不易出现形变或断裂,解决了传统ABS键帽易打油、易变形以及纯PBT键帽脆性较大的痛点。这种材料层面的改良,为后续的表面处理工艺提供了稳定的物理基础,确保了成品在机械性能上的达标。
在微观结构层面,玻璃纤维以短切形式均匀分散于树脂基体中,这种微观复合结构改变了材料表面的摩擦系数和耐磨阈值。相比未经增强的单一材质,玻纤增强键帽表面硬度通常能提升20%至30%,这意味着在日常使用环境中,字符磨损的速度大幅降低。这种材料特性的提升,直接决定了表面处理工艺的选择方向,即工艺需在不破坏玻璃纤维增强结构的前提下,实现美观与耐用性的平衡,从而满足市场对高寿命键帽的需求。
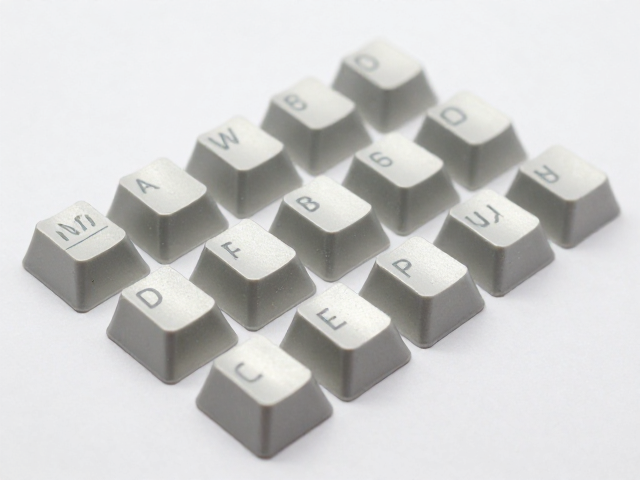
激光蚀刻与双面注塑的表面处理实现路径
激光蚀刻是目前实现玻纤增强键帽字符清晰且耐磨的主流工艺之一。该工艺利用高能激光束直接作用于键帽表面,通过控制激光功率、频率和扫描速度,精确去除表层材料形成凹槽。由于玻纤增强PBT材料对激光的吸收率较高,蚀刻边缘清晰,不易产生毛边。在实际操作中,需对激光参数进行严格校准,以避免过强的能量导致玻璃纤维断裂或基体碳化,影响外观质感。蚀刻深度通常控制在0.1mm至0.3mm之间,这一深度既能保证字符的立体感和触感,又能确保在长期摩擦中字符不轻易磨平。
双面注塑工艺则通过结构设计层面的创新来应对磨损问题。该工艺将字符部分采用耐磨性更强的材料(如PA+玻纤)与键帽主体(如PBT+玻纤)通过模具一体成型。在注塑过程中,两种材料在高温高压下融合,形成严密的分子间结合力,彻底杜绝了字符脱落的风险。相较于激光蚀刻,双面注塑对模具精度要求极高,且需要解决不同材料间的热膨胀系数差异导致的翘曲问题。通过优化注塑温度曲线和冷却时间,可有效减少内应力,确保玻纤增强键帽在大批量生产中的尺寸一致性,这是实现低成本稳定生产的关键技术环节。
模具设计与生产流程的成本控制策略
实现批量生产的低成本,模具设计的优化是首要环节。采用多腔模具(如64腔或更高)可显著提升单次注塑的产出量,降低单件分摊的模具成本。在模具流道设计上,均衡的流道布局能确保每个型腔的填充速度和压力一致,减少因填充不均导致的缺料或飞边,从而降低后续修整的人工成本。此外,选用高品质钢材制作模具,虽然初期投入较高,但能延长模具使用寿命,减少因模具磨损导致的精度下降和频繁修模,从长期来看大幅降低了单件生产成本。
生产流程中的自动化与标准化是降低成本的另一大支柱。引入机械臂进行取件和分拣,可减少人工干预,提高生产效率并降低人力成本。同时,建立严格的首件检验和过程监控机制,实时监测注塑压力、温度等关键参数,确保每一批次产品的质量稳定性,减少次品率。通过标准化作业程序(SOP),简化操作步骤,降低对工人经验的依赖,使生产线能够快速适应不同规格玻纤增强键帽的生产需求,实现规模化效应下的成本最优化。