热升华工艺与雾面材质的光学特性解析
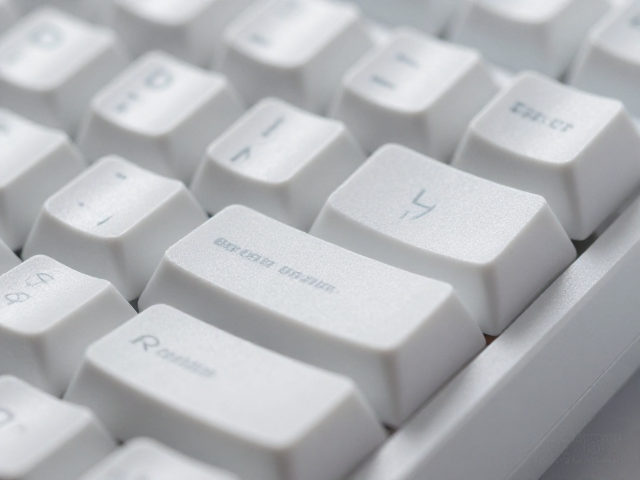
热升华技术依赖于高温下染料分子向聚合物基材内部的渗透与固化,这一物理过程决定了图案与键帽本体的融合方式。雾面处理通过在ABS或PBT塑料表面形成微观粗糙结构,有效散射光线,从而削弱镜面反射,使最终呈现的视觉效果呈现出柔和、哑光的质感。这种材质特性不仅改变了光线的反射路径,还显著降低了因手指油脂残留形成的明显指纹痕迹,提升了视觉上的整洁度与高级感。
在设计阶段,PS(Photoshop)与AI(Adobe Illustrator)软件需针对雾面材质的光学表现进行色彩校正。由于雾面表面会吸收部分光线并产生漫反射,原本在屏幕上鲜艳的色值在实物上可能会显得略微暗淡或发灰。设计师需要预先提高色彩饱和度并调整对比度,以补偿材质对光线的散射效应。同时,AI中生成的矢量线条在转换为PS像素图层时,需确保边缘清晰锐利,避免因分辨率不足导致在粗糙雾面上出现锯齿或模糊,从而保证图案在复杂纹理背景下的可识别性。
设计源文件的制作规范与图层管理
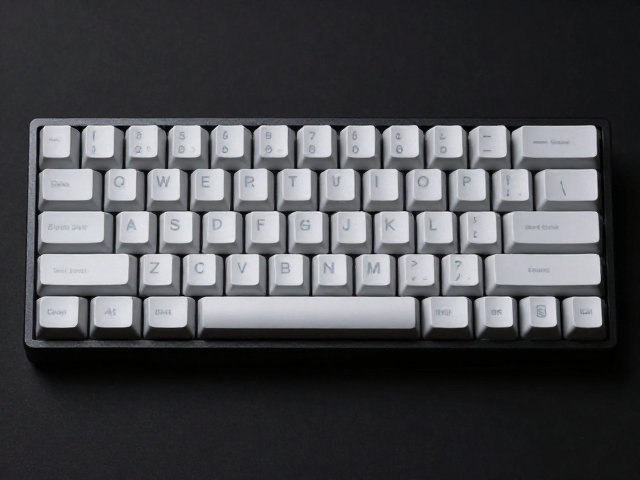
矢量图形在AI中构建时,应严格遵循单色域输出原则,避免使用复杂的渐变或透明度混合模式,因为热升华打印对色块边缘的锐度要求极高。每一个需要独立着色的图案元素都应放置在独立的图层中,并清晰标注颜色名称。对于多层叠印的设计,需特别注意图层顺序,确保底层颜色不会因印刷误差或材质吸墨性差异而上翻或污染上层图案。此外,文档分辨率应设置为300dpi至600dpi,以确保在键帽曲面及微小细节处(如字符笔画)的还原精度。
PS处理过程中,需建立严密的图层结构,区分背景层、图案层和透明区域。雾面键帽通常采用双面印刷或单面深度印刷,设计时需预留准确的出血位,通常建议设置1-2mm的出血区域,以防止因切割误差导致边缘露白。在处理复杂图案时,建议使用“剪贴蒙版”或“路径查找器”工具清理多余锚点,确保印刷版面的整洁。所有文字元素务必转换为轮廓,避免在不同操作系统或印刷软件中因字体缺失导致乱码或字形错误,这是确保定制成品符合设计预期的关键步骤。
印刷参数设置与后处理注意事项
热升华印刷过程中,温度、压力和时间是影响转印效果的核心变量。针对雾面材质的吸墨特性,通常建议印刷温度控制在190°C至205°C之间,转印时间约为45至60秒,具体参数需根据键帽厚度和塑料配方进行微调。压力设置需均匀且适中,过大的压力可能导致雾面纹理被压平,产生局部高光点,破坏整体哑光效果;压力不足则会导致染料渗透不充分,图案附着力下降,容易在长期使用中出现磨损脱落。
印刷完成后的冷却与定型同样至关重要。键帽在从热压机取出后,需置于自然冷却环境中,避免骤冷导致塑料内部应力集中而变形。雾面键帽表面较为脆弱,在后续的去膜、清洗和包装过程中,需使用柔软的无纺布擦拭,严禁使用粗糙材质或强溶剂清洗,以免破坏表面雾面涂层或导致图案褪色。成品存储时应避免与尖锐物体直接接触,并保持在干燥、避光的环境中,以延长图案的色彩持久度和表面的抗刮花性能。