浅蚀透光键帽的核心工艺逻辑与视觉呈现
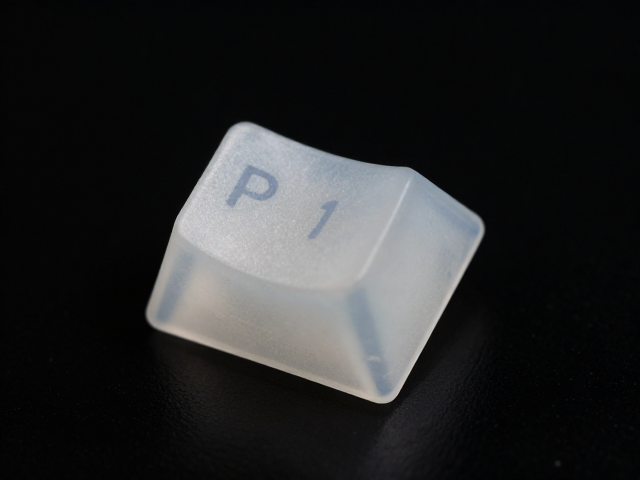
浅蚀透光键帽通常采用PBT或ABS材质,其透光原理并非简单的表面打印,而是通过激光束对键帽字符区域进行微量的材料去除或改性,形成微米级的粗糙表面,从而改变光线折射率实现透光效果。这种工艺对激光功率和频率的控制极为敏感,过高的能量会导致材料熔融塌陷,过低则无法形成有效的漫反射结构,直接影响游戏场景下的视觉均匀度。
在实际生产或DIY过程中,透光效果的一致性是核心难点。不同批次的高分子材料对激光的吸收率存在细微差异,若参数设置未根据材料厚度和环境温湿度进行动态调整,极易出现字符边缘发白、透光不均或深度不一致的现象。因此,理解激光与聚合物材料的相互作用机制,是避免次品的首要步骤。
激光参数设置的关键维度与调试技巧
激光功率密度直接决定了蚀刻的深度,对于常见的PBT材质,起始功率建议控制在总功率的15%至25%之间进行测试,频率通常维持在20-30kHz的区间,以确保脉冲能量能有效打断分子链而不引起大面积热损伤。扫描速度需与功率相匹配,慢速扫描会增加热量累积,可能导致字符周围出现焦黄痕迹,而快速扫描则可能因能量密度不足导致透光性微弱。
填充图案与行间距的设置会影响透光面的平整度。采用十字交叉或蜂窝状填充方式,能够比单线扫描获得更均匀的光线散射效果,但需精确计算行间距,通常建议间距小于激光光斑直径的30%,以避免出现可见的扫描纹路。此外,焦距的精准对焦至关重要,离焦会导致光斑变大、能量密度下降,进而需要提高功率补偿,这会增加热变形风险,因此务必使用高精度传感器确保焦点落在键帽表面最佳位置。
防高温变形的材料特性与冷却策略
PBT材料虽然耐热性优于ABS,但在激光加工瞬间局部温度可超过300摄氏度,若散热不及时,键帽整体结构可能发生翘曲或字符塌陷。为了降低热影响区,可采用脉冲激光而非连续激光进行加工,利用脉冲间隔期的冷却效应,有效控制整体温度上升。同时,在加工前对键帽进行预冷处理,或在加工过程中使用辅助气流吹扫,能显著提升尺寸稳定性。
材料本身的结晶度也会影响热变形行为。高结晶度的PBT材料在受热时更容易发生体积收缩,因此在参数调试初期,建议选取小面积字符进行测试,观察冷却后的尺寸变化。若发现轻微变形,可通过微调激光路径,采用从字符中心向边缘扩散的扫描策略,减少热量向键帽主体结构的传导,从而维持键帽原有的几何形状和手感一致性。
常见缺陷分析与现场排查路径
透光不均常表现为字符内部亮度差异,这通常源于激光能量密度在扫描路径上的分布不均或镜片污染。排查时需清洁聚焦镜和场镜,检查振镜电机运行是否平稳,并重新校准激光光路。若字符边缘出现毛刺或锯齿,则多为功率密度过高或扫描速度过慢导致材料过度熔融,适当降低功率或提高速度即可改善。
字符模糊或透光性极弱,往往是因为蚀刻深度不足或材料表面存在油污、脱模剂残留。加工前务必确保键帽表面清洁干燥,必要时增加一道超声波清洗工序。若确认参数无误但仍出现此现象,需检查激光波长是否与材料吸收峰匹配,部分改性塑料对10.6微米CO2激光的吸收率较低,可能需要调整波长或增加预处理步骤以提升吸收效率。