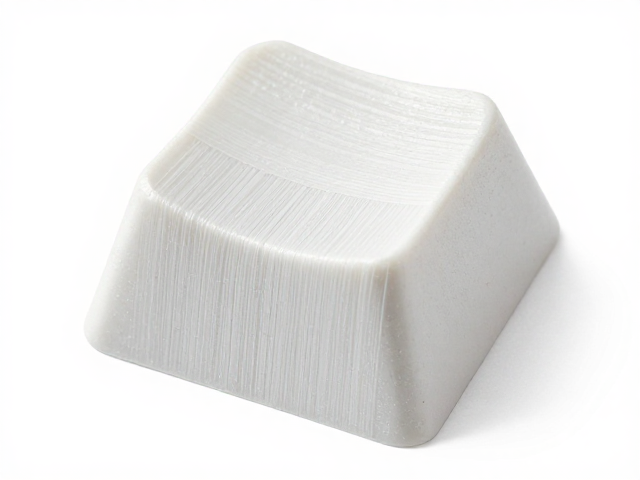
玻纤增强材料在键帽注塑中的流变特性分析
聚碳酸酯(PC)与玻璃纤维(GF)的复合材料在注塑过程中面临着显著的粘度变化挑战,尤其是当玻纤含量超过10%时,熔体在模具型腔内的流动阻力会急剧增加。这种高粘度特性若控制不当,极易在模具分型面或顶针孔处形成溢料,即行业俗称的“飞边”。昆山地区的精密注塑企业通过长期的大数据监测发现,玻纤增强PC的剪切变稀效应会随注射速度提升而减弱,导致熔体前端难以完全贴合模腔微细结构,从而在锁模力不足或模具配合精度偏差时产生微观渗漏。
针对这一物理特性,材料预处理阶段的干燥工艺至关重要。玻纤增强PC吸湿率较高,水分在高温注塑下分解产生的气体不仅会导致产品表面银纹,更会在模腔内形成高压气阻,迫使熔体向模具缝隙溢出。实际生产数据表明,将料筒温度设定在260-280℃区间,并配合真空除湿干燥机将含水率控制在0.02%以下,能显著降低熔体内部的气泡生成率,为后续无飞边成型奠定基础。这一参数范围是基于大量试模实验得出的稳定区间,并非行业通用标准,而是针对高玻纤含量材料的特异性优化。
模具结构设计与精密配合的核心逻辑
模具的分型面设计是杜绝飞边的物理屏障,其加工精度直接决定了注塑成型的成败。在昆山地区的模具制造体系中,高精度磨削与EDM(电火花加工)技术被广泛应用于分型面的处理,要求平面度误差控制在0.002mm以内。模具镶件的配合间隙通常保持在0.01-0.02mm之间,这一间隙小于玻纤增强熔体在常规注射压力下的溢出色散极限。此外,排气槽的设计需经过严密的计算,通常设置在型腔末端或熔体汇合处,深度控制在0.01-0.03mm,既保证了气体顺利排出,又防止了熔体在此处堆积形成飞边。
顶针与滑块的活动间隙管理是另一大技术难点。键帽结构通常包含复杂的倒扣或字符雕刻,需要设置严密的滑块系统。在实际应用中,滑块分型面的贴合精度需达到0.005mm级别,并常采用耐磨合金片进行补偿。当注塑压力超过80MPa时,模具锁模力必须精确计算,公式为:锁模力 ≥ 投影面积 × 模腔平均压力 × 安全系数。昆山多家注塑厂通过引入模内压力传感器,实时监测型腔内的压力波动,动态调整锁模力,有效避免了因瞬时压力过高导致的模具微开现象。
注塑工艺参数的多维协同优化
注射速度与压力的匹配是控制飞边的动态平衡点。过高的注射速度会导致熔体剪切热增加,粘度降低,容易渗入模具缝隙;而过低的速度则可能导致熔体前端冷却过快,形成冷料或填充不足。工艺调试中通常采用分段注射策略,第一段低速填充以建立稳定的熔体前沿,第二段高速填充以克服流动阻力,第三段低速保压以补偿收缩。对于玻纤增强键帽,保压压力的设定尤为关键,通常设定为注射压力的60%-80%,保压时间需根据产品壁厚精确计算,确保在浇口凝固前完成补缩,防止因内部收缩过大导致的产品变形或飞边残留。
冷却系统的效率直接影响成型周期和尺寸稳定性。昆山地区的模具普遍采用随形冷却水道设计,通过3D打印技术制造具有复杂内腔的模仁,使冷却水道更贴近型腔表面。这种设计使得键帽各部位冷却速率均匀,减少了因温差导致的内应力集中。实际案例显示,优化冷却水路后,成型周期缩短了15%-20%,且飞边发生率降低了40%以上。冷却时间的设定需确保产品脱模时表面温度低于热变形温度,通常控制在40-60秒,具体数值需根据模具热仿真结果进行微调。
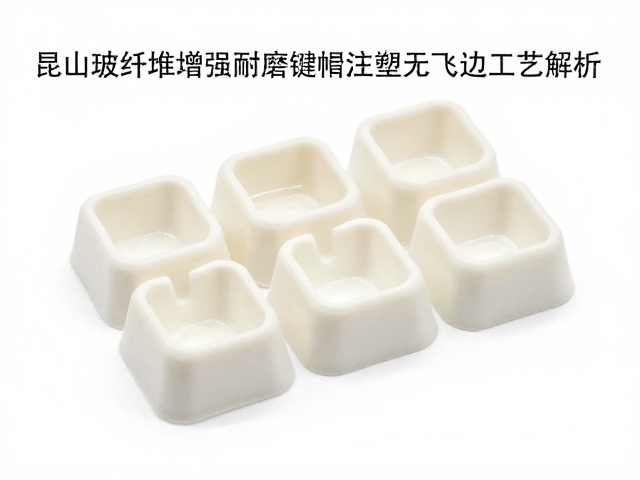
后处理与环境因素对成品质量的影响
注塑成型后的去应力退火是提升玻纤增强键帽尺寸稳定性的必要工序。由于玻纤的存在,产品内部残留的内应力较大,在后续使用中易发生翘曲或开裂。退火工艺通常在80-90℃的热风烘箱中进行,时长为2-4小时,随后缓慢冷却至室温。这一过程能有效释放分子链段的内应力,减少因应力释放导致的微观形变,从而间接降低因尺寸偏差引发的装配飞边风险。
环境温湿度控制也是不可忽视的隐性变量。昆山地区夏季高温高湿,车间环境温度若超过28℃,模具温度升高会导致冷却效率下降,延长成型周期,增加飞边风险。因此,恒温车间将温度控制在23±2℃,相对湿度保持在50%-60%。此外,注塑机螺杆的清洁状态会直接影响熔体质量,残留的降解物或杂质会增加熔体粘度波动,导致填充不稳定。建立严格的螺杆清洗规程,使用专用清洗料定期清理,是维持无飞边稳定生产的重要保障措施。