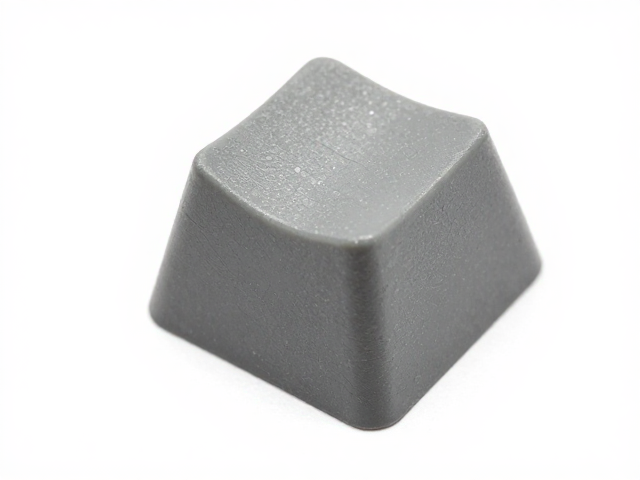
玻纤增强耐磨键帽的材料特性与性能优势
玻纤增强耐磨键帽主要采用聚甲醛(POM)或聚碳酸酯(PC)作为基体,通过添加短切玻璃纤维进行改性。玻璃纤维在聚合物基体中起着骨架支撑作用,显著提升了材料的刚性、尺寸稳定性和抗蠕变性能。相比未增强的纯塑料键帽,玻纤增强后的材料在长期使用中不易发生形变,能够有效保持按键的原始手感与结构完整性。这种材料组合特别适用于高频点击场景,因为玻纤能够抑制分子链在受力下的滑移,从而延缓磨损过程。
耐磨性是此类键帽的核心指标之一。玻璃纤维的硬度远高于普通塑料基体,当键帽表面受到摩擦时,硬质纤维能有效抵抗刮擦和磨损。实际测试数据显示,经过特定工艺处理的玻纤增强键帽,其表面硬度可达特定洛氏硬度标准以上,远高于普通ABS或未经增强的POM材料。这种高耐磨特性使得键帽在长期接触油脂、汗水以及频繁敲击下,仍能保持表面纹理清晰,避免出现打油、发白或字体模糊的现象,从而延长产品的使用寿命。
无机填料增强注塑工艺的核心难点
注塑过程中,无机填料如玻璃纤维的加入会显著改变熔体的流变特性,导致粘度增加和流动性下降。若工艺参数设置不当,极易产生飞边、缺胶或内应力集中等问题。飞边的产生通常与锁模力不足、注射压力过高或模具分型面配合精度不够有关。在玻纤增强材料中,由于纤维的刚性较大,熔体在模具型腔内的流动阻力增大,需要更精确地控制注射速度和压力曲线,以确保熔体能完全填充型腔而不溢出。
此外,无机填料对模具的磨损也是一大挑战。玻璃纤维硬度极高,在高速注射过程中会对模具型腔和浇口造成持续磨损,导致模具寿命缩短和成型精度下降。为了解决这一问题,模具材料通常需选用经过特殊硬化处理的钢材,如粉末冶金钢或经过表面氮化处理的模具钢。同时,浇口设计需经过严密的模流分析优化,确保熔体以最佳角度和速度进入型腔,减少纤维取向不均导致的翘曲变形,从而从源头降低飞边产生的可能性。
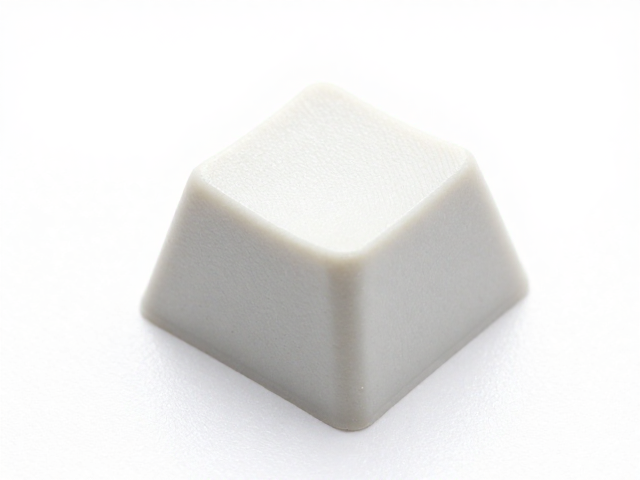
无飞边成型的关键工艺参数控制
实现无飞边注塑,关键在于对注射压力、保压压力和锁模力的精准平衡。注射压力需足够克服玻纤增强熔体的流动阻力,但必须设置严密的峰值限制,防止过高的压力迫使熔体挤入模具分型面的微小间隙。现代注塑机通常配备高精度的压力传感器和闭环控制系统,能够实时监测并调整注射曲线。通过分段注射控制,在填充阶段使用较高速度,而在接近充满时降低速度,可以有效减少熔体对型腔壁面的冲击和溢出风险。
保压阶段的参数设定同样至关重要。过高的保压压力会将多余物料强行压入分型面,形成飞边;过低的保压则会导致产品收缩不均。针对玻纤增强键帽,通常采用多级保压策略,在填充结束初期施加中等压力,随后迅速降低压力至维持尺寸稳定的水平。同时,锁模力需根据产品投影面积和型腔内最大胀形压力精确计算,确保模具在高压下保持紧密闭合。实际生产中,通过优化螺杆转速和背压,改善熔体均匀性,也能进一步减少因材料不均导致的局部溢出现象。
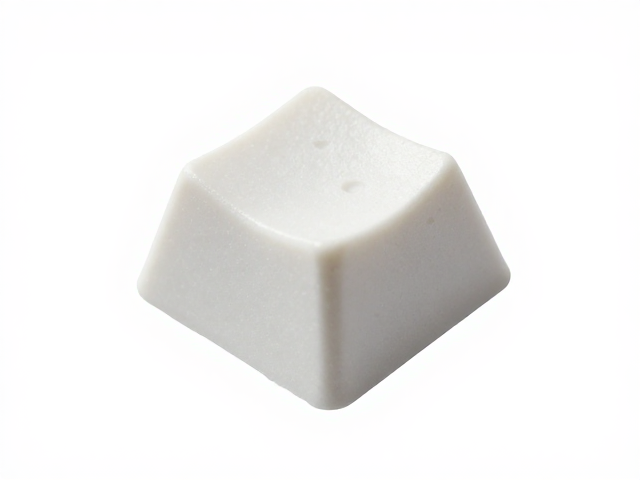
模具设计与表面处理对成型质量的影响
模具的分型面精度是无飞边成型的基础。高精度的模具加工确保分型面之间达到微米级的贴合,完全消除因机械间隙导致的溢料空间。对于玻纤增强材料,模具的排气系统设计需格外谨慎。过少的排气会导致熔体滞留和高压溢出,而过多的排气则可能直接形成飞边。通常采用在分型面末端设置微细排气槽的方式,配合模具表面的喷砂或蚀纹处理,既保证了气体顺利排出,又增加了分型面的微观粗糙度,有助于抑制熔体沿分型面的毛细渗透现象。
模具表面的硬度与耐磨性直接影响长期生产的稳定性。随着生产周期的增加,模具分型面可能出现磨损,导致间隙变大,进而引发飞边。因此,模具制造中常采用硬质合金镶件或采用PVD(物理气相沉积)等表面涂层技术,提高分型面的硬度和抗磨损能力。此外,模具的温度控制也是关键环节。通过精确的模温调节,保持熔体温度的一致性,避免因局部冷却过快导致的流动不均,从而确保每一批次键帽的成型质量稳定,从根本上杜绝飞边缺陷的产生。