早期PC与ABS混合注塑工艺的技术背景
在计算机外设发展的早期阶段,键帽材料的选择主要围绕着成本、手感以及耐用性这三大核心要素展开。当时的主流方案多采用单一材质的注塑成型,其中ABS塑料因其优异的光泽度、易染色特性以及相对低廉的生产成本,迅速成为市场首选。然而,ABS材料存在一个显著的物理缺陷,即表面硬度较低且容易因长期摩擦产生油光,这种现象常被称为“打油”,会严重影响键帽的美观和触感。相比之下,聚碳酸酯(PC)材料具有更高的硬度、更好的耐磨性以及更优异的耐热性,但其加工难度较大,表面难以达到ABS那种温润细腻的磨砂或类肤质感,且透光性虽好却容易因应力发白。
为了平衡两者各自的优缺点,早期的键帽制造商开始尝试将PC与ABS进行混合注塑或双层共注塑工艺的研究。这种技术路线旨在利用ABS的良好成型性和表面质感,同时通过PC材料或混合比例来提升整体的耐磨性和结构稳定性。混合注塑并非简单的物理混合,而是涉及复杂的分子结构相容性处理,需要在高温高压的注塑环境中,让两种聚合物形成稳定的微观结构。这一过程对模具温度、注射速度以及冷却时间有着极其严苛的要求,任何微小的参数偏差都可能导致键帽表面出现流痕、色差或分层现象。
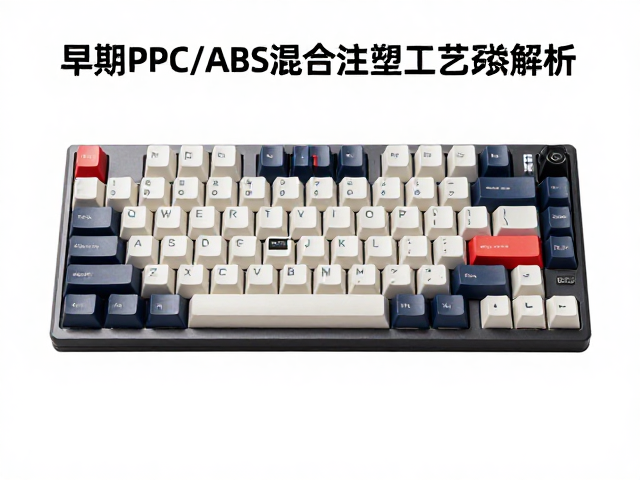
双色键帽的成型原理与结构特征
双色键帽的核心结构由上下两层不同颜色的塑料部件组成,其制造过程通常分为两个独立的注塑阶段。第一阶段是制作字符部分,通常使用ABS或改性ABS材料,通过高精度模具注塑出行字符的凸起部分,这部分材料需要具备良好的油墨附着力或本色成型能力,以确保字符清晰锐利。第二阶段则是制作键帽主体,使用PC或PC/ABS混合材料注塑出行帽的侧面和底部结构。在成型后期,两个部件通过热熔或机械卡扣的方式结合在一起,形成最终的双色外观。这种结构使得字符部分与键帽主体在物理上完全分离,从根本上避免了传统单色键帽因表面印刷油墨磨损导致字符模糊的问题。
从微观结构来看,早期PC/ABS混合注塑工艺在双色键帽中的应用,主要体现在对键帽主体材料性能的优化上。传统的双色键帽主体常使用纯PC,虽然耐磨,但触感普遍偏硬、偏滑,且声音清脆响亮,缺乏沉稳的敲击反馈。引入ABS成分后,材料的分子链结构变得更加复杂,在一定程度上降低了材料的刚性,增加了韧性。这种改性使得键帽在敲击时具有更好的缓冲效果,触感相对柔和,同时保留了PC材料的高尺寸稳定性,不易因环境温度变化而发生翘曲或变形。这种结构特征使得早期双色键帽在机械结构稳定性和长期使用一致性上,相较于单色印刷键帽有着质的飞跃。
工艺难点与质量控制标准
PC与ABS的混合注塑面临着严峻的热力学挑战,因为这两种材料的热变形温度和粘度特性存在显著差异。在注塑过程中,如果温度控制不当,ABS可能因为温度过高而发生热降解,释放出刺激性气味并导致材料变色,而PC则可能因为温度不足导致流动性差,出现填充不全或内部应力集中的问题。此外,两种材料在冷却过程中的收缩率不一致,极易在结合部产生内应力,长期佩戴或使用后可能导致键帽开裂或字符部分脱落。因此,早期的生产工艺中,预热干燥、模具温控分区以及精确的注射量控制成为了质量控制的关键环节。
为了验证混合注塑工艺的质量,行业内逐渐形成了一些可量化的检测标准。例如,通过百格测试评估键帽表面涂层的附着力,通过耐磨性测试记录在标准摩擦条件下键帽表面的磨损程度,以及通过色差仪检测批量生产中不同键帽之间的颜色一致性。早期较为成熟的生产线通常要求键帽表面的色差值ΔE控制在1.5以内,以确保整体配色的和谐统一。同时,对于双色键帽的结合力,也有严格的拉力测试要求,确保字符部分在受到垂直或侧向冲击力时不会发生位移或脱落。这些数据化的指标,为判断键帽工艺水平提供了客观的依据,也推动了生产工艺向更精细化的方向发展。
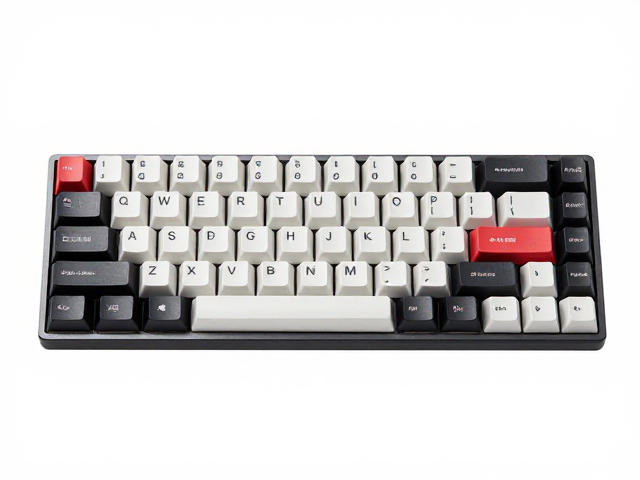
市场现状与选购时的关键观察点
随着材料科学的进步,目前市场上完全采用PC/ABS混合注塑的双色键帽已相对少见,大多数高端产品更多采用PBT材料或纯PC材料,但早期工艺形成的双色结构理念依然影响着现代键帽的设计逻辑。在观察此类键帽时,首当其冲的是检查字符与键帽主体的结合处是否平整光滑,是否存在明显的溢胶或缝隙,这是判断注塑工艺是否精密的直接证据。如果结合处有明显的毛刺或粗糙感,往往意味着模具精度不足或注塑参数控制不佳,长期使用可能会出现卡键或松动现象。
其次,透光性与颜色均匀度是评估PC/ABS混合注塑效果的重要维度。早期工艺中,由于混合比例的不稳定,部分键帽在长时间使用后可能出现颜色发暗或透光不均的情况。选购时可观察键帽侧面与底部,确保没有明显的杂质点或黑点,这些缺陷通常源于原料干燥不彻底或注塑环境不洁净。此外,手感测试也是不可或缺的一环,虽然无法像实验室那样测量硬度,但通过指尖感受键帽表面的细腻程度和边缘的倒角处理,可以初步判断其是否经过良好的后处理工艺,如喷砂或类肤涂层,这些细节往往决定了键帽在实际使用中的舒适度和耐用性。