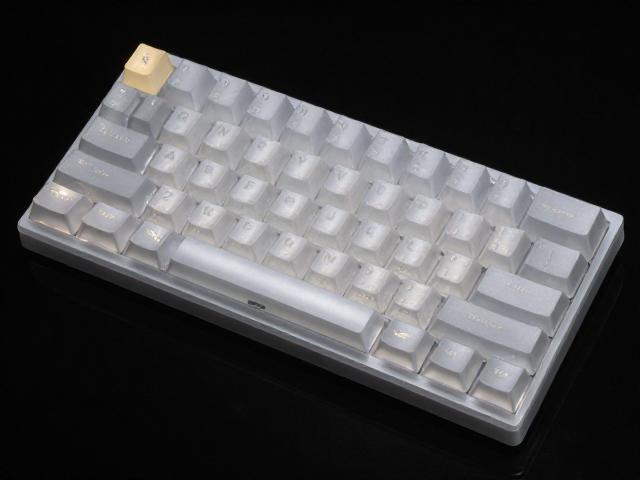
全域透光键帽模具的热平衡设计逻辑
模具温控系统的核心在于维持型腔表面温度的均匀性,这对于液态硅胶(LSR)注塑工艺而言,直接决定了透光键帽的光学一致性。LSR材料具有极低的粘度和优异的流动性,在注入模具时若遇到温度梯度,会导致固化速率差异,进而在键帽内部形成应力纹或色泽不均的“云雾状”缺陷。因此,模具内部需配置精密的随形冷却水道,通过热流道系统与模仁的紧密贴合,确保热量能快速且均匀地导出或导入。
在实际工程结构中,模具钢材的热导率选择至关重要。常用的P20或718模具钢虽具备良好的加工性能,但其热传导效率相对有限,难以满足高透光性LSR对极速固化与恒温保形的苛刻要求。部分高端产线开始尝试引入铍铜等高导热材料作为局部镶件,以加速热点区域的热量散发。这种热平衡设计的最终目的是消除冷料井效应,使每一颗键帽在脱模瞬间具有一致的结晶度,从而保障透光率的稳定性。
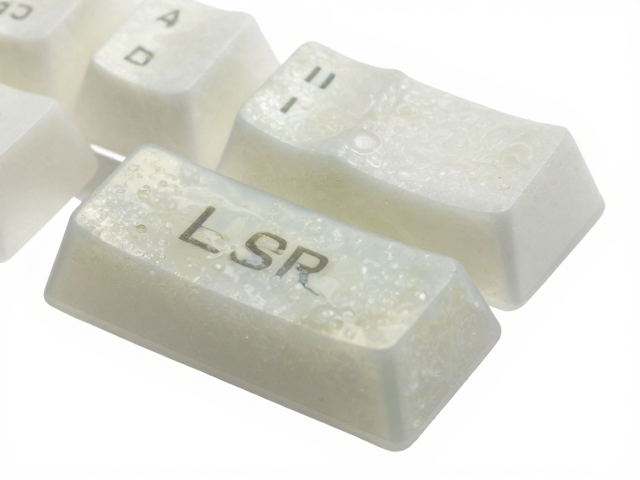
LSR液态硅胶的流变特性与注塑参数控制
LSR作为一种加成型硅橡胶,其硫化反应由铂金催化剂引发,这一特性使其对剪切应力和温度极为敏感。在注塑过程中,注射压力通常控制在较低范围,约为20-50 MPa,以避免因高速剪切导致催化剂活性降低或产生气泡。进料系统的设计需遵循短而粗的原则,减少硅胶在流道中的滞留时间,防止因长时间受热发生预硫化,进而堵塞喷嘴或影响后续产品的流动性。
固化时间的设定需严格依据硅胶的配方特性及制品厚度进行计算。对于常见的透光键帽,壁厚多在1.5mm至2.5mm之间,硫化周期通常保持在10至30秒。温度设定一般在120°C至150°C之间,具体数值需参考硅胶供应商提供的技术数据表(TDS)。过高的温度虽能缩短周期,但可能导致硅胶黄变或析出低分子挥发物,严重影响透光键帽的透光率和长期稳定性;而过低的温度则会导致固化不完全,造成脱模困难或尺寸精度超标。
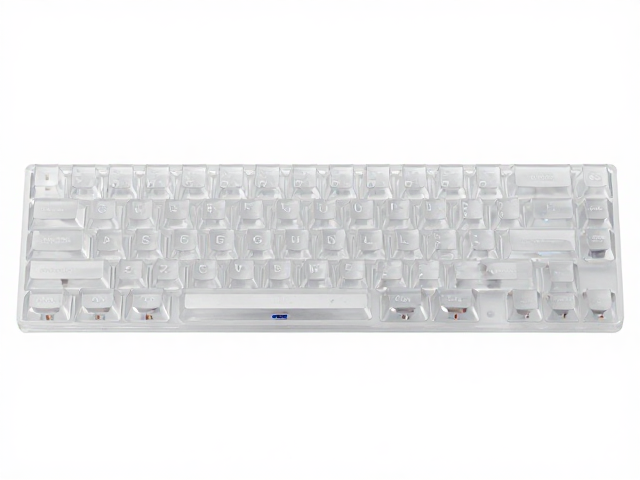
光学性能优化与模具表面处理工艺
透光键帽的光学表现不仅依赖于材料本身,更深受模具表面状态的影响。模具型腔的光洁度需达到镜面级别,通常要求Ra值低于0.02μm,以减少光线在射出或反射过程中的散射损失。常见的表面处理工艺包括精密抛光和电化学抛光,部分高要求场景下会采用钻石纹刀纹进行微结构处理,以改善手感并控制光线的漫反射效果。任何微小的划痕或抛光痕迹都会在透光区域被放大,形成明显的光斑或暗纹。
脱模斜度的设计需在保证成型质量与外观美观之间寻找平衡。对于LSR材料,其收缩率较大且具有一定的粘性,脱模斜度通常设置在0.5°至1.5°之间。为了进一步降低脱模阻力,模具表面常进行微纳米级的疏水处理或镀上特殊的防粘涂层,但这必须确保涂层不会影响光线透过率或在高温硫化环境下产生分解。此外,顶针布局需避开高透光区域,通常隐藏在键帽边缘或非视觉中心,以避免顶针印影响整体透光均匀性。
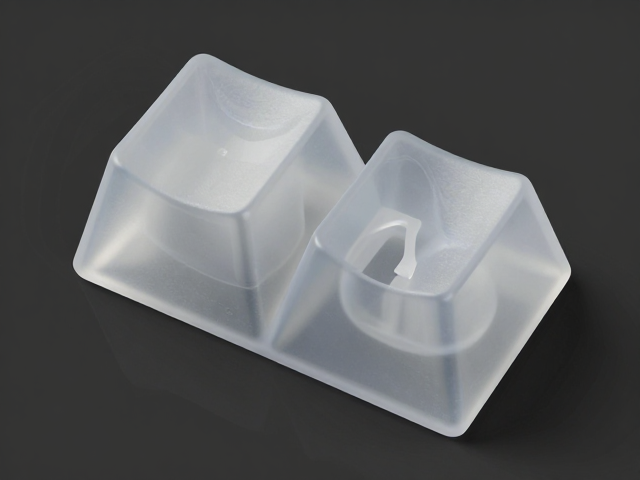
模具结构设计与排气机制的关键作用
LSR注塑过程中,模具排气是决定产品良品率的关键环节。由于LSR粘度极低,极易渗入微小的缝隙,因此模具分型面及顶针位的排气槽设计需极其精密。通常排气槽宽度控制在0.01-0.03mm,深度在0.01-0.05mm,并需定期清理以防止硅胶残留堵塞排气孔。良好的排气能确保熔融硅胶顺利填充型腔,避免困气导致的缺胶、烧焦或表面气泡等缺陷。
模架的刚性结构也是保障模具寿命和尺寸精度的基础。考虑到LSR注塑虽压力较低,但硫化过程中体积收缩可能对模具产生持续的内应力,模架需具备足够的刚度以防止变形。标准模架如LKM或FUTABA系列因其标准化程度高、精度稳定,常被应用于此类精密模具中。同时,热流道系统的选型需与模具温度控制器的响应速度相匹配,确保在长时间生产过程中,流道内硅胶始终保持最佳的流动状态,避免因流道冷却导致的填充不足或冷料痕。