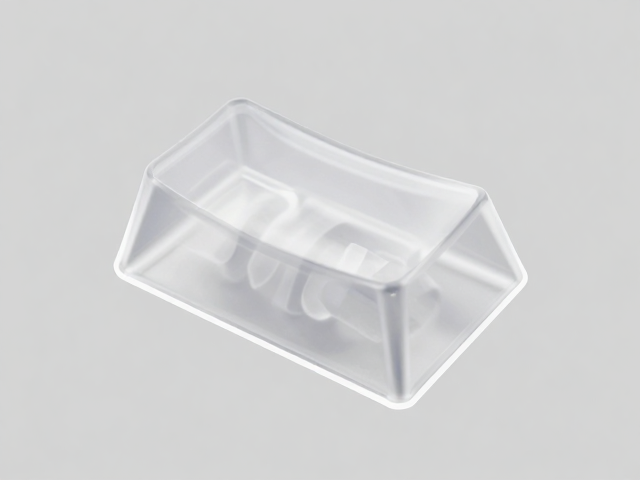
全透双色键帽模具流道设计的核心挑战
全透双色键帽在注塑成型过程中,由于透明基材(如PMMA或PC)与有色基材(如ABS或PC/ABS)的热力学性能差异,极易在冷却阶段产生内应力。这种内应力若分布不均,会在键帽表面形成肉眼可见的翘曲或变形,严重影响键程手感及光学透光的一致性。传统的流道设计往往难以平衡两种材料在模腔内的填充速率和保压压力,导致结合线处出现应力集中,进而引发结构性扭曲。
解决这一难题的关键在于精确控制熔体在模具内部的流动路径。流道系统的几何形状、尺寸以及温度控制必须经过严密的计算与模拟,以确保双色材料在交接界面处的融合质量。设计师需要关注流道截面的变化率,避免流速突变导致的剪切热过高或填充不足。通过优化流道布局,可以减少材料在模腔内的滞留时间,降低因冷却收缩率不同而产生的形变风险,从而提升产品的一良率。
平衡式流道布局与冷却效率优化
采用平衡式流道布局是确保双色材料同步填充的基础结构。在这种设计中,主流道到各个型腔的分流道长度和截面尺寸保持一致,使得熔体能够同时到达键帽的各个角落。对于全透双色键帽,这种同步性尤为重要,因为它决定了两种材料在结合界面的分子链缠结状态。通过计算机辅助工程(CAE)模拟技术,工程师可以验证流道的平衡性,调整分流道的长度公差,确保填充时间差控制在毫秒级别,从而减少因填充不均导致的局部应力差异。
冷却系统的效率直接影响着键帽的定型效果和翘曲倾向。在双色模具中,冷却回路需要围绕流道和型腔进行精细化布置,特别是对于透明基材,其对温度波动更为敏感。设计时需确保冷却水道与模具表面的距离均匀,以维持模温的一致性。通过优化冷却介质的流速和温度,可以加速热量从键帽表面带走,缩短成型周期。同时,均匀的冷却有助于减少材料内部的残余应力,防止键帽在脱模后因应力释放而发生不可逆的翘曲变形。
浇口位置选择与剪切应力控制
浇口的设计对全透双色键帽的表面质量和结构稳定性具有决定性影响。浇口的位置应避开光学观察区域,并尽可能设置在键帽底部或非主要受力面,以减少浇口痕迹对透光效果的影响。在双色注塑中,浇口的尺寸和形状需要精确计算,以控制熔体进入模腔时的剪切速率。过高的剪切速率会导致透明基材分子链断裂或取向,增加内应力;而过低的剪切速率则可能导致填充困难。通过设置扇形浇口或薄膜浇口,可以分散熔体进入模腔时的冲击力,降低剪切应力,改善材料的流动行为。
浇口的冻结时间也是影响翘曲变形的关键参数。在保压阶段结束后,浇口必须迅速冻结,以锁定模腔内的压力和体积。如果浇口冻结过慢,模腔内的材料会继续收缩,导致键帽尺寸不稳定或产生缩痕。通过调整浇口的厚度和长度,可以控制其冷却速度。对于全透双色键帽,通常采用较小的浇口截面以加快冻结,但需兼顾填充压力的需求。合理的浇口设计能够确保在保压结束时,模腔内的材料处于最佳的致密状态,从而减少后续冷却过程中的体积变化,抑制翘曲现象的发生。