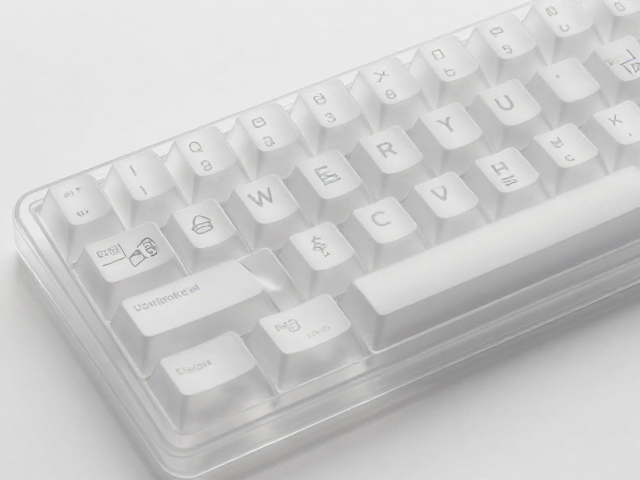
浅蚀透光键帽的工艺原理与视觉表现
浅蚀透光键帽的核心在于控制蚀刻深度与透光率的平衡,这种工艺通常利用激光或化学腐蚀手段在ABS或PBT材质表面形成微米级的凹槽。当光线从键盘底部穿透键帽时,浅层蚀刻区域能形成柔和且均匀的漫反射效果,避免了传统深蚀键帽常见的“漏光”或局部过曝现象。这种视觉特性使得键帽在暗光环境下能呈现出细腻的质感,同时保持字符边缘的清晰度,是追求极致灯光美学用户的主要选择方向。
在实际应用中,透光键帽的材质选择直接影响了最终的成像效果。高品质的ABS材质因其出色的透光性,常被用于需要强烈背光效果的场景,而PBT材质虽然透光率略低,但通过特殊的表面处理和浅蚀工艺优化,也能实现温润如玉的光影过渡。设计时需特别注意字符笔画的粗细比例,过细的笔画在浅蚀过程中容易因填充物残留或腐蚀不均导致断裂,因此通常建议最小线宽控制在0.3mm至0.5mm之间,以确保量产时的良品率。
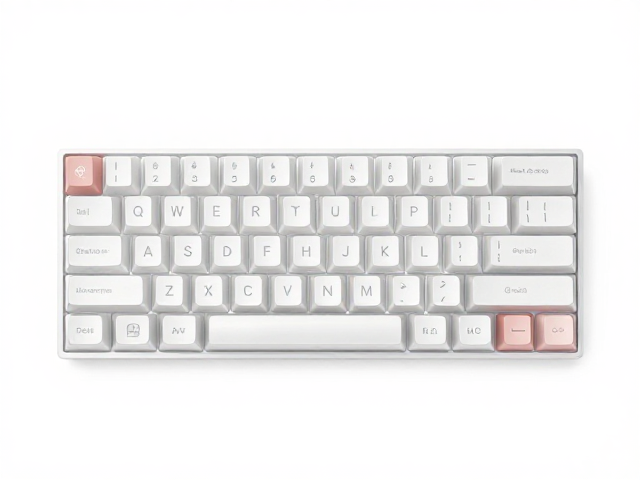
特殊功能键的图标设计逻辑与结构规划
特殊功能键如Esc、Delete、Insert等通常体积较大或形状不规则,其图标设计需要严格遵循视觉重心与人体工学的双重标准。在设计初期,必须建立严密的网格系统,确保图标在键帽表面的居中性,同时考虑到手指按压时的视觉偏移,图标中心点通常需略微向下偏移2-3毫米,以匹配拇指或食指的自然按压轨迹。这种微调能显著提升长时间使用下的视觉舒适度,避免图标因按压变形而产生扭曲感。
对于多图标或组合功能键,设计时需采用分层解析的策略,将主要功能图标作为视觉主体,次要功能作为从属元素。例如,在多媒体控制键上,播放、暂停、停止图标需保持等距排列,且大小比例需经过严密的几何计算,确保在有限空间内互不干扰。此外,图标的线条粗细应与键帽整体风格协调,功能性按键通常采用简洁有力的几何线条,以增强识别效率,而装饰性按键则可融入更复杂的图形元素,但需确保蚀刻深度的一致性,防止因层次过多导致透光不均。
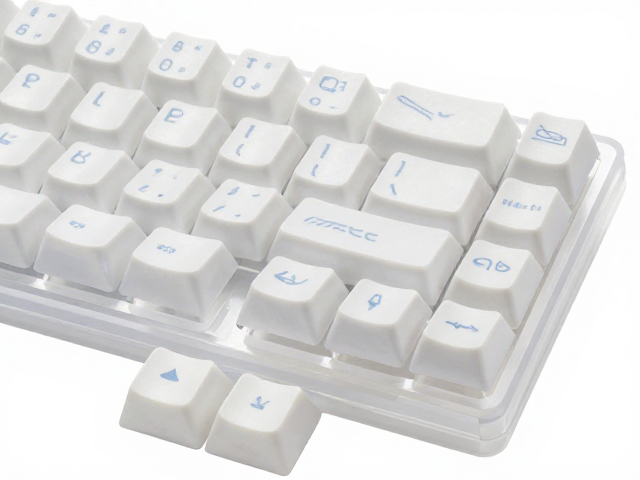
蚀刻深度控制与透光均匀性的技术要点
蚀刻深度是决定键帽透光均匀性的最关键参数,过深的蚀刻会导致光线直射,形成刺眼的亮斑,而过浅则可能导致字符模糊,影响可读性。工业生产中,通常采用激光功率与扫描速度的动态配合来精确控制蚀刻深度,一般控制在0.1mm至0.3mm之间。这一区间能确保光线在穿过蚀刻区域时发生充分的散射,从而在键帽表面形成均匀的光晕。
为了进一步提升透光均匀性,表面处理工艺起着至关重要的作用。键帽在蚀刻后通常需要进行喷砂或抛光处理,以消除蚀刻边缘的毛刺和锐角,这些微观缺陷会像棱镜一样折射光线,导致局部亮度异常。通过精细的后处理,可以使蚀刻区域的表面粗糙度保持在预定范围内,从而优化光线的漫反射路径。此外,键帽内部的反光层设计也需与蚀刻深度相匹配,高反射涂层能增强光线利用率,使图标在低亮度环境下依然清晰可见。
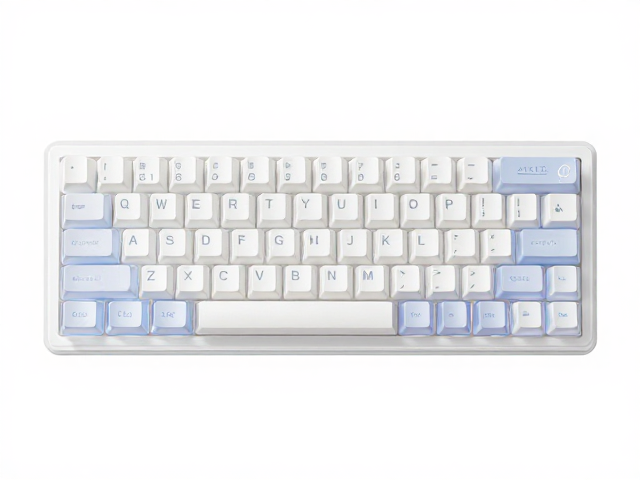
量产一致性保障与缺陷检测标准
在大规模生产环境中,确保每一枚键帽的蚀刻效果一致是一大技术挑战。不同批次的塑料原料在结晶度和透光率上的微小差异,都会影响最终的蚀刻效果。为此,生产过程中需建立严密的原料筛选机制,对每批次材料的透光率进行测试,确保其在标准范围内波动。同时,蚀刻设备需配备高精度的定位系统,以减少因机械误差导致的字符偏移或变形。
缺陷检测是保障成品质量的关键环节,通常采用自动化光学检测(AOI)系统对键帽进行逐一扫描。检测标准涵盖字符完整性、边缘清晰度、透光均匀度等多个维度,任何超出预设公差范围的键帽都会被自动剔除。对于特殊功能键,还需进行人工复检,重点检查复杂图标在蚀刻过程中是否出现粘连或断裂。通过这种机器筛选与人工复核相结合的方式,可将不良品率控制在极低水平,确保最终产品的一致性。