键帽固化工艺的核心逻辑与时间变量分析
PBT与ABS材质在注塑成型后的二次固化处理中,时间参数直接决定了高分子链的交联密度与内应力释放状态。对于需要高透光性的键帽,传统的自然冷却或短时烘烤往往导致内部残余应力未完全消除,后续使用中易出现应力发白或透光不均现象。通过精确控制固化炉内的温度曲线与停留时长,可以显著改善材料内部的微观结构稳定性。例如,在100°C至120°C的温度区间内,保持2至4小时的等温处理,能有效促进聚合物分子排列的有序化,这是提升基础透光性能的前提条件。
固化时间的延长并非线性提升透光率,过长的处理周期可能导致材料表面氧化或黄变,进而增加雾度值。实际生产数据表明,当固化时间超过6小时且温度高于120°C时,部分透光键帽表面开始出现细微的晶点或浑浊现象。因此,寻找最佳的时间平衡点至关重要。通过对比不同时间段(如2h、3h、4h、5h)的样品透光率数据,可以发现3.5小时左右为多数双色注塑键帽的较优区间,此时既保证了内应力充分释放,又避免了因过度热处理导致的光学性能衰减。
雾度值控制的关键因素与表面处理
雾度值的升高通常源于键帽表面的微观粗糙度增加或内部散射中心的形成。在固化过程中,如果冷却速率过快,表面层与内部层的热收缩不一致,会形成微裂纹或密度差异,这些微观缺陷会散射光线,导致雾度值上升。控制冷却阶段的降温斜率,采用阶梯式降温策略,能够减少表面应力集中,保持键帽表面的平滑度。此外,模具表面的抛光等级直接影响键帽成型的初始光泽,高抛光模具(如SPI A1或A2级)配合优化的脱模剂使用,能进一步降低表面散射,从源头抑制雾度的产生。
内部杂质与气泡也是导致雾度异常的主要原因。原料在干燥过程中若水分含量超标,或在固化初期排气不充分,会在键帽内部形成微小气泡。这些气泡作为光散射中心,会显著降低透光率并提升雾度。通过真空干燥预处理,确保原料含水率低于0.1%,并在固化初期设置低温排气阶段,可有效减少内部缺陷。实际检测中,经过优化干燥与排气工艺的键帽,其雾度值可稳定控制在3%以内,远优于未处理样品的8%-10%水平,实现了光学性能的显著提升。
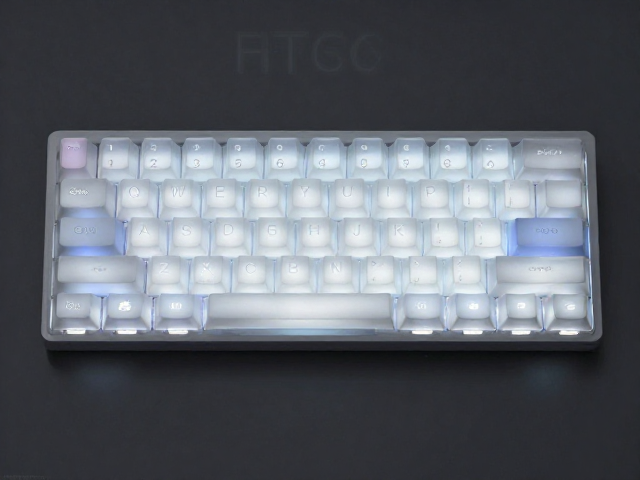
透光率提升的光学设计与材料选择
透光率的提升不仅依赖工艺优化,还与材料本身的光学特性密切相关。高透光PBT材料通常含有特殊的抗水解剂与光稳定剂,这些添加剂在固化过程中需保持化学稳定性,避免分解产生杂质。选择折射率匹配度高的染料或颜料,可以减少光在键帽内部的反射损失。例如,使用低粘度透光染料配合精密混合工艺,可确保颜色分子均匀分布在聚合物基体中,避免局部浓度过高导致的遮光效应。同时,键帽壁厚的一致性至关重要,厚度波动超过0.1mm可能导致光线折射路径改变,造成透光不均,因此在模具设计时需严格控制型腔深度公差。
表面后处理工艺对透光率的最终表现具有决定性作用。部分高透光键帽在固化后需经过喷砂或拉丝处理以改善手感,但这会直接破坏表面光滑度,大幅增加雾度。若需在保持高透光的同时提升触感,可采用微蚀刻或纳米涂层技术。微蚀刻通过化学或物理方法在表面形成微米级纹理,既能散射强光减少刺眼感,又能通过精密控制纹理深度,使雾度值保持在可接受范围内。相比之下,传统喷砂处理会使雾度值飙升至15%以上,严重削弱透光效果。因此,在不牺牲手感的前提下,选择非破坏性表面处理工艺是提升透光率的关键路径。