电竞防滑ABS键帽的材质特性与轻量化优势
ABS(丙烯腈-丁二烯-苯乙烯共聚物)作为一种热塑性工程塑料,在键盘键帽制造领域保持着极高的市场占有率。其核心优势在于分子结构中丁二烯成分的加入,显著提升了材料的韧性与抗冲击能力,使得键帽在长期高频敲击下不易出现断裂或崩角现象。相较于PBT材料,ABS的密度较低,这意味着在同等体积下,ABS键帽能够提供更轻的触感反馈,这种轻量化特质有助于降低玩家手指在快速操作时的疲劳感,符合电竞场景对极速响应与持久跟手的需求。
在触感表现上,ABS材质具有独特的温润特性,表面经过特殊处理后能形成细腻的类肤质感,这种质地能够有效减少手指与键帽之间的滑动摩擦,从而提升操控的稳定性。对于需要频繁进行精准定位的FPS或MOBA类游戏而言,防滑性能直接关系到操作的容错率。ABS材料本身的微孔结构在经过注塑成型后,若配合特定的表面纹理设计,可进一步增强摩擦力,确保在长时间游戏过程中,手指不会因汗水或油脂产生打滑现象,维持输入指令的绝对准确。
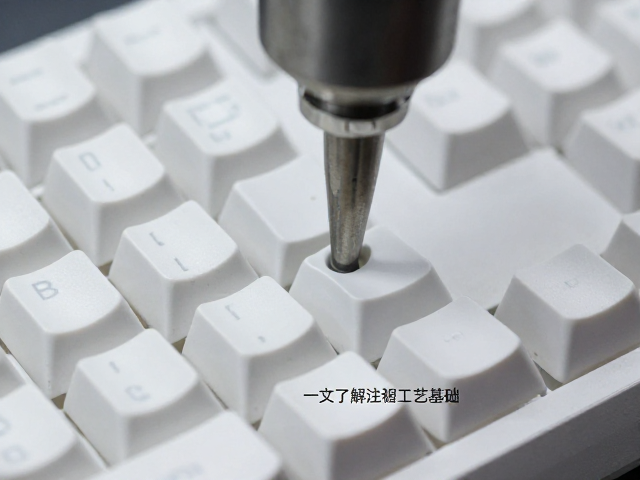
注塑工艺的核心流程与技术控制
注塑成型是将熔融状态的ABS塑料注入闭合模具型腔,经冷却定型后开模取件的生产方式。该工艺的核心在于温度、压力与时间的精准配合。注塑过程中,塑料颗粒在高温料筒中塑化后,通过螺杆高压注入模具。这一阶段对模具温度的控制尤为关键,通常模具温度需维持在40-80摄氏度之间,以确保塑料熔体能够均匀填充模具的各个角落,同时减少因冷却不均导致的内应力,从而避免键帽表面出现缩痕、翘曲或变形等缺陷。
冷却定型是决定键帽尺寸精度和表面质量的关键环节。在模具闭合状态下,熔融塑料迅速散热固化,此时保压压力的维持能够补充材料因体积收缩产生的空隙,确保键帽结构致密。随后模具打开,顶针机构将成型好的键帽推出。现代注塑工艺常采用多腔模具设计,一次成型多个键帽,这不仅提高了生产效率,还保证了同一批次键帽在尺寸和外观上的高度一致性。此外,注塑后的去毛刺与清洁处理也是不可或缺的步骤,任何微小的残留料痕都可能影响按键的触发手感或导致卡键。
工艺细节对键帽性能的影响机制
注塑工艺中的浇口设计直接影响键帽的力学性能与外观完整性。浇口位置与尺寸决定了塑料熔体在模具内的流动路径和填充模式。合理的浇口布局能够确保熔体平稳填充,减少流动前沿的湍流,从而避免键帽表面出现熔接线或气纹。对于电竞键帽而言,浇口通常设置在键帽底部非主要接触区域,并在后续工序中被精细修剪,以消除肉眼可见的痕迹,保持键帽侧面的流畅线条,这不仅提升了产品的视觉美感,也避免了因结构瑕疵导致的应力集中,延长使用寿命。
表面处理工艺与注塑参数的协同作用决定了最终产品的防滑效果。注塑完成后,键帽表面可能需要进行喷砂、蚀纹或二次加工以增强摩擦力。注塑时的模具表面纹理直接复制到键帽表面,因此模具本身的加工工艺(如CNC雕刻或激光蚀刻)决定了纹理的深度与清晰度。高精度的模具制造能够确保纹理的一致性和耐用性,防止因纹理过浅导致快速磨损后防滑性能下降,或因纹理过深导致清洁困难。这种从材料选择、注塑成型到表面处理的全链路控制,共同构建了电竞键帽在手感与耐用性上的核心竞争力。