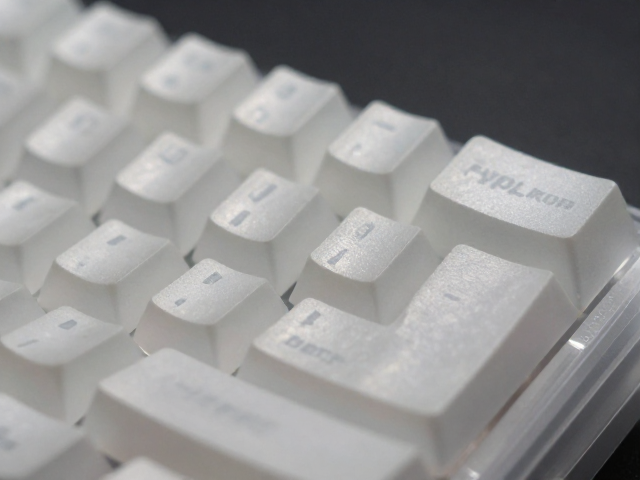
浅蚀工艺的光学特性与透光效率差异
透光键帽的核心价值在于光线在材质内部的传播与散射,浅蚀工艺通过控制雕刻深度,直接影响光线的折射路径。相较于深蚀,浅蚀形成的凹槽更浅,光线在穿透键帽本体后,经过极浅的凹陷区域时,散射角度更为集中。这种物理特性使得文字或图案边缘的光晕感较弱,显示内容更加锐利清晰。对于追求极致清晰字体的用户而言,浅蚀能减少因光线过度扩散导致的“光污染”,让每一颗按键的标识在暗光环境下都能保持独立的视觉焦点。
然而,透光效率并非越高越好,材质本身的透光率与蚀刻深度共同决定了最终效果。常见的ABS或PBT材质在经过浅蚀处理后,若深度控制在0.1mm至0.3mm区间,能平衡透光性与结构强度。过浅的蚀刻可能导致光线无法有效进入凹槽,造成字体发白、对比度不足;而过深的浅蚀则可能滑向深蚀的范畴,引发边缘模糊。因此,理解材质厚度与蚀刻深度的配比关系,是判断一款键帽透光表现是否合格的基础标准。
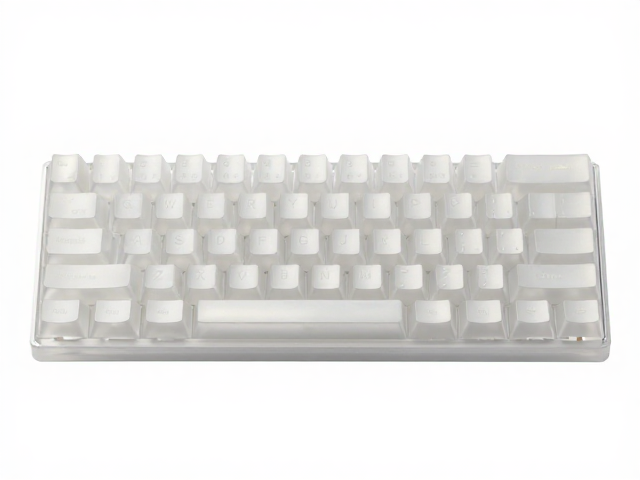
防变形难题:材质应力与结构设计的博弈
透光键帽在长期受热或受力后容易发生翘曲,这是行业内普遍存在的技术痛点。PBT材质因其结晶度高、耐热性好,在制作透光键帽时相对不易变形,但其表面质感较为粗糙,影响触感。相比之下,ABS材质透光性优异,手感顺滑,但耐热性较差,长时间暴露在机械键盘轴体产生的热量下,极易出现永久性弯曲。为了缓解这一问题,部分工艺会在键帽内部增加加强筋结构,或采用双层注塑工艺,通过物理结构增强整体刚性,从而降低因温度变化导致的形变风险。
除了材质选择,键帽的壁厚均匀性也是防止变形的关键因素。在注塑过程中,如果键帽各部位冷却速度不一致,内部会产生应力集中,导致键帽在脱模后逐渐扭曲。高质量的浅蚀透光键帽通常经过严格的退火处理,以消除内部残余应力。用户在选购时,可观察键帽侧面是否有因应力不均导致的波纹,或尝试轻轻按压键帽表面,感受其回弹是否均匀。若按压时感觉局部松软或回弹迟滞,往往暗示着内部结构存在缺陷,长期使用后变形概率极高。
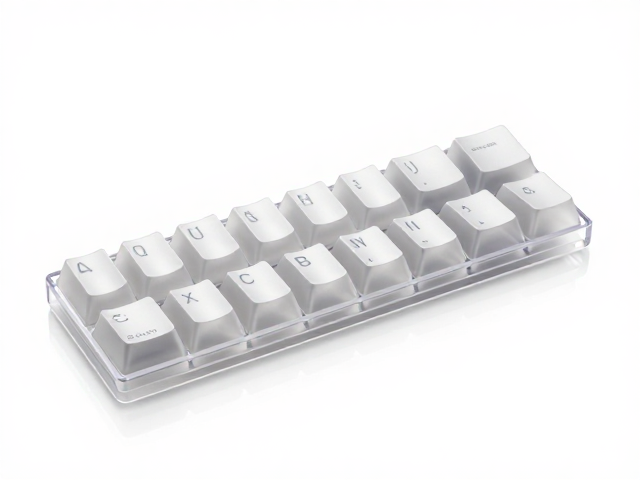
浅蚀深度控制与边缘锐度维持
浅蚀工艺的核心在于对激光功率与扫描速度的精准调控,这直接决定了文字边缘的锐度。在激光雕刻过程中,光束能量密度过高会导致边缘熔融,形成粗糙的毛刺,光线经过这些毛刺会产生不规则散射,破坏画面的纯净度。相反,能量密度过低则无法有效剥离表面涂层或材质,导致字体浅淡不清。理想的浅蚀效果要求边缘平滑过渡,无明显的锯齿或烧焦痕迹,这样光线才能以预期的角度折射,呈现出均匀且细腻的发光效果。
边缘锐度的维持还与键帽表面的后处理工艺密切相关。部分键帽在蚀刻后会进行喷砂或类肤涂层处理,这些涂层会增加表面粗糙度,若蚀刻深度不足,涂层可能覆盖蚀刻区域,导致光线无法进入,造成“黑字”现象。因此,工艺链条中必须确保蚀刻步骤与表面处理步骤的兼容性。对于透明或半透明键帽,通常采用直接对本体材质进行浅蚀的方式,避免涂层干扰。验证这一细节的方法是观察键帽在强光下侧面,若蚀刻区域与周围材质有明显的高低差且过渡自然,说明工艺控制得当。
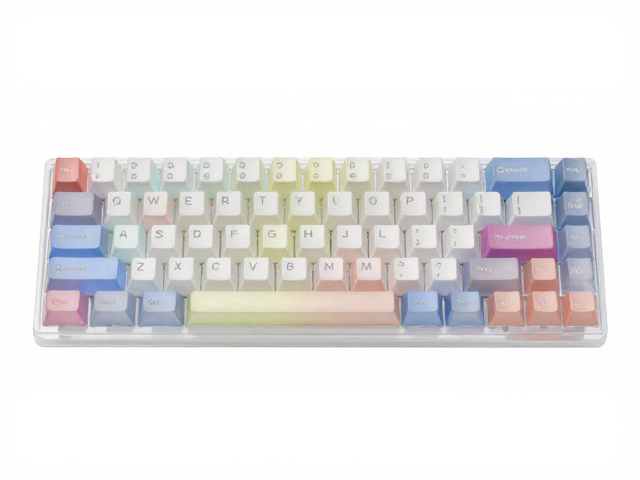
多层蚀刻技巧与色彩层次构建
多层蚀刻技术通过在不同深度和角度进行雕刻,构建出台阶状的光学结构,从而在透光时产生丰富的色彩层次。这种技巧常用于需要表现复杂图案或渐变效果的键帽设计中。第一层浅蚀负责基础透光,提供柔和的光晕;第二层或更深层次的蚀刻则用于勾勒细节,阻挡或引导部分光线,形成明暗对比。通过精确计算各层蚀刻的深度比例,设计师可以控制光线在键帽内部的反射路径,使同一光源下呈现出立体感强烈的视觉效果。
实现多层蚀刻的难点在于层间对齐精度与深度控制的稳定性。如果多层之间存在错位,透光效果会出现重影或模糊,严重影响美观。此外,不同层级的蚀刻面积会影响局部热量分布,可能导致键帽受热不均,进而加剧变形风险。因此,在工艺执行过程中,需要采用高精度的定位夹具,确保每一次激光扫描的绝对位置准确无误。同时,通过模拟软件预先计算光线在多层结构中的传播路径,优化蚀刻图案的布局,是提升多层蚀刻透光键帽成品率的有效手段。