注塑成型工艺的核心原理与材料特性
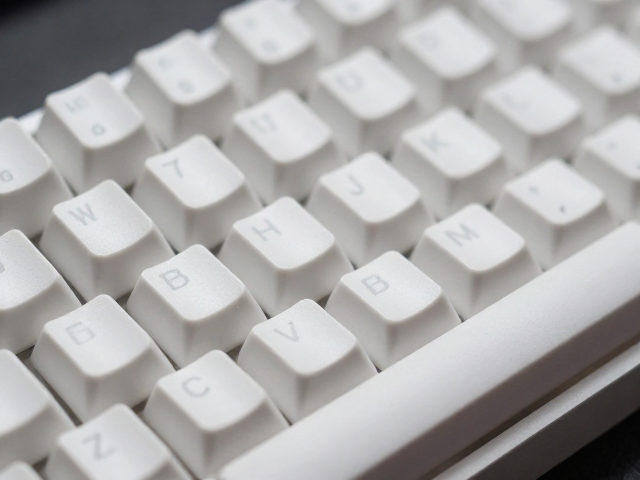
注塑成型是塑料键帽制造中最为普遍且成熟的生产方式,其核心在于将加热熔融的ABS(丙烯腈-丁二烯-苯乙烯共聚物)颗粒注入金属模具腔体,经过冷却固化后形成预定形状。对于几十元价位的入门级电竞键帽而言,材料的选择直接决定了产品的基础质感与耐用度。ABS材料因其良好的流动性、机械强度以及相对较低的成本,成为该价位段的主流选择。在注塑过程中,熔融塑料在高压下填充模具的各个角落,这种工艺能够精确复制模具表面的纹理,从而形成键帽顶部字符、侧面弧度以及底部定位柱的结构。
与PBT材料相比,ABS材料在注塑过程中更容易出现缩水、翘曲等缺陷,因此对模具设计和注塑参数的控制要求较高。为了获得稳定的尺寸精度,注塑机需要精确控制料筒温度、注射压力以及保压时间。ABS材料的结晶度较低,冷却收缩率相对较大,这要求在模具设计时预留适当的收缩率补偿。此外,ABS材料表面易于进行二次加工,如激光雕刻或丝网印刷,这使得其在表现复杂图案和字符时具有优势,但也带来了字符磨损后露出色差的潜在风险,这是该工艺路径下必须面对的材料物理特性。
表面处理与防滑纹理的技术实现
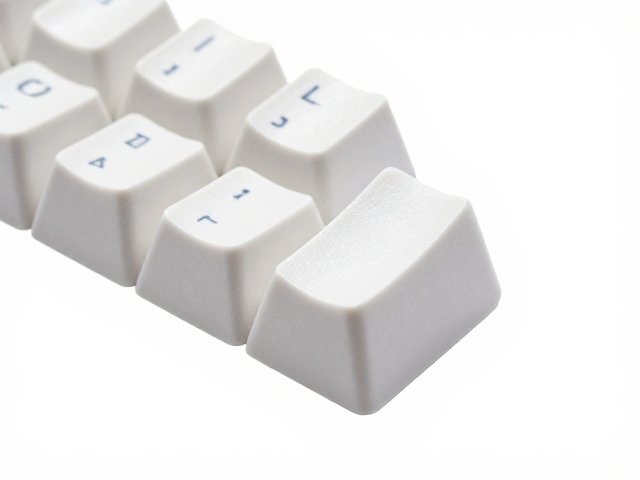
电竞场景对键帽的操控性提出了更高要求,防滑纹理的处理是提升手感的关键环节。在注塑成型过程中,模具型腔表面会经过精密加工,形成微米级的凹凸结构。这些结构在塑料冷却固化后直接转移到键帽表面,形成物理上的防滑纹理。常见的处理方式有两种:一是直接在模具上蚀刻或抛光出纹理,这种方式形成的纹理与键帽一体成型,附着力极强,不易脱落;二是后期通过激光雕刻在光滑的ABS表面蚀刻出国标字符或自定义图案,这种方式对模具要求较低,但字符周围可能会因激光高温产生轻微的热变形或变色。
防滑效果不仅取决于纹理的深度和密度,还与ABS材料本身的摩擦系数有关。入门级产品通常采用哑光或类肤质的表面处理,这需要在注塑前对材料进行改性处理,或者在注塑后进行喷油、蚀纹等二次工艺。然而,考虑到几十元的成本限制,大多数产品倾向于在注塑阶段直接通过模具纹理来解决防滑问题。模具表面的抛光等级通常控制在Ra 0.1-0.4微米之间,过高的抛光度会导致打油现象,而过低的粗糙度则影响触感。通过调整模具表面的咬花(Texture)等级,可以在不显著增加成本的前提下,显著提升键帽在长时间游戏过程中的握持稳定性。
结构设计与量产一致性控制
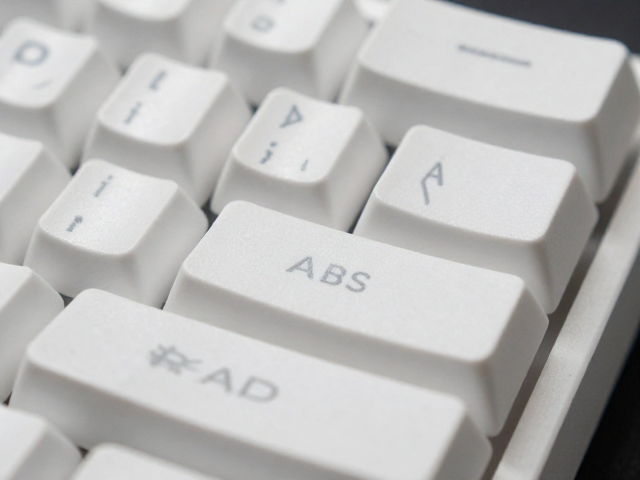
键帽的底部结构设计直接影响其安装的稳定性和使用寿命。注塑成型能够一次性成型键帽的侧壁、定位柱以及内部加强筋,这种一体化结构减少了组装步骤,提高了生产效率。对于ABS键帽,底部十字柱的设计需要兼顾与轴体轴心的配合间隙以及自身的强度。过紧的配合会导致安装困难,过松则会在敲击时产生晃动。注塑工艺通过高精度的模具钢件保证了每一批次键帽的尺寸一致性,这是机械键盘手感统一的基础。
在量产过程中,注塑工艺的稳定性会受到环境温度、材料批次差异以及模具磨损等因素的影响。为了控制成本并保证质量,入门级产品通常采用多腔模具,一次注塑可生产多个键帽,但这要求注塑机的锁模力要足够大,以确保每个型腔的压力均衡。模具的冷却系统设计至关重要,均匀的冷却可以避免键帽出现内应力,防止长期使用后出现变形或开裂。此外,注塑后的去毛刺处理也是关键步骤,虽然现代模具设计已大幅减少飞边,但边缘的锐度仍需通过后续打磨或振动抛光来优化,以确保玩家指尖接触的舒适度。