全透双色键帽的光学特性解析
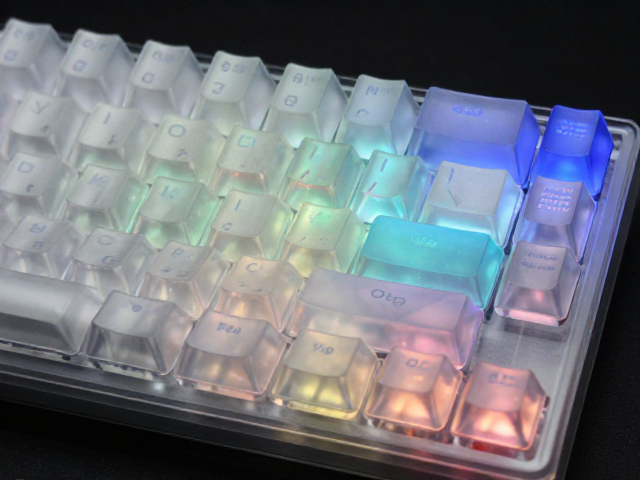
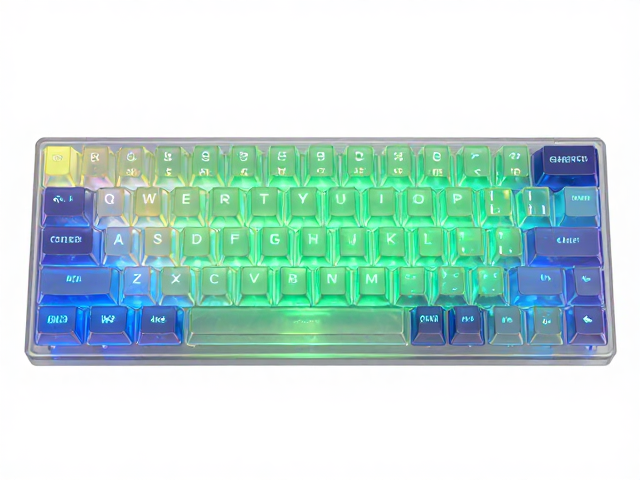
全透双色键帽的核心在于其材质选择与成型工艺的结合,通常采用PBT或ABS工程塑料作为主体,配合双色注塑技术将字符部分与底色分离。这种结构使得光线能够无阻碍地穿透键帽主体,并在字符边缘形成独特的视觉分层效果。透光率的高低直接取决于塑料本身的密度与纯度,高透明度的基材能显著减少光线在传输过程中的散射,从而提升整体的亮度表现。
字符边缘的清晰度则受制于双色注塑时的模具精度与冷却速率。当两种不同颜色的塑料在模具中融合时,若温度控制不当或压力不均,极易在交界处产生溢胶或毛刺,导致光线折射异常,形成模糊的光晕。优秀的工艺标准要求字符与底色之间的接缝平滑过渡,确保光线在通过字符边缘时不发生扭曲,从而维持锐利的视觉轮廓。
透光率对视觉体验的影响机制
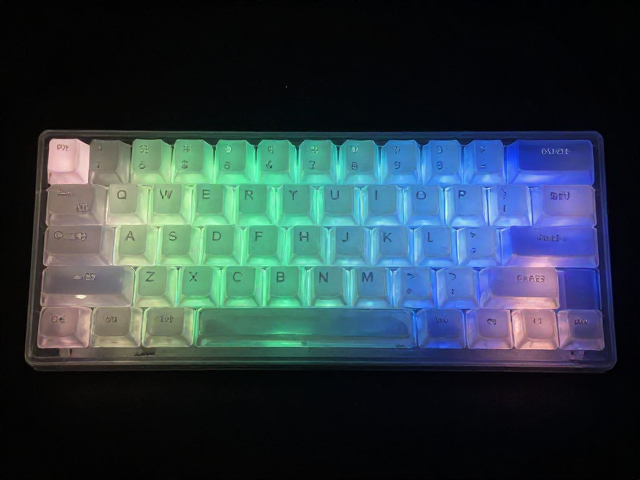
透光率是衡量键帽光学性能的关键指标,它决定了背光系统发出的光线在键帽内部的传播效率。在低透光率的情况下,光线会被塑料材质大量吸收或散射,导致键帽整体发暗,色彩饱和度降低,长时间使用容易造成视觉疲劳。高透光率的键帽则能更均匀地分布光源,使每一颗按键都能呈现出一致的亮度,这对于需要频繁查看状态信息的场景尤为重要。
然而,过高的透光率也可能带来视觉干扰。当背光强度较大时,全透结构可能导致光线直射用户眼睛,产生眩光效应,削弱字符的可辨识度。因此,理想的透光率需要在亮度与柔和度之间找到平衡点,通常需要通过调整塑料厚度或表面磨砂处理来优化光线输出,确保在提供充足照明的同时,不产生刺眼的强光点。
字符边缘清晰度的工艺影响因素
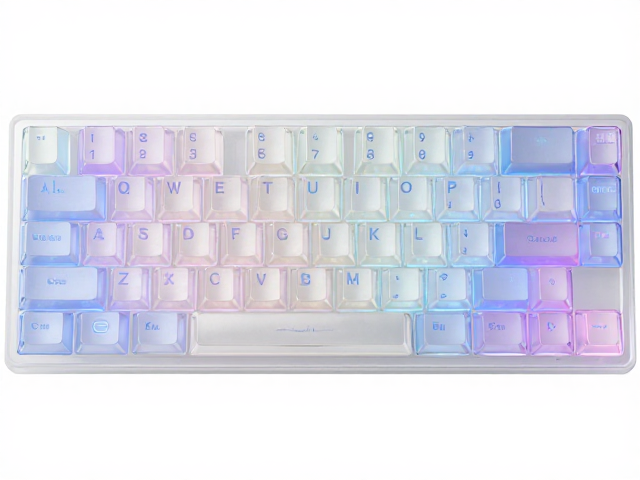
字符边缘的清晰度深受注塑工艺中合模线处理的影响。在双色键帽的生产过程中,上下模腔的对接处若存在微小间隙,塑料熔体可能渗入形成飞边,这些细微的突起会在背光下形成不规则的光斑,破坏字符的完整性。高精度的模具制造能够最大程度减少合模误差,确保字符边缘平整光滑,避免光线在边缘处发生漫反射。
此外,塑料材料的收缩率也是影响边缘清晰度的重要变量。不同批次或品牌的塑料在冷却过程中收缩比例存在差异,若收缩不均,可能导致字符变形或边缘卷曲。为了获得清晰的字符轮廓,生产过程中需严格控制注塑温度与保压时间,使塑料在模具内均匀冷却定型,从而保持字符几何形状的稳定性,确保光线在通过边缘时保持直线传播,减少畸变。
不同材质对光学性能的差异化表现
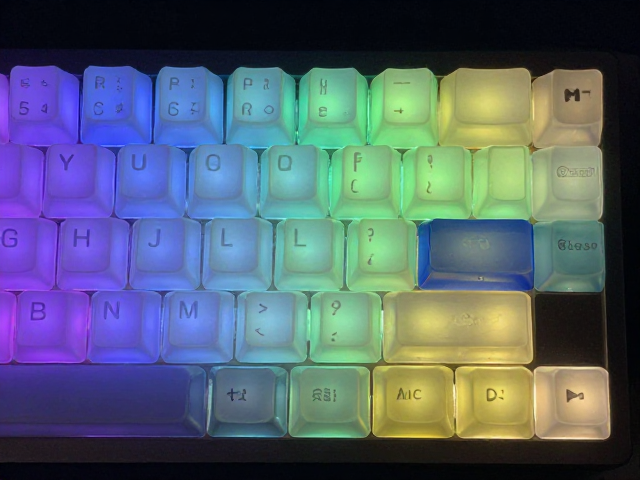
PBT材质因其高结晶度和优异的热稳定性,常被用于高端键帽制作,其透光表现相对柔和,能有效过滤部分杂光,使字符边缘显得更加温润。PBT分子结构较为紧密,光线在其内部的穿透路径较长,散射现象适中,适合追求低调质感的用户。然而,PBT的加工难度较高,对注塑参数要求严苛,若控制不当,易出现表面纹理不均,间接影响字符边缘的锐利度。
相比之下,ABS材质透光性更强,光线穿透速度快,能提供更明亮的视觉效果。ABS分子链结构较为松散,光线散射较少,使得字符边缘在强光下显得格外清晰锐利。不过,ABS材质容易随时间推移发生黄变,且表面硬度较低,长期使用可能出现磨损,导致光线折射路径改变,进而影响字符边缘的清晰度。因此,在选择时需权衡亮度需求与长期使用的稳定性。
背光系统与键帽的协同优化
背光模组的光源分布密度直接影响键帽的透光效果。点光源与面光源在透过全透双色键帽时表现迥异,点光源易在字符边缘形成高光点,而面光源则能提供均匀的漫反射,使字符整体亮度一致。优化背光布局需考虑键帽间距与光源高度,确保光线能均匀覆盖每一颗按键,避免出现暗区或过曝区域。
键帽厚度与内部结构设计也会与背光系统产生交互作用。较薄的键帽主体能减少光线衰减,提升整体亮度,但可能因结构强度不足而影响字符边缘的稳固性。合理的内部加强筋设计可在不影响透光的前提下增强键帽刚性,防止因外力导致字符边缘变形。通过调整键帽壁厚与内部空腔比例,可优化光线在键帽内部的反射路径,进一步提升字符边缘的清晰度与整体视觉的一致性。