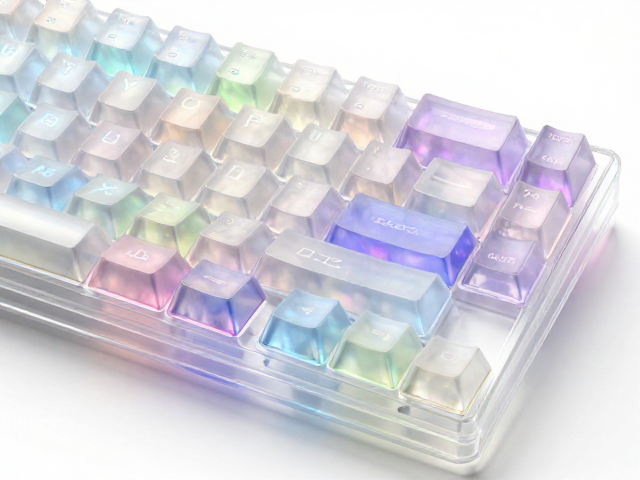
高透PC材质的光学特性与注塑成型基础
聚碳酸酯(PC)因其卓越的光学透过率成为制作高透光键帽的核心材料,其光线透过率通常可稳定在89%至91%之间,显著优于常见的PBT或ABS材质。在注塑成型过程中,PC材料需要较高的加工温度,通常模具温度控制在80℃至100℃之间,以确保熔体能够充分填充复杂的双色或多层结构模具,同时减少因冷却收缩导致的变形或内应力残留。这种精密的热力学控制是保证键帽透光均匀性的物理基础,任何温度波动都可能导致透光区域出现明暗不均的“水波纹”或雾状缺陷。
注塑成型的双色工艺通过二次注塑技术,将高透PC与黑色或彩色基材结合,形成鲜明的字符对比。在模具设计中,透光面与基材的接合处需要经过严密的公差计算,以避免产生可见的拼接线或漏光现象。现代注塑机的高压射嘴能够精确控制熔体流速,使得PC材料在覆盖字符区域时保持厚度一致,这对于后续镭雕工艺中激光穿透深度的稳定性至关重要。材质的结晶度管理也是关键环节,非结晶型的PC材料能提供更纯净的透光效果,减少因结晶点造成的散射光斑,从而提升整体视觉的纯净度。
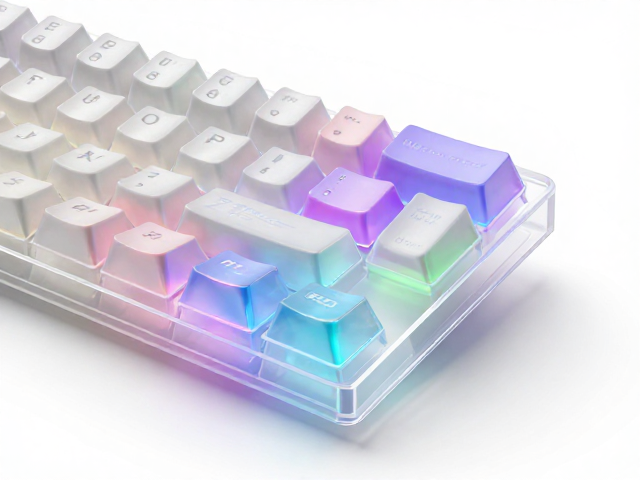
镭雕工艺对透光效率的决定性影响
镭雕技术利用高能激光束在PC键帽表面进行微观层面的材料去除,其雕刻深度通常控制在0.05mm至0.1mm之间,这一精度范围直接决定了光线的折射与散射路径。激光功率、频率和扫描速度的参数组合需要经过严密的测试,过深的雕刻会导致光线过度散射,使字符边缘模糊发白;而过浅的雕刻则可能因材料残留导致透光不足,影响背光效果的亮度表现。高精度振镜系统的动态响应速度需达到毫秒级,以确保在高速运动雕刻过程中,字符线条的锐利度和一致性,避免出现断点或毛刺。
字符边缘的处理是提升透光质感的关键步骤,部分工艺会在镭雕后增加一道精细的抛光或化学处理工序,以消除激光作用产生的微裂纹和粗糙表面。这些微观缺陷会成为光线的散射源,降低透光效率并产生眩光。通过优化激光波形和脉冲宽度,可以实现“软雕刻”效果,使雕刻区域的表面光洁度接近镜面,从而让LED光源发出的光线能够更直接地穿透字符区域,减少漫反射带来的亮度损失。这种对表面物理形态的极致控制,是区分普通透光键帽与高端电竞键帽的核心技术壁垒。
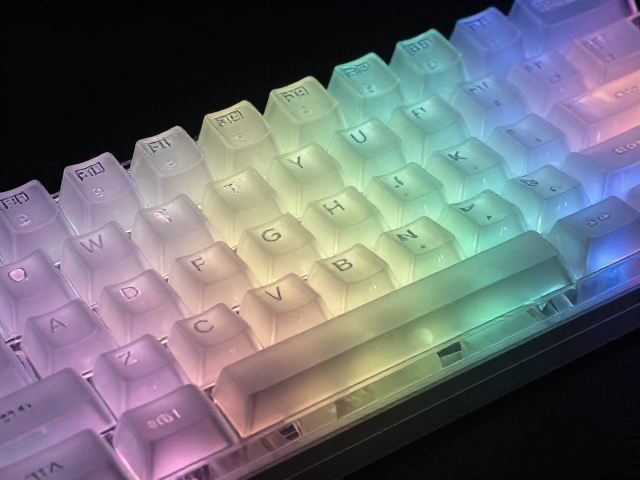
光学结构设计与极致透光效果的实现
键帽顶面的微结构设计会显著影响光线的传播路径,常见的倒角设计、微弧面处理以及字符内部的镂空比例,都会改变光线的入射角和出射角。设计师通常会在字符周围设置导光槽或反光反射面,将底部LED发出的杂散光引导至字符内部,提高有效发光面积。这种光学引导结构要求极高的模具加工精度,任何微小的角度偏差都可能导致光线溢出或亮度不均。通过计算机辅助光学模拟软件,可以预测不同结构下的光通量分布,从而优化键帽几何形状,实现字符与底色之间的完美融合。
多层复合结构的设计进一步提升了透光效果的层次感,例如在PC透光层与基材之间增加高折射率的中间层,以增强光线的引导效率。这种结构需要解决不同材料之间的热膨胀系数差异问题,防止因温度变化导致的层间分离或应力开裂。在实际应用中,键帽的高度、侧壁角度以及底部与轴体接触面的设计,共同构成了一个完整的光学系统。通过调整这些物理参数,可以控制光线的扩散角度,既保证了字符的清晰可读性,又避免了强光直射用户眼睛造成的视觉疲劳,从而在功能性与美学表现上达成平衡。