模具设计中的光学结构与镜面精度控制
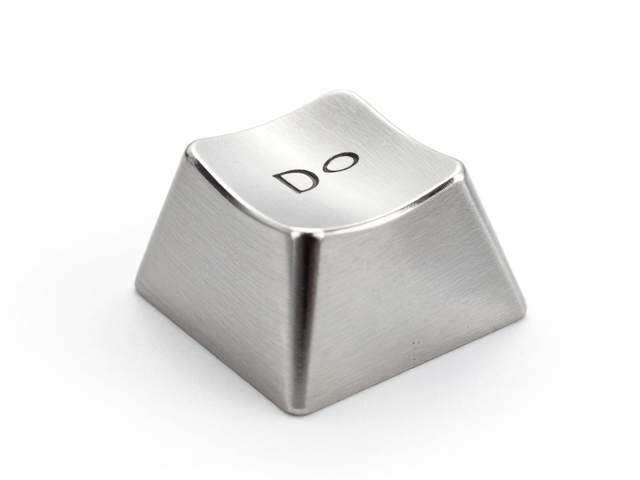
模具设计的基础在于对型腔表面质量的极致追求,特别是在需要实现高透光效果的键帽产品时,模具钢材的选择与加工精度直接决定了最终产品的光学表现。镜面加工模具钢通常选用如S136、NAK80或预硬钢等高纯度材料,这些钢材经过精密锻造与热处理,内部杂质极少,能确保在抛光后达到Ra0.01微米以下的表面粗糙度。在键帽设计中,透光区域往往占据了键帽主体的大部分面积,模具型腔的光洁度直接影响了光线在塑料基材(如PBT或ABS)中的折射与漫反射效果。若模具表面存在微小的划痕或橘皮纹,光线穿过键帽时会产生散射,导致灯光不均或出现难看的亮斑,因此模具设计的每一个分型面、顶针位及滑块结构都需经过严密的公差计算,以避免在合模线处产生影响光学的飞边或间隙。
模具结构的合理性决定了镜面效果的长期稳定性与生产效率。高透光键帽通常采用双色注塑或包胶工艺,模具需设计精密的滑块或旋转机构以实现不同材质或颜色的拼接,这些活动部件的配合间隙必须控制在微米级别,否则会在透光面留下明显的接合痕迹。此外,模具的冷却系统设计至关重要,均匀的冷却能减少产品内应力,防止键帽在脱模后因应力释放发生翘曲,进而破坏光学的均匀性。设计师需通过模流分析软件模拟塑料熔体在型腔内的流动与冷却过程,优化浇口位置与冷却水道布局,确保光线传播路径上的壁厚均匀,避免因壁厚差异导致的透光色差或暗区。这种基于物理特性的结构设计,是打造全域透光键帽的核心技术壁垒。
高透光键帽的材料特性与光学表现机制
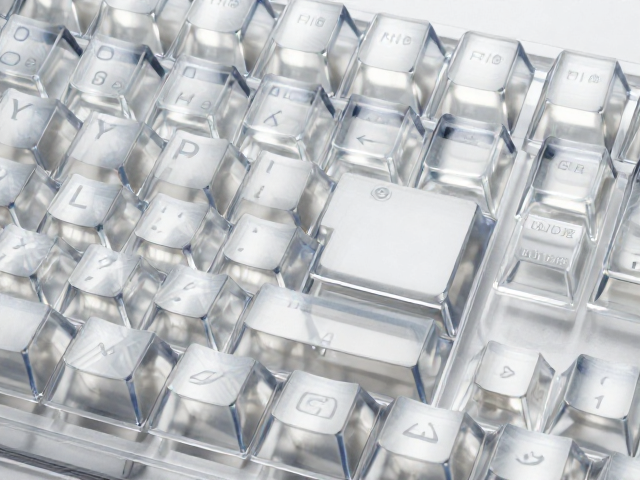
高透光键帽的核心在于塑料基材的光学性能,目前市场上主流的透光材料主要为PBT和ABS,两者在透光率、耐候性及手感上存在显著差异。PBT材料具有优异的耐化学性和尺寸稳定性,其结晶特性使得透光区域需要经过特殊的表面处理或添加特定的透光剂才能达到理想的亮度,通常透光率可达85%-90%,且长期使用不易发黄。ABS材料则因其良好的成型性和低廉的成本,常被用于基础款透光键帽,其透光率相对略低,约为75%-85%,但表面更容易进行高光处理。在模具设计中,针对不同材料的收缩率差异,需调整型腔尺寸,PBT的收缩率较大,模具尺寸需相应放大,以确保键帽与轴体配合的紧密性,避免因收缩导致的透光面变形或松动。
光线在键帽内部的传播路径会受到材料表面纹理和内部结构的显著影响。为了获得柔和且均匀的全域透光效果,模具型腔表面通常不进行镜面抛光,而是采用蚀纹或喷砂处理,形成微米级的漫反射表面。这种处理方式能打破光线的直线传播,使LED光源发出的点光源转化为均匀的面光源,避免用户直视时感到刺眼。蚀纹的深度和密度需经过严格计算,过深的蚀纹会降低透光率,导致键帽发暗;过浅则无法有效散射光线,造成光斑集中。此外,键帽的透光面与侧面非透光区域的过渡设计也是关键,模具需设计严密的止口或遮蔽结构,确保光线不会从非透光区域溢出,保持整体外观的整洁与美观。这种对光学细节的精准把控,是区分普通透光键帽与高品质透光键帽的重要标准。
精密加工工艺对透光键帽品质的决定作用
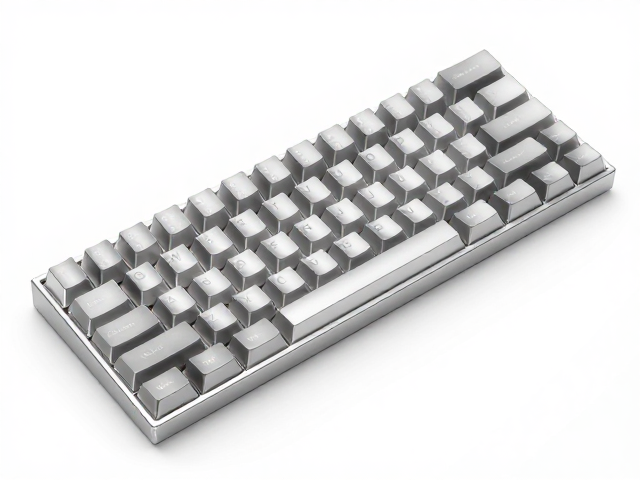
镜面加工模具钢的后续处理工艺是实现高透光效果的关键环节,传统的手工抛光已难以满足现代量产对一致性和精度的要求,自动化抛光设备与精密研磨技术成为主流选择。在模具制造过程中,型腔表面需经过粗磨、半精磨、精磨及镜面抛光等多道工序,每一道工序的砂纸目数或磨头粒度需逐级递增,以消除上一道工序留下的痕迹。对于复杂曲面或微小细节,需使用超声波抛光或磁力抛光技术,确保光线传播路径上的每一处曲面都能达到预期的光学效果。此外,模具钢材的表面硬化处理,如氮化或PVD涂层,能显著提高表面硬度,防止在长期注塑过程中因磨损导致镜面效果下降,延长模具寿命并保持产品品质的一致性。
加工过程中的温度控制与应力消除对模具最终精度有着不可逆的影响。高透光键帽模具在加工后需经过时效处理,以消除钢材内部因切削和热处理产生的残余应力,防止模具在使用过程中发生微变形,导致透光面出现光纹或扭曲。在注塑生产阶段,模具温度的稳定性直接影响塑料分子的排列和结晶度,进而影响透光率。因此,模具需配备高精度的温控系统,确保型腔表面温度均匀,避免局部过热导致的材料降解或变色。同时,注塑机的射胶压力与速度需与模具结构相匹配,过高的压力可能导致分子取向,产生内应力双折射现象,在透光区域形成可见的应力纹。通过优化加工工艺参数,可以最大限度地发挥模具钢材与塑料材料的光学潜力,打造出纯净、均匀的高透光键帽。