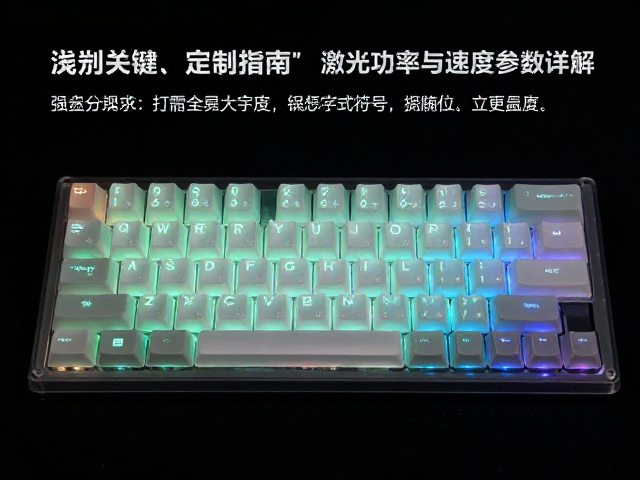
浅蚀透光键帽的光学特性与工艺原理
浅蚀透光工艺并非简单的表面雕刻,而是通过控制激光能量密度,在ABS或PKB键帽表面形成微米级的粗糙结构。这种结构会改变光线的折射与散射路径,使得背光能够均匀穿透材质,同时保留键帽原本的色彩饱和度。相比传统深雕或丝印工艺,浅蚀处理后的键帽在长时间使用后不易因油污堆积而发暗,因为其表面纹理极浅,日常清洁即可恢复透光均匀性。
该工艺的核心在于对激光与聚合物材料的相互作用进行精确计算。当激光束击中键帽表面时,材料发生物理性剥离而非化学燃烧,形成的蚀刻深度通常控制在0.05至0.3毫米之间。这一深度区间既能保证足够的透光率,又能维持键帽结构的完整性,避免因过度蚀刻导致键帽变薄或强度下降。透光效果会因键帽材质密度不同而产生细微差异,因此在定制前需明确材质基底,以确保最终呈现的光效符合预期。
激光功率参数的设定逻辑与影响
激光功率直接决定了蚀刻的深度与边缘的锐利程度。对于常见的ABS材质键帽,起始功率通常设置在20W至35W之间,具体数值需根据激光器类型(如CO2或光纤)进行微调。功率过低会导致蚀刻痕迹模糊,透光不均,甚至无法形成清晰的字符轮廓;功率过高则会造成边缘碳化发黑,产生难看的焦痕,严重破坏透光效果和键帽外观。实际操作中,建议从较低功率开始测试,观察蚀刻面的平整度,逐步向上调整至字符边缘清晰且无黑边的状态。
不同颜色与厚度的键帽对功率的敏感度存在显著差异。黑色键帽因吸光性强,所需功率相对低于白色或彩色键帽,后者反射较多光线,可能需要略微提高功率以确保蚀刻深度一致。此外,键帽的厚度会影响激光穿透所需的时间与能量分布,厚壁键帽可能需要更稳定的功率输出以维持底部蚀刻的一致性。在实际调试中,使用标准测试块进行多点功率测试是获取最佳参数的必要步骤,切勿直接套用通用数值,以免因设备差异导致成品率下降。
激光速度对透光效果与生产效率的影响
激光速度决定了单位面积接受的能量密度,与功率共同构成工艺的核心参数组合。较慢的速度意味着激光在每个点位停留时间更长,蚀刻更深,透光性更强,但生产效率会降低。对于追求极致透光效果的浅蚀工艺,速度通常设置在200mm/s至500mm/s之间。若速度过快,激光能量不足以有效剥离表层材料,会导致透光性不足,字符在背光下显得暗淡模糊。
然而,速度并非越低越好,过慢的速度可能导致热量积聚,引起键帽表面局部过热变形,甚至产生细微的裂纹或气泡,影响透光均匀性。此外,速度参数需与激光器的响应频率相匹配,高频扫描下过慢的速度可能导致线条重叠,形成重影。在实际操作中,需平衡透光需求与生产周期,对于大批量定制,可在保证透光达标的前提下适当提高速度,以优化整体生产效率。参数调试时应观察蚀刻面的光泽度,理想状态为哑光且均匀,无明显亮斑或暗区。
多参数协同调试与常见问题排查
单一参数无法独立决定最终效果,功率与速度的协同作用才是关键。高功率配合高速可能导致蚀刻不足,而低功率配合低速则可能造成过度蚀刻或热损伤。调试过程中应采用矩阵式测试,固定功率变化速度,或固定速度变化功率,观察字符边缘的清晰度与透光均匀性。建议记录每次测试的参数组合与对应的视觉效果,建立内部参数数据库,以便在不同设备或材质变化时快速匹配最优方案。
常见问题中,透光不均多由激光光斑能量分布不均或键帽表面清洁度不足引起。操作前需确保键帽表面无灰尘、油污或指纹,这些杂质会吸收或散射激光,导致蚀刻深度不一致。若出现字符边缘毛糙,需检查激光聚焦是否准确,以及镜片是否脏污。此外,环境温湿度也会影响ABS材质的激光吸收特性,建议在恒温恒湿环境下进行高精度定制,以减少因环境波动导致的参数失效。