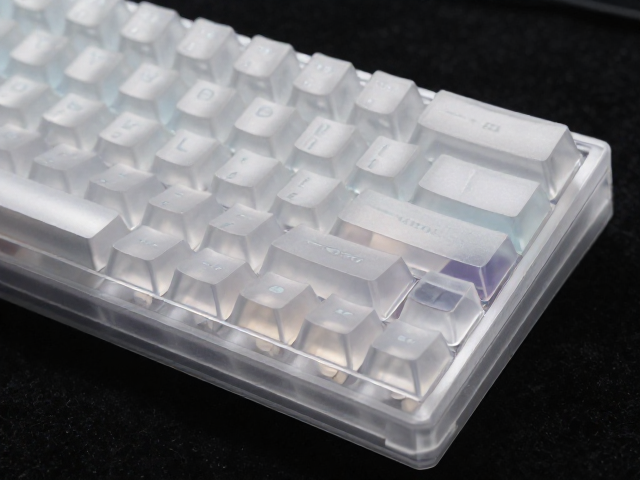
全透双色键帽翘曲的底层物理逻辑
全透双色键帽在量产过程中出现翘曲变形,核心痛点通常源于ABS材料在高温注塑下的内应力释放不均以及双面透光率差异导致的冷却速率不一致。双色注塑工艺要求两色材料在分子结构上具备良好的相容性,若基材选择不当,例如使用耐候性较差或结晶度高的塑料,在经历从高温成型到室温固定的过程时,材料内部的收缩率差异会直接转化为宏观层面的形变。这种形变并非单一因素造成,而是材料热力学性质与模具热平衡共同作用的结果,单纯依靠后期校平无法从根本上解决结构性应力问题。
此外,透光区域的厚度控制也是影响成品平整度的关键变量。全透设计通常涉及较厚的透光柱或面板,这部分结构在冷却过程中散热速度慢于周边不透明或半透明的受力点,导致整体键帽各部位固化时间存在显著的时间差。当键帽整体并未处于完全均匀的应力平衡状态时,脱模后的自然回弹或后续装配时的卡扣受力,都会加剧原本微小的应力释放,最终表现为肉眼可见的扭曲或倾斜。理解这一物理机制,是优化工艺参数的前提。
模具设计与温控系统的协同优化
模具型腔的布局与流道设计直接决定了塑料熔体在填充过程中的温度均匀性。对于全透双色键帽,模具需配备高精度的模温机,确保模具表面温度分布均匀,避免局部过热或过冷导致的收缩不一致。在实际生产中,采用随形冷却水路或针对透光区域设置独立的温控回路,能有效平衡不同厚度结构的冷却时间。模具钢材的选择也至关重要,高导热性的模具钢有助于快速带走热量,减少因冷却不均产生的内应力,从而降低翘曲倾向。
注塑过程中的保压压力与保压时间设定需要经过严密的参数调试。过高的保压压力会导致材料过度填充,增加内部密度差异;而过低的保压则可能引起缺料或收缩过大。针对全透双色键帽,建议采用分段式保压策略,在填充阶段使用较低压力以减少剪切热,在保压阶段根据材料特性精确控制压力衰减曲线。同时,注射速度的控制需避免产生过大的剪切应力,防止材料分子链断裂或取向,这些微观结构的变化会在宏观上表现为键帽的扭曲变形。
原材料处理与二次退火工艺的应用
原材料的含水率控制是注塑前的重要环节,ABS等工程塑料对水分极为敏感。若原料未经过充分干燥,水分在高温下气化形成气泡或导致材料降解,不仅影响透光性和强度,还会加剧成型过程中的体积变化,进而引发翘曲。标准的干燥工艺通常要求在80-90摄氏度的环境下进行4-6小时的干燥处理,确保含水率低于0.05%。使用高质量的ABS原料,并严格控制再生料的比例,能保证材料批次间的稳定性,减少因原料性能波动导致的变形问题。
对于已经成型的全透双色键帽,二次退火处理是消除内应力的有效手段。将键帽放入恒温烘箱中,在略低于材料玻璃化转变温度的环境下(通常为80-90摄氏度)进行一定时间的热处理,随后缓慢冷却。这一过程促使材料分子链重新排列,释放成型过程中残留的内应力。退火时间的长短需根据键帽的厚度和尺寸进行计算,过短则应力消除不完全,过长则可能导致材料老化或变形。通过精确控制退火曲线,可显著提升键帽的尺寸稳定性和平整度。