浅蚀透光键帽的视觉呈现逻辑
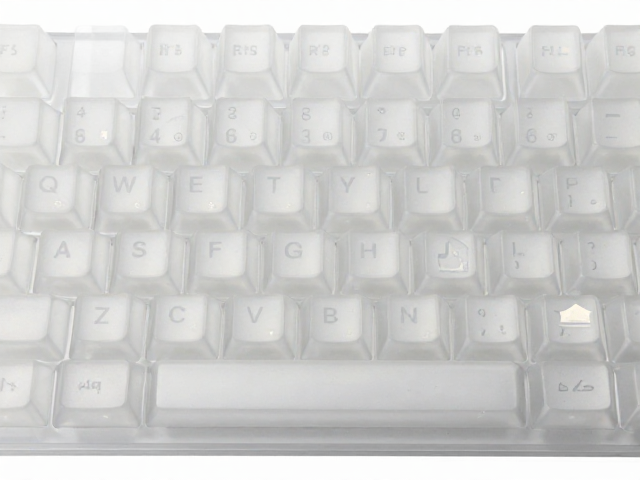
浅蚀透光键帽的核心在于对PC或PBT材质表面的微米级处理,通过激光或机械手段去除表层着色层,保留底层透光基材,从而在背光激发下形成高对比度的字符或图案。这种工艺不同于传统的双色注塑,它不需要两种颜色的塑料拼接,而是基于单一材质实现“黑底白字”或“彩底透光”的效果。在振镜扫描技术介入后,光束能够以极高的频率在材料表面进行矢量运动,使得蚀刻深度控制在0.05至0.2毫米之间,既保证了背光的穿透效率,又避免了因过深导致的结构脆弱或边缘毛刺。
透光效果的均匀性直接取决于蚀刻面积的计算与激光功率的稳定性。在实际生产环节中,光源模块发出的紫外激光束经过振镜系统反射,精准落在键帽表面预设路径上。由于PC材质具有优异的透光率,蚀刻区域会像微型透镜一样将LED光线均匀散射,使得图标在暗光环境下依然清晰锐利。这种物理特性使得浅蚀工艺成为追求极致灯光效果的外设配件中的主流选择,其视觉表现力能够严格跟随设计稿的矢量数据进行还原,减少因人工组装或模具误差带来的视觉偏差。
振镜扫描工艺的技术参数与稳定性
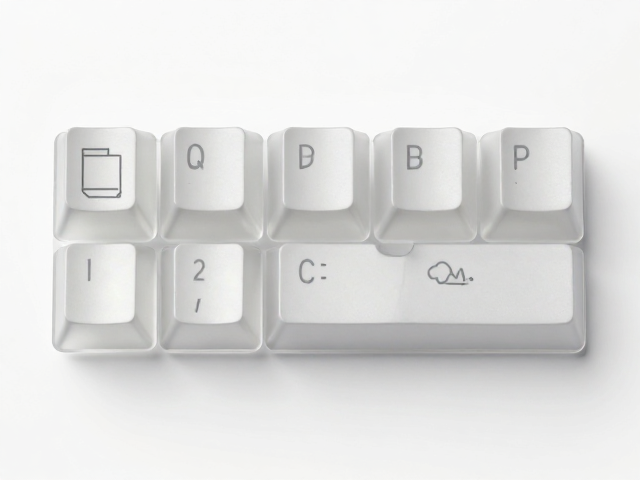
振镜扫描系统由高速多边形镜或振镜电机驱动,其扫描速度通常维持在每秒数米至数十米的范围,这一速度指标直接决定了生产效率与边缘处理的精细程度。在键帽浅蚀过程中,激光焦点必须保持在材料表面的焦深范围内,通常要求焦距误差控制在±0.1毫米以内,以确保蚀刻线条的宽度一致。不同材质的吸光率差异较大,例如PBT材质对激光的吸收效率低于PC,因此在调整激光功率和频率时,需要依据材质报告进行参数校准,避免出现蚀刻过深导致键帽变脆或透光不均的情况。
设备的稳定性会显著影响长期生产的一致性,高精度的振镜系统通常配备闭环反馈机制,实时监测镜片角度与光束位置。当环境温度变化引起机械结构微小形变时,反馈系统会自动补偿光路偏差,确保每一批次键帽的图标边缘锐度符合公差要求。此外,激光束的光斑质量(M²因子)也是关键指标,理想的光斑应呈标准的圆形高斯分布,这有助于在复杂图标中保持线条的平滑过渡,特别是在处理细线条或微小文字时,能够避免断点或模糊现象,满足高精度定制的需求。
特殊功能键图标的设计与定制规范
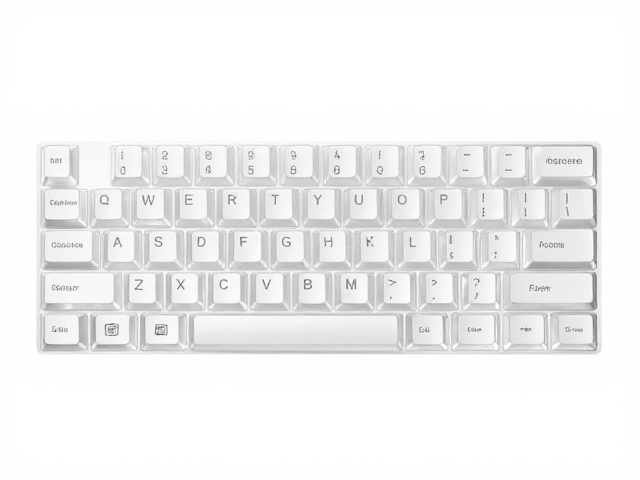
特殊功能键如ESC、Enter、Shift等通常具有非标准的几何形状或较大的尺寸,其图标定制需严格遵循人体工学与视觉识别的双重标准。在设计阶段,矢量图形的路径必须闭合且无冗余节点,以确保激光扫描时的连续性。对于具有复杂内部镂空的图标,如带有网格或点阵图案的功能键,需预先计算支撑结构的厚度,防止在蚀刻过程中因材料移除过多而导致结构坍塌。此外,图标与键帽边缘的距离需保持最小安全阈值,通常建议不小于1.5毫米,以维持键帽整体的机械强度。
定制过程中,图标的清晰度与尺寸比例会直接影响用户的识别效率。对于多色背光或分区点亮的键帽,设计时需预留足够的非蚀刻区域作为光障,防止不同功能键之间的光线串扰。在实际数据对接中,设计师需提供符合工业标准的DXF或AI格式文件,并标注关键尺寸与公差范围。对于带有特殊符号或自定义Logo的键帽,需确认图形的最小线宽不低于0.1毫米,以适应激光束的物理极限,确保最终成品在长时间使用后,图标边缘不会出现因磨损或氧化导致的模糊或脱落。