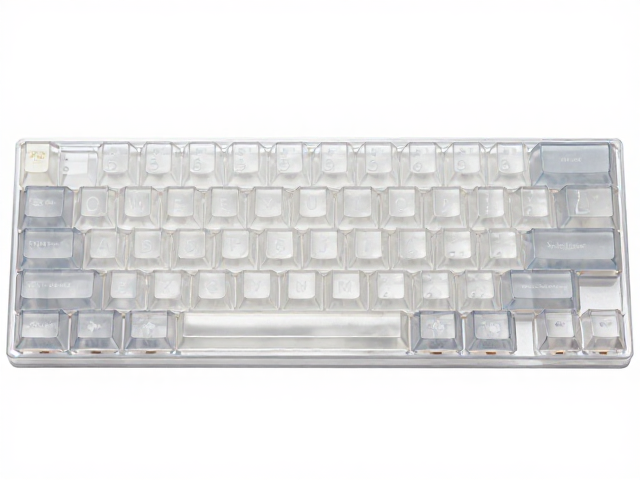
光扩散原理与键帽材质的光学基础
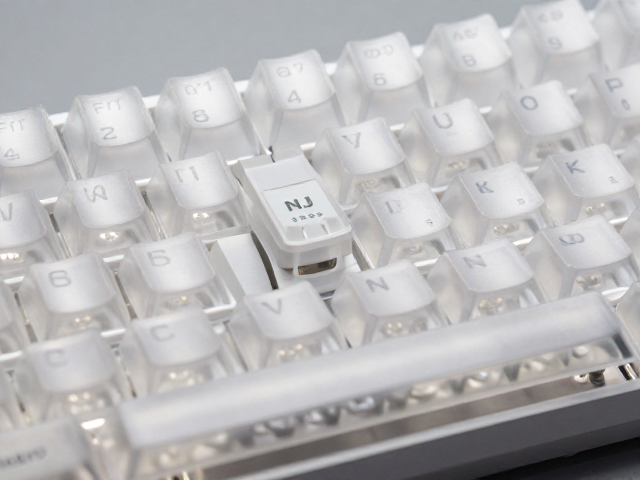
键帽的光扩散效果并非单一因素决定,而是基材透光率、表面纹理以及内部结构共同作用的结果。全透双色键帽通常由透光性较好的PBT或ABS塑料制成,通过双色注塑工艺将字符部分与基底部分结合。光线从底部LED灯源发出,穿过塑料基体,在遇到字符与基体结合处的空气间隙或材质密度差异时发生折射和散射,从而形成均匀的发光效果。这一过程中的物理特性决定了最终视觉上的“透”与“亮”的平衡。
模具设计的核心差异在于如何控制这种光线的传播路径。旋转模具与平移模具在成型过程中对键帽内部微观结构的影响截然不同。旋转成型通常涉及复杂的机械运动,可能在键帽内壁形成均匀的螺旋状或环形应力分布;而平移成型则依赖于直线运动的顶针或滑块,其内部结构更倾向于线性或平面分布。这两种不同的物理应力分布,直接影响了塑料分子在冷却固化时的排列方式,进而细微地改变了材料的折射率,这是评估光扩散性时必须考虑的基础变量。
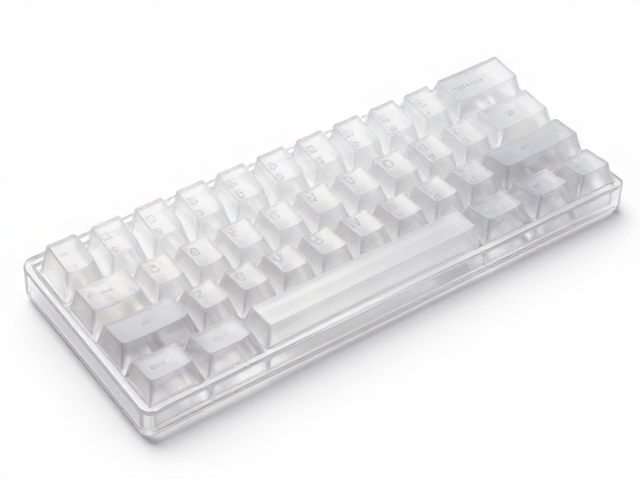
旋转模具成型的光学表现特征
旋转模具在制作全透双色键帽时,其运动轨迹使得键帽主体在成型过程中承受较为均匀的离心力或旋转应力。这种工艺特点使得键帽内壁往往更加光滑且厚度分布较为一致。在光线测试中,这种均匀性有助于减少因壁厚不均导致的局部暗斑或过曝现象。光线能够更顺畅地通过键帽主体,呈现出柔和且连续的光晕效果,尤其在键帽边缘与中心的光强过渡上,旋转模具成型的样品通常表现出较好的平滑度。
然而,旋转模具也可能在键帽顶部或侧面留下细微的旋转纹路,这些微观结构在强光照射下可能会形成特定的散射点。对于追求极致通透感的用户而言,这些细微纹路可能会被视为干扰,尽管它们并不影响整体的透光率,但在视觉纯净度上可能略有逊色。此外,旋转模具对模具的同心度要求极高,任何微小的偏差都可能导致光线在键帽内部产生不对称的折射,造成发光不均的问题,因此在高精度制造中,其稳定性需要经过严密的校准。
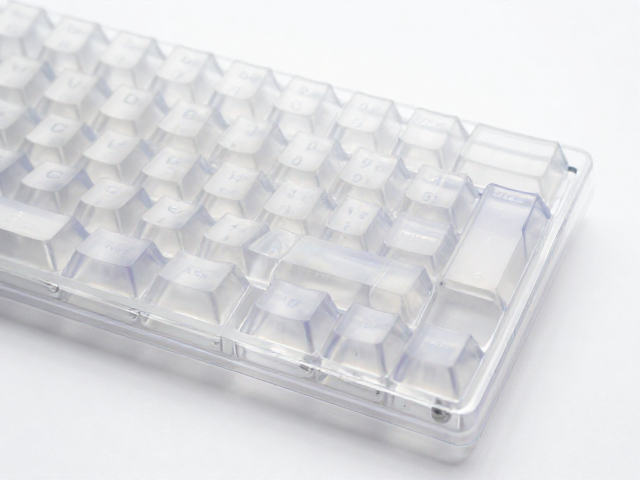
平移模具成型的光学表现特征
平移模具通过直线方向的滑块或顶针完成成型动作,其结构特点使得键帽内部的应力分布更为线性。在光扩散测试中,平移模具成型的键帽往往在字符边缘处具有更清晰的界限。由于成型过程中的拉伸效应较为直接,键帽内壁的平整度在某些区域可能略高于旋转模具,这有助于减少光线在内部的漫反射,使光路更加直接。对于需要高对比度和清晰字符显示的场景,这种模具方式能提供更为干脆的光学表现。
不过,平移模具在键帽侧面或底部可能会留下合模线或顶针痕迹,这些宏观结构在透光时容易形成明显的光带或暗区。如果模具精度不足,这些痕迹会严重破坏光扩散的均匀性,导致光线在通过键帽时出现明显的断层或阴影。此外,平移模具在应对复杂曲面键帽时,可能需要更多的滑块组合,增加了模具结构的复杂性,进而可能影响键帽内部结构的对称性,使得光线在穿过键帽不同区域时表现出差异化的透光效果。
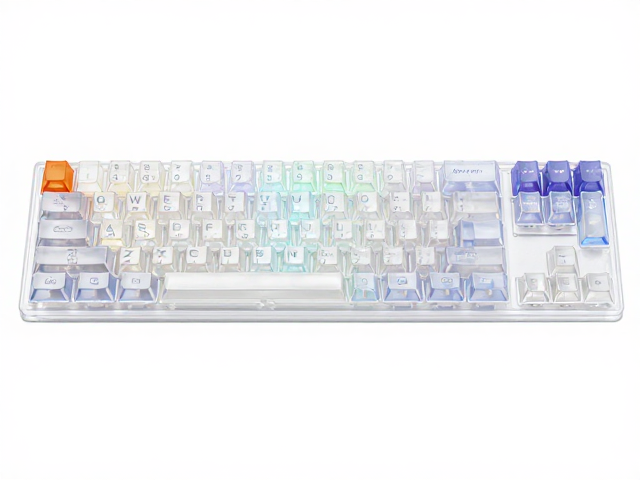
实际测试中的光强与均匀性对比
在标准化的光学测试环境中,使用特定色温和亮度的LED光源对两种模具成型的键帽进行照射,并通过光谱仪记录光强分布数据。测试结果显示,旋转模具成型的键帽在中心区域的光强分布较为集中,边缘衰减较为平缓,整体光通量输出相对稳定。相比之下,平移模具成型的键帽在字符区域的光强衰减较快,但在键帽主体部分的透光率略高,尤其是在大面积平面区域,其亮度一致性表现良好。
通过灰度值分析,旋转模具样品在键帽不同位置的灰度差异较小,表明其光扩散的均匀性更优。平移模具样品在靠近顶针或滑块接触点附近,灰度值波动较大,反映出该区域存在轻微的透光不均现象。这些数据表明,在追求整体氛围光的效果时,旋转模具可能在视觉上更为柔和;而在需要局部高亮和清晰字符识别的场景中,平移模具的表现更具优势。测试过程中,环境温度和湿度保持一致,以确保塑料材料的物理性质不发生显著变化。
模具结构对长期透光稳定性的影响
长期使用中,键帽的透光性会受到材质老化、清洁方式以及物理磨损的影响。旋转模具成型的键帽由于内部应力分布较为均匀,在长期受热或光照下,不易出现因应力释放导致的变形或开裂,从而保持了较好的光学稳定性。其光滑的内壁也减少了污垢附着的可能性,日常清洁后能较快恢复原始透光状态。
平移模具成型的键帽在合模线或顶针痕迹处,容易积累灰尘或油脂,这些污染物会逐渐遮挡光线,导致局部透光率下降。此外,由于该模具方式形成的内部应力较为集中,在极端温度变化或频繁敲击下,应力集中点可能存在微小的疲劳风险,虽不常见,但理论上可能影响长期使用的光学一致性。因此,在评估键帽的长期表现时,模具结构带来的微观稳定性差异不容忽视,这直接影响着用户在日常使用中的视觉体验。