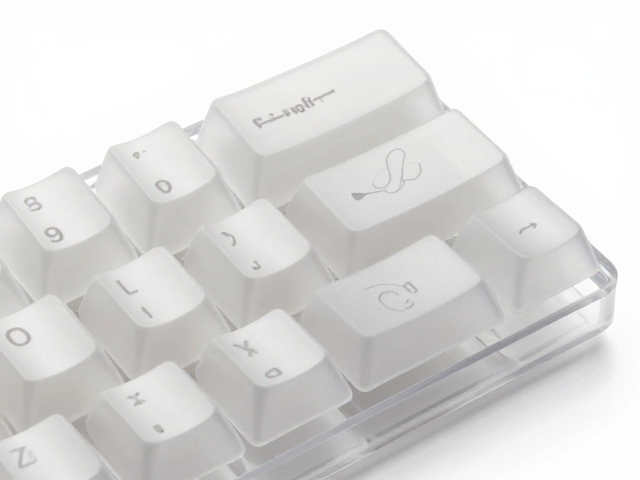
浅蚀透光键帽的视觉原理与材质基础
浅蚀透光技术并非简单的表面印刷,而是通过物理或化学手段在键帽表面形成微米级的凹槽结构,使光线能够均匀渗透并漫反射,从而消除传统透光字体的“漏光”或“刺眼”现象。这种工艺的核心在于对PBT(聚苯二甲酸乙二醇酯)或ABS(丙烯腈-丁二烯-苯乙烯)塑料材质的精准把控。PBT材质因其出色的耐磨性和抗打油特性,成为高端客制化键盘的首选基材,而ABS材质则因更容易进行精细蚀刻且透光性极佳,常用于追求极致细腻手感的定制方案。不同材质的结晶度和密度直接影响蚀刻深度与透光均匀度,因此在定制初期,明确材质基底是确保最终视觉效果符合预期的先决条件。
透光效果的实现依赖于光线在蚀刻槽内的多次折射与反射。当背光模组发出的光线穿透键帽本体到达蚀刻区域时,凹槽结构破坏了原本平滑的表面,迫使光线向四周散射,形成柔和且无死角的光晕。这种物理结构的设计需要极高的精度,蚀刻过深可能导致键帽结构强度下降,过浅则无法达到理想的朦胧透光感。因此,理解材质特性与光学原理的关联,是定制过程中避免后期成品出现亮度不均或字体模糊的关键。
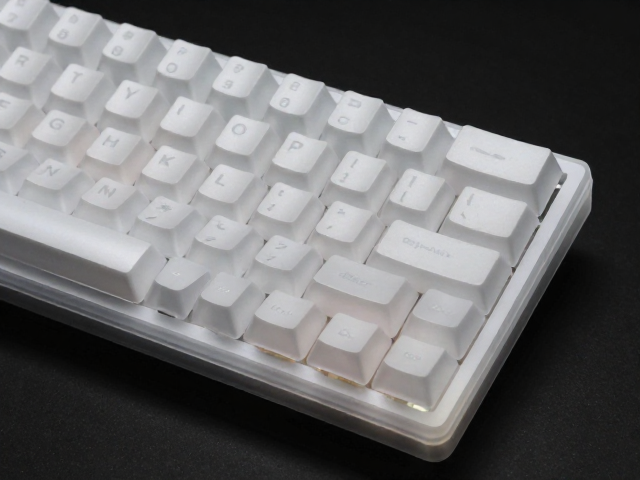
避开高温陷阱:热处理与成型工艺的控制
键帽在定制过程中最容易因温度失控而发生变形,尤其是涉及双色注塑或热升华印刷时,高温环境会改变塑料分子的排列结构,导致键帽翘曲或尺寸偏差。PBT材质的耐热温度通常在150°C至170°C之间,而ABS材质的热变形温度相对较低,约为90°C至100°C。在定制浅蚀透光键帽时,必须严格控制加热炉或成型设备的温度曲线,避免局部过热导致键帽底部塌陷或顶部字符边缘融化。专业的定制流程中,通常会采用分段式热处理,先低温定型再缓慢升温,以确保整体结构的稳定性。
除了温度控制,成型后的冷却与固化过程同样至关重要。急速冷却会导致材料内部产生应力,长期使用后键帽可能出现细微裂纹或自然弯曲。因此,定制方通常会在恒温环境中进行自然冷却或梯度降温处理,让塑料分子链逐步松弛并固定。对于浅蚀工艺而言,成型后的键帽表面需要经过严格的平整度检测,任何因高温导致的微小变形都可能破坏蚀刻槽的均匀性,进而影响透光效果。通过精确计算材料收缩率并调整模具尺寸,可以有效抵消热处理带来的形变风险,确保批量生产的键帽尺寸一致且形态规整。
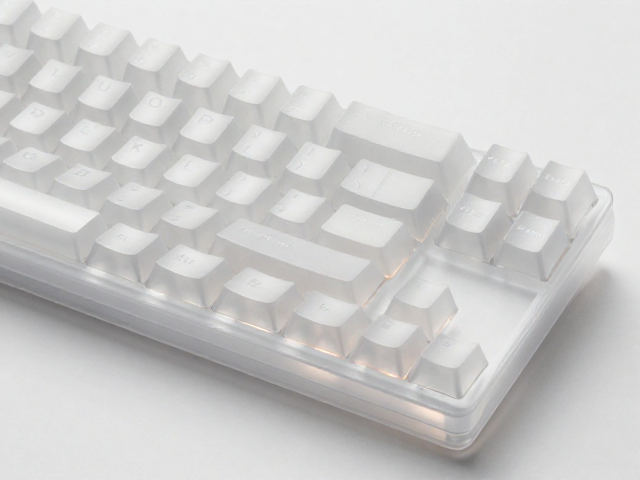
浅蚀工艺的精度要求与透光一致性
浅蚀透光的关键在于蚀刻的深度与宽度必须保持高度一致,这直接决定了透光后的字体边缘是否清晰以及光晕是否均匀。传统的激光雕刻虽然精度高,但容易因能量密度不均导致局部透光过亮或过暗,因此许多高端定制方案采用化学蚀刻或精密机械打磨相结合的方式。化学蚀刻利用酸性溶液对塑料表面进行均匀腐蚀,能够形成较为平滑的过渡区域,减少光线散射的不规则性;而机械打磨则能更精准地控制蚀刻槽的几何形状,确保光线在槽内的反射路径符合设计预期。
透光一致性的另一个难点在于不同批次或不同材质键帽之间的色差与亮度差异。即使在同一批次生产中,塑料原料的批次差异、注塑压力的微小波动都可能影响最终透光效果。为了维持高端客制化的品质标准,定制流程中通常设置严格的抽检机制,使用专业的光度计对每个键帽的透光率进行测试,确保数值落在允许的误差范围内。此外,蚀刻后的键帽表面通常会经过清洁与去残留处理,防止化学试剂或粉尘附着影响透光性能,这一步骤对于保持长期使用的视觉稳定性不可或缺。
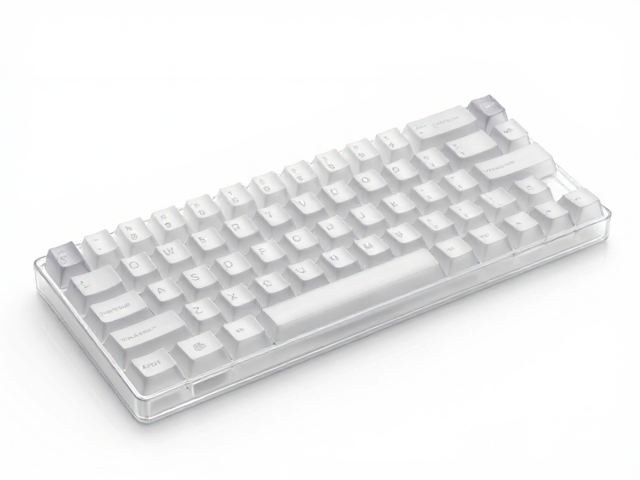
客制化设计流程与个性化需求对接
定制浅蚀透光键帽的第一步是确定设计稿与字体样式,不同的字体结构对蚀刻工艺的要求截然不同。复杂的中文字体或细线条英文字体需要更高的蚀刻精度,以避免笔画粘连或断裂。设计师需要与工艺方沟通,确认字体在浅蚀处理后的可视性,必要时对设计稿进行微调,如增加笔画间距或调整边缘锐度,以适配物理蚀刻的限制。此外,键帽的高度分布(如CHERRY高度、SA高度、XDA高度等)也会影响整体视觉效果,需在设计阶段结合人体工学与美学进行综合考量。
在确认设计细节后,定制方通常会提供小批量打样服务,以便客户验证透光效果与手感。打样阶段会检测实际成品与设计稿的偏差,重点观察透光均匀度、字符边缘清晰度以及键帽表面质感。根据打样反馈,工艺参数可能需要进行微调,例如调整蚀刻时间、更换研磨介质或优化背光模组的光源位置。这一迭代过程确保了最终成品能够严格贴合定制需求,同时避免了大规模生产后可能出现的质量问题。通过精细的沟通与多次验证,客制化键盘能够实现从数字设计到实体光效的完美转化。