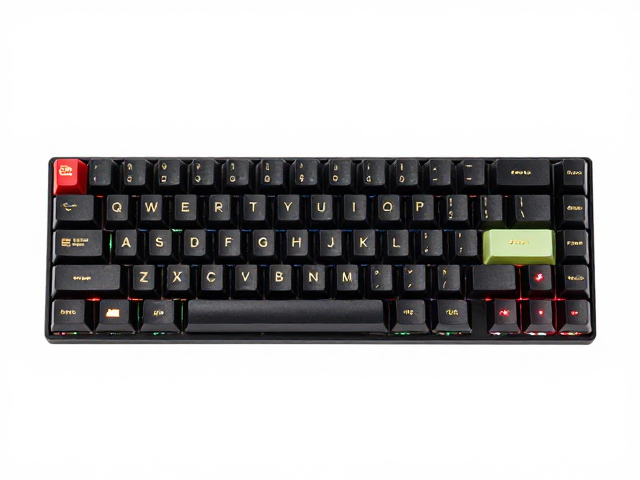
光纤激光机刻浅蚀透光游戏键帽的核心原理
光纤激光机在透光键帽表面的加工主要依赖紫外或绿光波段的高能量密度光束,通过光化学作用而非热消融去除材料表层。这种“冷加工”特性使得PC、PBT等高分子材料在经历激光照射后,分子链断裂形成微孔结构,从而改变光线折射率。当背光模组发出的光线穿过键帽本体,遇到经过浅蚀处理的区域时,光线会在微结构中发生散射,形成柔和且均匀的透光效果。相较于传统喷油或丝印工艺,激光刻蚀直接作用于材料内部,避免了涂层脱落或发黄的问题,确保了透光效率与键帽寿命的双重提升。
振镜扫描系统是实现这一高精度定制的关键组件,其内部配备的高速多边形反射镜能够以毫秒级响应时间引导激光束在三维空间内精准定位。在加工过程中,激光头按照预设的矢量路径对键帽表面进行微米级的扫描,控制蚀刻的深度通常在10至50微米之间。这一深度区间经过大量实验验证,既能保证足够的透光率,又能维持键帽表面的机械强度,防止因过度蚀刻导致结构脆弱。振镜的动态聚焦技术确保了在键帽曲面或不同厚度区域上,光斑能量密度的一致性,从而消除因焦距变化导致的透光不均现象。
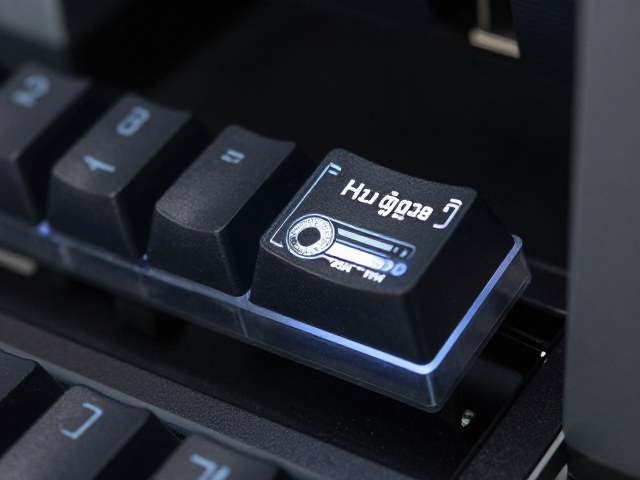
高精度定制过程中的技术参数控制
激光功率与扫描速度的匹配是决定刻蚀质量的核心变量。对于常见的透光ABS或PBT键帽材料,激光功率通常控制在5W至15W之间,扫描速度设置在2000mm/s至4000mm/mm区间。过高的功率会导致材料熔融塌陷,破坏透光纹理的清晰度;过低的功率则无法形成有效的浅蚀层,影响透光效果。实际生产中,需根据键帽的具体材质配方进行参数微调,例如含玻璃纤维增强的PBT材料需要略高的能量密度才能达到理想的蚀刻效果。通过高精度编码器实时反馈振镜位置,系统能够确保每一处刻蚀线条的宽度误差控制在±0.05mm以内,满足高端游戏外设对视觉精细度的严苛要求。
填充密度与扫描策略直接影响透光均匀性与生产效率。在处理大面积透光区域时,采用双向扫描或螺旋扫描路径可以有效减少因激光扫描重叠导致的能量累积,避免局部过烧。填充间距通常设定为0.1mm至0.3mm,这一间距经过光学模拟计算,能够确保光线散射后的亮度分布符合人眼视觉舒适区。此外,振镜的校正参数需定期通过标准测试板进行校准,以消除场畸变和枕形畸变对边缘刻蚀精度的影响。通过优化扫描路径算法,可以在保证图案边缘锐利度的同时,最大化激光束的利用率,降低单件键帽的加工能耗与时间成本。
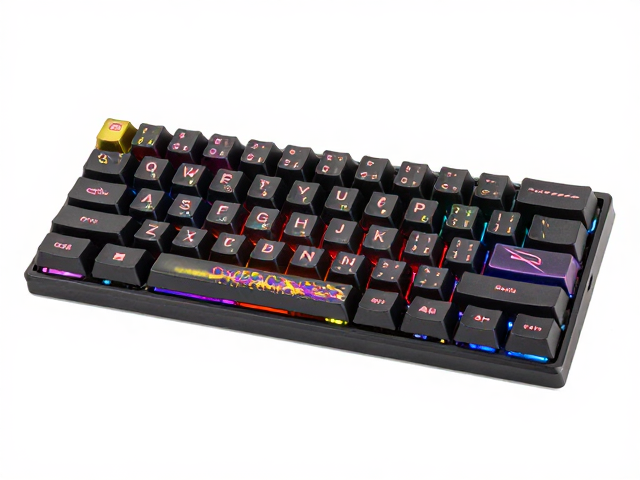
工艺实现中的关键难点与解决方案
透光键帽的曲面适配是振镜加工面临的主要技术挑战。由于游戏键帽通常具有复杂的穹顶结构或侧倾角度,激光束在不同位置的光程长度和入射角会发生变化,导致焦点偏移和光斑变形。为解决这一问题,需引入动态聚焦模块或Z轴随动系统,实时调整激光头与键帽表面的距离,确保光斑始终处于最佳聚焦状态。在软件层面,通过3D点云数据映射技术,将键帽的三维模型转化为振镜的控制指令,补偿因曲面导致的几何失真。这种处理方式使得激光束能够严格跟随键帽表面轮廓进行等距扫描,即使在复杂曲面上也能保持刻蚀深度和透光效果的一致性。
材料表面状态对激光刻蚀效果具有显著影响。键帽在生产过程中可能残留脱模剂、油污或静电吸附颗粒,这些杂质会吸收或散射激光能量,导致刻蚀图案出现黑斑、断线或透光不均。因此,加工前需对键帽进行严格的清洁处理,通常采用等离子清洗或无尘室环境下的超声波清洗,去除表面微观污染物。此外,键帽材料的结晶度和添加剂含量也会影响激光与物质的相互作用,高结晶度材料对激光能量的反射率较高,可能需要调整激光波长或增加预处理步骤。通过建立标准化的表面预处理流程,可以显著降低不良品率,确保批量生产中的透光键帽外观品质稳定。