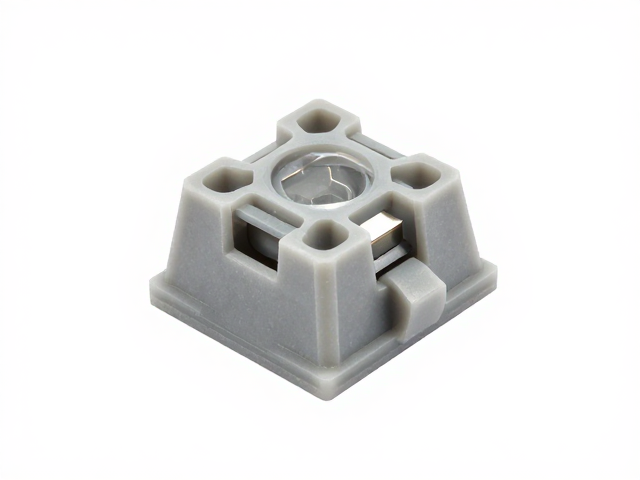
玻纤增强耐磨键帽注塑无飞边工艺解析
在高性能机械键盘组件的生产链条中,聚酰胺(PA)或聚碳酸酯(PC)基体添加玻璃纤维(GF)后的注塑成型一直面临着严峻的技术挑战。玻璃纤维的加入显著提升了材料的硬度与耐磨性,但也导致熔体粘度增加、收缩率不均以及流动性变差。当注塑过程中的锁模力不足、模具排气不良或注射速度过快时,熔融物料极易突破模具分型面的微观间隙,形成影响外观与手感的飞边缺陷。解决这一问题需要从材料流变特性与模具精密配合两个维度进行系统性重构,而非依赖后期的二次打磨或修整。
工艺参数的的精准调控是抑制飞边产生的第一道防线。针对玻纤增强材料,注射压力需经过严密的计算与测试,过高的压力会迫使高粘度熔体挤入模具间隙。实际操作中,通常采用分段注射策略,在填充阶段保持较低的速度以减少剪切热,而在保压阶段则需精确控制压力曲线,确保材料充分补缩的同时不产生过大的胀模力。此外,模具温度场的均匀性至关重要,不均匀的热分布会导致局部冷却滞后,使得该区域材料在高压下仍保持较高的流动性,从而诱发飞边。通过优化冷却水道布局,实现模具型腔表面的等温控制,能有效稳定成型周期并降低缺陷率。
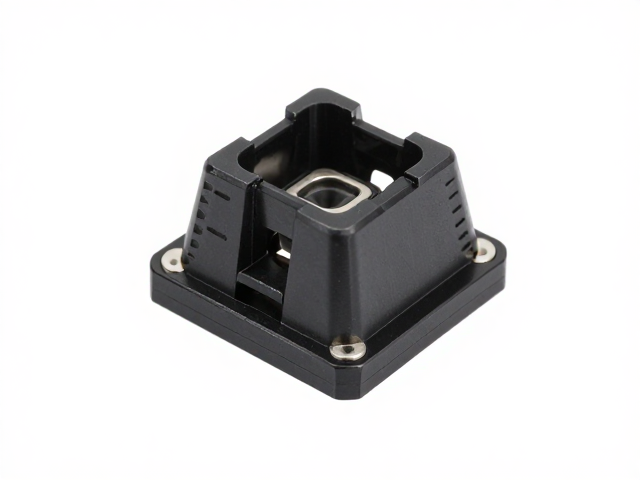
机械轴体结构件优化
机械轴体的结构稳定性直接决定了按键反馈的线性特征与长期使用的一致性。传统轴体设计中,定位柱与外壳的配合公差往往较为宽松,导致在频繁敲击过程中产生晃动或异响。优化的核心在于引入高精度的定位销与加强筋结构,通过有限元分析(FEA)模拟不同受力模式下的形变情况,对轴体内部应力集中区域进行拓扑优化。这种设计不仅提升了轴体的抗扭曲能力,还确保了轴心在上下行程中的绝对垂直度,从而减少因结构变形导致的摩擦阻力波动。
轴体内部润滑系统的改良也是结构优化的重要一环。传统的干式润滑或简单涂抹方式难以维持长期的一致性,容易因润滑脂干涸或分布不均导致手感生涩。优化后的结构通常采用预润滑处理或集成式储脂槽设计,确保润滑介质在轴心与轴套间形成稳定的流体动压润滑膜。同时,针对轴体底部与PCB板的连接处,优化弹簧座与定位柱的接触面积,分散冲击力,防止长期按压导致的塑料疲劳断裂。这种从微观摩擦学到宏观结构力学的综合考量,使得轴体在数百万次的按压测试中仍能保持出厂时的线性手感。
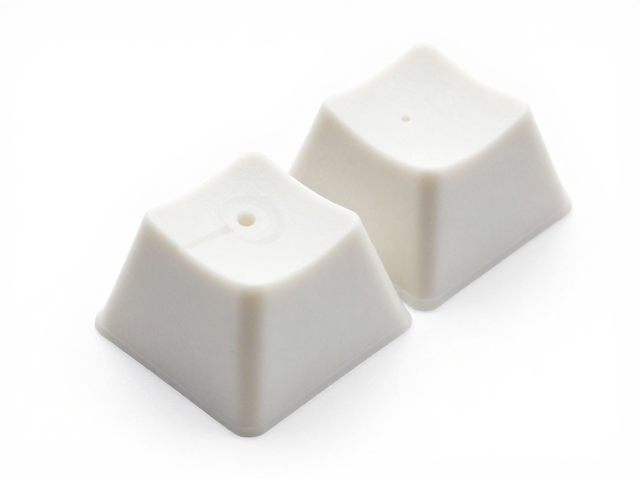
材料改性与模具协同设计
玻纤增强材料的结晶行为对最终产品的尺寸精度有着决定性影响。玻璃纤维作为成核剂,会加速基体树脂的结晶过程,导致收缩行为变得复杂且不可控。若模具设计时未充分考虑这一特性,极易出现翘曲变形或尺寸超差。因此,在模具流道设计阶段,需采用平衡式流道布局,确保熔体同时、等温地填充各个型腔。浇口位置的选择也需经过严密的模流分析,避免在厚壁区域形成缩痕或在薄壁区域造成填充不足。
模具表面的处理技术同样影响着产品的表面质量与脱模效率。对于高光泽或磨砂表面的键帽,模具蚀纹的深度与均匀性必须经过严格管控。采用等方性蚀纹技术可以确保光线反射的一致性,避免出现云纹或色差。同时,模具分型面的配合精度需达到微米级别,通过高精度磨削与研磨工艺,消除分型面的微观不平度。在注塑过程中,定期监测模具闭合高度,确保锁模力能够完全克服型腔内的熔体压力,从物理结构上杜绝飞边产生的可能性。
质量控制与检测标准
建立严密的在线质量检测体系是确保批量生产一致性的关键。传统的目视检查难以识别微小的飞边或内部缺陷,因此需引入自动化光学检测(AOI)设备。通过高分辨率相机与特定波长的光源,快速捕捉键帽边缘的瑕疵及轴体结构的完整性。对于尺寸精度,采用高精度影像测量仪或激光扫描设备,对键帽的长宽厚、轴孔直径等关键参数进行全检或高频抽样检测,确保每一批次产品的公差控制在预定范围内。
数据追溯系统的引入使得质量问题能够迅速定位与反馈。通过在生产线上部署物联网传感器,实时采集注塑机台的温度、压力、速度等关键工艺数据,并与最终产品的检测数据进行关联分析。一旦某批次产品出现偏差,系统可立即回溯至具体的生产时段与参数设置,快速调整工艺参数或停机排查模具状态。这种基于大数据的质量管控模式,不仅降低了废品率,还为后续工艺的持续改进提供了真实、可靠的数据支撑。