注塑工艺基础与基材选择
透光键帽的核心在于光线在塑料内部的传播效率,这直接取决于基材的透光率与杂质含量。聚碳酸酯(PC)因其高透明度、优异的耐热性及机械强度,成为制作透光键帽的主流材料。在注塑前,PC原料必须经过严格的干燥处理,通常要求在80-120°C的环境下干燥3-4小时,将含水率控制在0.02%以下,以防止高温注塑过程中发生水解,导致键帽表面出现银纹或气泡,严重影响透光均匀性。
除了基材选择,注塑机的温度曲线设定是决定键帽成型质量的关键。料筒温度通常分为三段控制,后段180-200°C,中段210-230°C,前段220-240°C,喷嘴温度略低于前段以维持熔体稳定性。较高的熔体温度有助于降低熔体粘度,使塑料更好地填充复杂键位结构,减少内应力。然而,温度过高会导致材料降解,产生黄变或碳化点,破坏透光键帽的美观与耐用性,因此需根据具体PC牌号微调参数,确保熔体处于最佳流态。
耐磨涂层配方与喷涂工艺
透光键帽的耐磨涂层通常采用聚氨酯(PU)或丙烯酸树脂为基底,配合纳米级二氧化硅或氧化铝微粒作为耐磨填料。涂层的硬度与韧性需平衡,过硬易脆裂,过软则耐磨性不足。喷涂过程中,涂料的粘度需控制在20-40秒(福特杯4#,25°C),以确保雾化效果均匀。喷涂环境需保持无尘、恒温恒湿,相对湿度控制在50%-60%,避免空气中灰尘附着或湿气干扰涂层固化,导致表面出现颗粒或橘皮现象。
喷涂后的固化工艺分为预烘与主烘两个阶段。预烘温度设定在60-80°C,时间3-5分钟,旨在去除溶剂并初步固定涂层;主烘温度则需根据树脂特性设定在100-120°C,时间15-20分钟,确保涂层完全交联固化。固化后的涂层厚度通常控制在10-20微米,过厚会影响透光效果及按键手感,过薄则无法提供足够的耐磨保护。固化后需进行冷却定型,避免热应力导致涂层开裂或脱落。
表面处理与光学效果优化
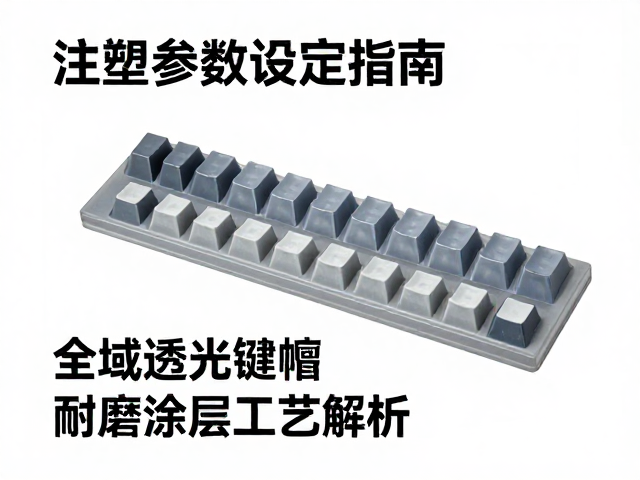
为了提升透光键帽的光线扩散效果,表面常采用微蚀刻或喷砂处理。喷砂工艺使用特定粒径的玻璃砂或陶瓷砂,在高压气流作用下对键帽表面形成均匀的微观凹凸结构。这种结构能有效散射LED光源,消除光斑,实现柔和均匀的光效。喷砂压力需控制在0.3-0.5 MPa,时间根据键帽材质和厚度调整,避免过度磨损导致键帽尺寸偏差或结构强度下降。
涂层与基材的结合力是决定耐磨性能的核心指标,通常通过百格测试进行验证。在标准测试中,涂层需能承受规定压力的胶带剥离而不出现脱落。若结合力不足,需对键帽表面进行等离子处理或火焰处理,增加表面能,促进涂层与PC基材的化学键合。此外,涂层表面的疏油疏水性能也需关注,通过添加特殊助剂降低表面接触角,防止油污渗透,保持透光键帽长期使用的洁净度与透光率。
质量检测与标准规范
透光键帽的质量检测涵盖外观、光学性能及机械性能等多个维度。外观检查需在标准光源箱中进行,观察是否有气泡、杂质、流痕、色差等缺陷。光学性能检测主要测量透光率及光均匀性,合格产品透光率通常需高于85%,光斑分布需符合预设的扩散角度。机械性能测试包括耐磨性测试,使用指定摩擦系数的材料在一定压力下往复摩擦规定次数,观察涂层磨损情况;以及耐黄变测试,通过紫外老化箱模拟长期光照,评估涂层及基材的抗黄变能力。
尺寸精度是确保键帽兼容性的关键,需使用高精度影像测量仪检测键帽的长、宽、高及卡脚尺寸。公差范围通常控制在±0.05mm以内,以适配主流机械键盘轴体。此外,还需进行跌落测试与冲击测试,验证键帽在正常使用或意外跌落情况下的抗碎裂能力。所有检测数据需记录归档,形成完整的质量追溯体系,确保每一批次产品符合既定标准,为后续生产工艺优化提供数据支持。