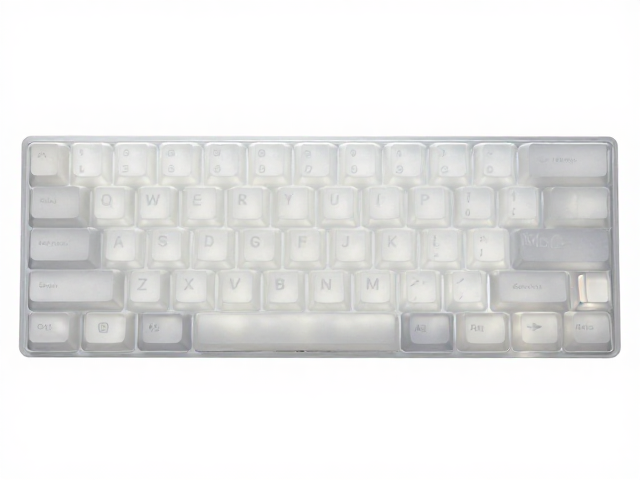
透光均匀性与材质热力学特性
透光键帽的核心在于光线在聚合物内部的传播路径,PBT(聚苯二甲酸乙二醇酯)与ABS(丙烯腈-丁二烯-苯乙烯)是两种主流基材,其分子结构直接决定了光线的折射与漫反射效果。PBT材质具有更高的结晶度和耐热性,表面通常呈现哑光或类肤质的微纹理,这种物理特性使得光线在接触键帽表面时发生漫反射,从而减少刺眼的光斑,营造出柔和且均匀的辉光。相比之下,ABS材质表面更为致密光滑,透光率极高,光线穿透时损耗较小,能带来更为明亮、通透的视觉冲击,但长期使用可能出现打油现象,影响透光面的洁净度与一致性。
在追求极致透光效果时,材质的厚度与成型工艺起着决定性作用。标准高度的键帽通常壁厚在0.8mm至1.0mm之间,过薄可能导致光线溢出至侧壁,造成“侧漏”影响美观,过厚则可能削弱透光亮度。现代注塑工艺通过优化模具温度和冷却时间,能够有效减少键帽内部的内应力,从而避免因应力不均导致的透光不均或气泡产生。选择时需关注键帽表面是否有细微的流纹或缩痕,这些瑕疵会像透镜一样扭曲光线,破坏整体的均匀性。
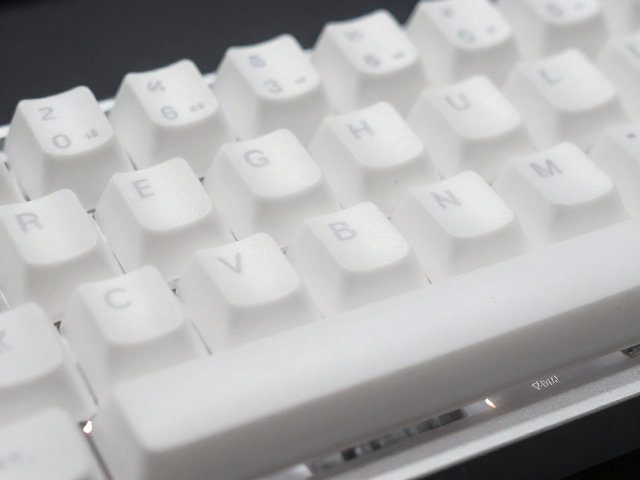
表面工艺与光学瑕疵控制
表面光滑无气泡是判断透光键帽素质的直观标准,这直接关联到注塑过程中的排气设计与原料干燥程度。高质量的透光键帽在成型前会对颗粒进行严格的除湿干燥处理,防止水分在高温下气化形成微小气泡,这些气泡在背光下会表现为明显的白点或浑浊区域,严重破坏透光的一致性。此外,模具表面的抛光等级至关重要,高镜面处理的模具能够复制出极其光滑的键帽表面,减少光线在接触面的散射,使光线能更直接地穿透键帽中心,形成纯净的光柱效果。
除了气泡,表面瑕疵还包括熔接线和杂质点。熔接线通常出现在塑料流动交汇处,若处理不当,会在透光键帽上形成明显的深色线条,破坏视觉完整性。因此,在挑选时需仔细检查键帽字符周围及中心受力区域,确保无可见的接缝痕迹。部分高端工艺采用二次加工或特殊涂层,但这些处理可能会增加光线散射,削弱透光效果。对于追求极致透光的用户,原生注塑且经过精细后处理的素色或半透明键帽往往能提供更好的光学表现,避免额外涂层对光线的吸收或折射干扰。
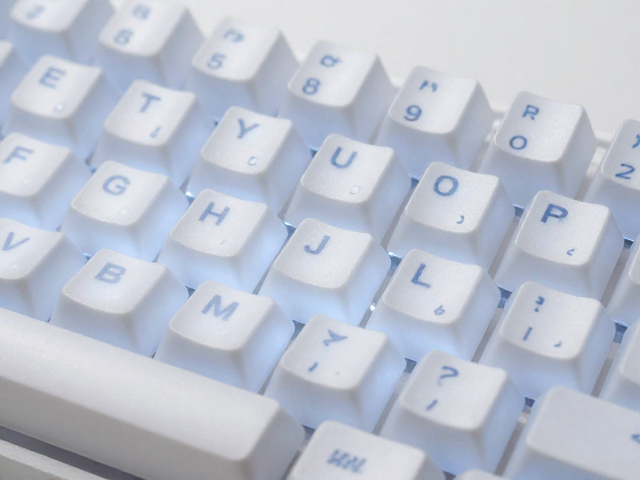
字符设计与光路优化
标准字母数字键帽的透光效果受字符雕刻方式影响显著。常见的透光字符处理方式包括激光雕刻后填充透光油墨、直接注塑成型透光字符以及表面丝印透光漆。激光雕刻后填充透光油墨的方式,能在保持键帽主体材质透光性的同时,通过油墨的折射率匹配,使字符在背光下清晰可见且边缘柔和,不易出现光晕扩散过大的问题。直接注塑成型透光字符则对模具精度要求极高,能实现最佳的整体透光均匀性,但成本相对较高,且字符边缘若处理不好容易产生毛刺,影响光线平滑过渡。
字符的大小、间距以及键帽顶面的弧度设计,共同构成了光路的基础。标准高度的键帽顶面通常具有一定的曲率,这有助于引导光线从底部LED灯珠均匀向上扩散,避免光源直射造成的局部过曝。字母数字的笔画粗细需适中,过细的笔画在强光下可能因光线绕射而显得模糊,过粗则可能遮挡过多光线,降低透光效率。此外,字符与键帽边缘的距离需经过精密计算,以确保光线在键帽内部的反射路径合理,避免在边缘处形成明显的暗影或亮环,从而维持整体视觉的纯净与统一。