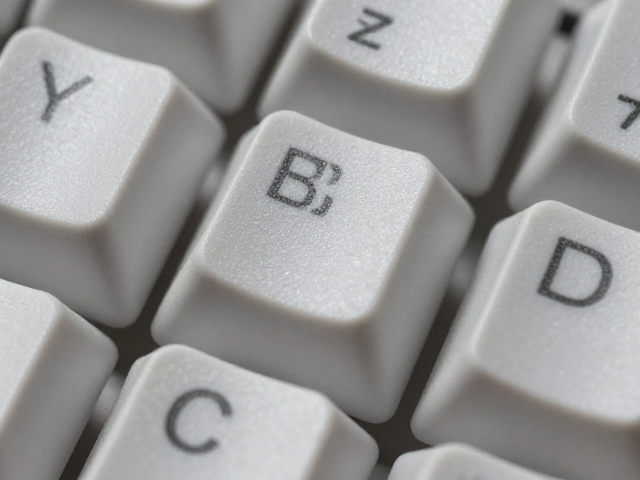
光纤激光雕刻在透光键帽表面的工艺原理
透光键帽通常采用PBT或ABS材质,表面经过染色或双色注塑处理,内部填充白色或彩色基材以增强光线漫反射效果。光纤激光机利用高功率密度的激光束照射材料表面,通过热效应使表层染料或聚合物发生气化或碳化,从而形成永久性字符。与传统的丝网印刷或热转印工艺相比,激光雕刻不依赖油墨附着,而是直接改变材料表面的物理结构,这种“减法”加工方式从根本上消除了涂层脱落的风险。
在透光键帽的应用场景中,激光参数的设定极为关键。光纤激光源发出的光束波长通常为1064纳米,该波段的光能被塑料分子强烈吸收,使得雕刻过程仅发生在微米级别的表层,而不会向内部基材产生过深的热传导。这种精确的热控制确保了字符边缘不会因高温熔融而出现毛刺或变形,保留了键帽原有的光滑触感。对于需要透光显示的字符,雕刻深度通常控制在0.1至0.3毫米之间,既保证了字符的清晰可视,又避免了因雕刻过深导致透光率下降或结构强度减弱。
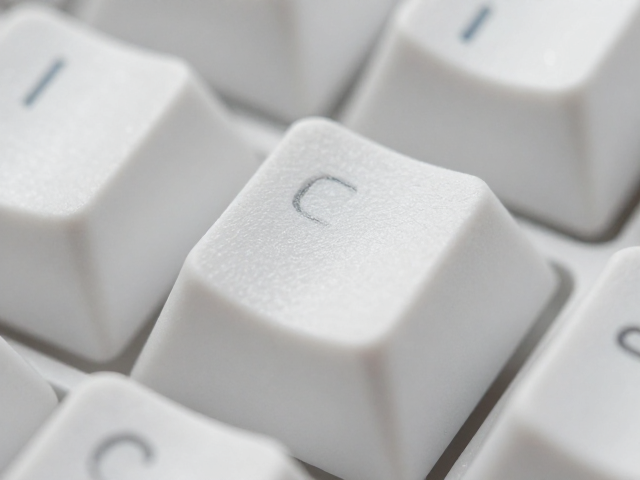
防刮擦字符边缘的精密控制策略
字符边缘的防刮擦处理是提升键帽耐用性的核心环节。传统雕刻工艺中,激光束的光斑直径和脉冲宽度若控制不当,容易在字符边缘形成微小的锯齿状结构,这些微观缺陷在长期手指摩擦下极易成为应力集中点,导致边缘崩裂或磨损。通过调整激光扫描速度和脉冲频率,可以实现边缘的平滑化处理。例如,采用高频脉冲配合低功率密度进行边缘修整,能够消除激光烧蚀产生的再凝固残留物,使字符边缘呈现自然的圆润过渡,显著降低摩擦系数。
此外,表面处理后的二次加工也是维持边缘完整性的重要步骤。部分高端透光键帽在激光雕刻完成后,会经过轻微的超声波清洗或低温等离子处理,以去除附着在雕刻区域的微小结晶颗粒和挥发性残留物。这一过程不仅提升了字符的视觉洁净度,更去除了可能加速磨损的粗糙节点。实际应用中,经过精密工艺处理的透光键帽,其字符边缘在经过标准摩擦测试后,依然能保持边缘锐利且无明显缺损,有效延长了键帽的使用寿命。
透光性与字符清晰度的平衡机制
透光键帽的核心价值在于其优秀的透光表现,而激光雕刻必须在不破坏这一特性的前提下完成字符成型。激光功率过高会导致基材过度碳化,产生黑色沉积物,严重阻碍光线透过,使字符在背光下显得浑浊暗淡。因此,工艺过程中需根据键帽材质的透光率特性,动态调整激光能量密度。对于高透光率的ABS材质,需采用较低的功率和较高的扫描速度,以最小化热影响区;而对于吸光性较强的PBT材质,则需适当增加能量,确保字符有足够的对比度。
字符的几何设计也直接影响透光效果。细线条或复杂字体在激光雕刻时容易出现断点或模糊,因此需优化字符的字重和间距。通常,透光键帽的字符笔画宽度需保持在0.5毫米以上,以确保激光能完整雕刻出行结构,同时避免笔画间因热扩散而过快融合。通过计算机辅助设计软件预先模拟激光路径,计算不同笔画交叉处的能量累积效应,可以提前规避因能量密度不均导致的透光不均问题,确保每个字符在点亮状态下都能呈现均匀、清晰的视觉效果。
工艺稳定性与量产一致性保障
在大规模生产环境中,保持每一枚键帽字符的一致性是技术难点。光纤激光机的高重复定位精度确保了雕刻路径的准确性,但环境因素如温度波动和材料批次差异仍可能影响最终效果。为了维持工艺稳定,生产线通常配备自动焦距追踪系统和实时功率监测模块。自动焦距系统能够实时补偿因键帽表面微小不平导致的焦点偏移,确保激光光斑始终处于最佳聚焦状态;实时功率监测则能动态调整激光输出,抵消光源老化或散热系统波动带来的能量衰减。
材料预处理也是提升量产一致性的关键环节。不同批次的透光键帽在结晶度和添加剂含量上可能存在细微差异,这些差异会影响激光的吸收效率。通过标准化的清洁流程和恒温恒湿的存储环境,可以减少材料表面污染和吸湿带来的变量。在实际操作中,每批次新材料上线前需进行小样测试,根据测试结果微调激光参数,确保工艺窗口适应当前批次的材料特性。这种数据驱动的参数调整机制,使得透光键帽在大批量生产中仍能保持极高的字符边缘完整度和透光均匀性。