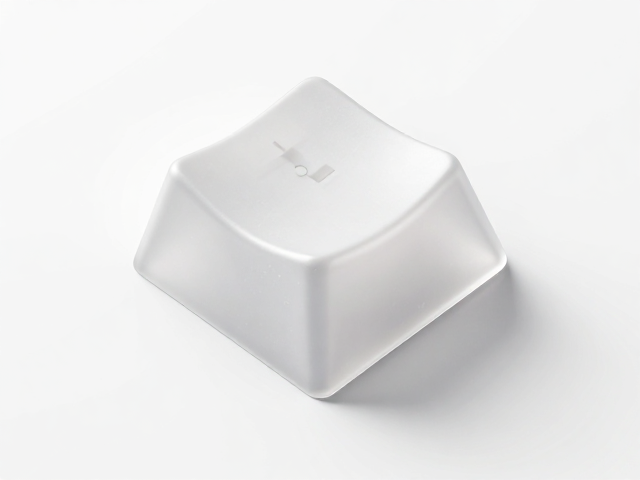
模具设计基础与透光键帽的结构匹配逻辑
透光键帽的核心在于光线在键帽内部的传播路径,模具设计的首要任务是构建严密的型腔结构以支撑PCBA光源。对于PBT或ABS材质,模具的分型面设计需严格避开透光区域,通常采用在键帽底部或侧边设置隐蔽式排气槽的方式,确保模具闭合时的压力分布均匀。这种精密配合能减少合模线对光线折射的干扰,避免在透光面形成可见的黑线或阴影,从而保证视觉上的纯净度。
模具流道系统的设计直接影响材料填充的稳定性,尤其是对于透光键帽这类对表面缺陷零容忍的产品。采用热流道或多点针点式浇口可以缩短熔体流动路径,降低剪切应力,防止材料因过热分解产生黄纹或气泡。浇口位置需经过严密的模流分析确定,通常位于键帽非透光面或底部中心,确保熔融塑料以对称方式填充型腔,消除熔接线,这是实现全域均匀透光的基础物理条件。
表面处理工艺对光滑无气泡效果的决定性作用
表面处理的核心在于模具型腔的光洁度控制,这直接决定了键帽脱模后的初始质感。高精度抛光通常采用电解抛光配合手工钻石研磨,使型腔表面粗糙度达到Ra0.01μm级别。如此极致的镜面效果不仅能减少脱模阻力,还能让光线在键帽内壁发生镜面反射而非漫反射,显著提升透光率和视觉通透感。任何微小的划痕或橘皮纹都会在透光状态下被无限放大,成为不可接受的瑕疵。
注塑后的二次处理工艺进一步巩固表面质量,常见的化学抛光或火焰抛光技术可去除注塑过程中残留的内应力。对于透光键帽,化学抛光能轻微溶解表面微观凸起,使触感如玻璃般顺滑,同时消除因应力不均导致的后期发白或裂纹风险。这一步骤需精确控制化学试剂浓度与作用时间,确保表面层均匀去除,维持键帽整体尺寸的稳定性,避免因过度腐蚀导致透光区域变薄从而影响结构强度。
注塑参数与成型环境对气泡缺陷的抑制机制
注塑过程中的排气效率是消除气泡的关键,模具排气槽的深度需根据材料特性精确计算,通常控制在0.01-0.02mm之间。过深的排气槽会导致飞边,过浅则无法排出型腔内的空气和挥发气体。在高速注射阶段,熔体迅速包裹型腔,若排气不畅,气体的压缩会产生高温高压,导致材料降解形成气泡或烧焦。合理的排气布局能确保气体在熔体到达前顺利排出,维持型腔内的真空度状态。
温度曲线的设定需平衡流动性与降解风险,料筒温度过高会加剧材料挥发,产生气纹;过低则导致填充不足或冷料斑。对于透光键帽,通常采用较高的模具温度(如60-80℃),以降低熔体冷却速率,使气体有更多时间逸出,同时减少内应力。注射速度采用分段控制,慢速填充避免湍流裹入空气,快速保压确保致密性,冷却时间需充分以定型,防止脱模后因余热导致变形或内部气泡扩张。
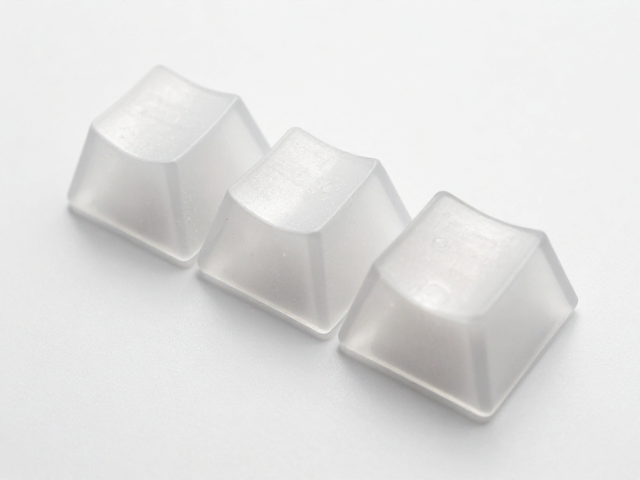
后处理与环境控制对最终品质的保障
脱模后的键帽需经过严格的超声波清洗或纯水漂洗,去除表面残留的脱模剂或油污。脱模剂若残留于透光区域,会在光照下形成雾状斑点,严重影响透光均匀性。清洗过程需控制水温与超声波频率,避免对精密结构造成物理损伤。清洗后的键帽需在无尘室环境中进行烘干,防止水滴残留形成水渍,确保每一颗键帽在出厂前达到光学级的洁净标准。
包装与运输环节的环境控制同样不可忽视,高湿度环境可能导致某些吸水性强的塑料材质(如尼龙)在微观表面形成水汽凝结,影响长期稳定性。因此,成品需置于干燥、恒温的仓储环境中,避免温度剧烈变化导致材料内部应力释放或变形。通过全流程的标准化作业与环境管理,确保模具设计与工艺参数在实际生产中的一致性,最终实现全域透光、表面光滑、无气泡的高品质键帽产品。