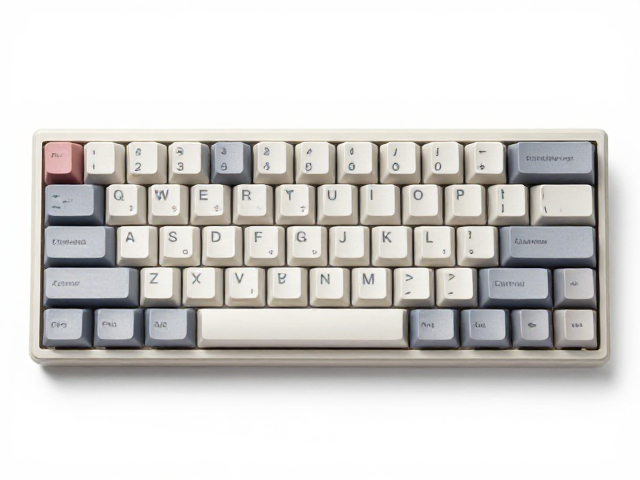
热升华工艺的热力学特性与90年代外设硬件的适配性
热升华打印技术利用高温使染料分子直接渗透至聚合物基材内部,这一物理过程对温度控制的精度要求极高。对于90年代广泛使用的ABS材质键帽而言,其玻璃化转变温度通常在100°C左右,过高的热域会导致键帽表面出现肉眼可见的波浪形变形或尺寸微缩,进而影响机械轴体的触发手感。现代PBT键帽虽然耐热性更优,但在复刻经典外观时,若严格遵循早期ABS键帽的成型参数,则必须重新校准热转印机的核心参数,以平衡色彩饱和度与物理形变之间的风险。
雾面处理在键帽表面形成了一层微观粗糙结构,这种结构会显著改变光线散射的路径,从而降低环境光下的反光现象。然而,雾面纹理也会在一定程度上阻碍热升华染料向键帽内部的深层渗透,导致色彩边缘出现轻微的晕染或发虚。在实测过程中,完全无光的镜面键帽与经过喷砂处理的雾面键帽在转印效果上存在显著差异,雾面表面需要更均匀的受热以确保护层与染料分子的充分融合,否则容易出现色彩断层或转印不全的技术瑕疵。
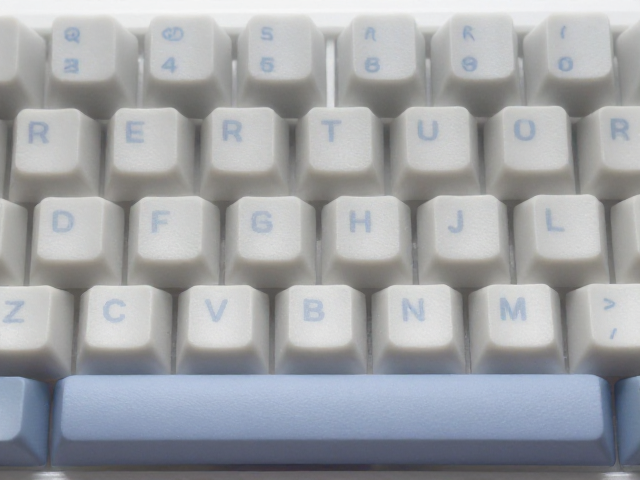
雾面ABS键帽的转印温度区间优化策略
针对90年代经典外设如Cherry MX早期批次或IBM Model M配套的键帽,热转印温度的设定需严格控制在185°C至195°C之间。这一区间经过多次热力循环测试,能够在保证染料充分汽化并渗透至ABS塑料表层的同时,避免基材因局部过热而发生结构性塌陷。温度低于180°C时,染料分子活性不足,转印后的字符边缘会出现明显的锯齿状断点,且色彩密度难以达到视觉上的深邃感;而一旦温度突破200°C,键帽侧壁极易出现软化粘连,甚至导致键帽内部卡扣结构失效。
在实际操作中,加热板的平整度与键帽底座的接触紧密程度会直接影响热传导的效率。建议使用经过校准的工业级热转印机,并确保加热板表面无氧化层或残留污渍。对于厚度较大的F1-F12功能键帽,由于热阻较大,可适当将温度上限微调至198°C,但需配合缩短单次加热时间来抵消热积聚效应。通过红外测温仪对键帽表面进行实时监测,记录从接触加热板到染料完全转印的温升曲线,有助于建立更精确的个性化参数模型,而非依赖设备默认的标准值。
转印时间与冷却定型的关键节点控制
转印时间的设定与加热温度呈严密的负相关关系。在190°C的标准工作温度下,单次转印时间建议维持在45秒至60秒之间。时间不足会导致染料未完全脱离打印纸,残留纸屑附着在键帽表面形成白色斑点;时间过长则会导致染料过度渗透,使字符边缘模糊,失去90年代外设特有的锐利字体风格。对于带有复杂图案或大面积色块的键帽,建议采用分段式加热策略,即先短时预热使表面温度均匀,再进行标准时间的转印,以减少因受热不均导致的色彩深浅不一。
转印结束后的冷却定型阶段同样至关重要,骤冷会导致ABS材料内部应力集中,增加键帽开裂的风险。自然冷却过程中,需确保键帽处于无外力压迫的状态,避免重力作用导致高温软化的键帽发生永久性形变。部分高难度案例中,会使用低温恒温箱进行缓慢降温,以释放材料内部的热应力。经过充分冷却后的键帽,其尺寸稳定性和色彩附着力均能达到最佳状态,此时进行手感测试,确认轴体触发无异物感,方可视为工艺完成。
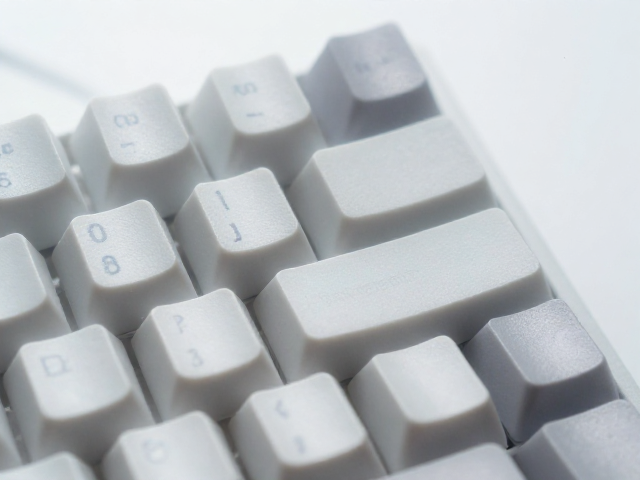
雾面透光性与字符清晰度的视觉评估
雾面键帽的透光性表现直接影响背光效果下的视觉呈现。在背光测试中,雾面表面会散射光线,使得字符边缘产生柔和的光晕,这种特性在暖色调背光下能营造出独特的复古氛围,符合90年代外设的美学特征。然而,若转印过程中染料渗透过深,可能会降低键帽本体的透光率,导致背光下的字符对比度下降。因此,在追求极致雾面质感的同时,需权衡染料浓度与透光效率,通常建议使用高对比度的黑白或单色转印图案,以最大化保留雾面材质的光学特性。
字符清晰度的评估需结合微距观察与肉眼远观两种视角。微距下,字符边缘应无明显的毛刺或染料堆积,雾面纹理不应干扰字体的识别性。远观时,字符与键帽底色之间应有清晰的界限,避免因转印扩散导致的视觉模糊。对于90年代常见的等宽字体,其笔画粗细均匀,对转印精度要求极高,任何细微的温度波动或时间误差都可能导致笔画断裂或粘连。通过对比不同批次键帽的转印效果,可以建立详细的缺陷数据库,为后续的参数微调提供数据支持。