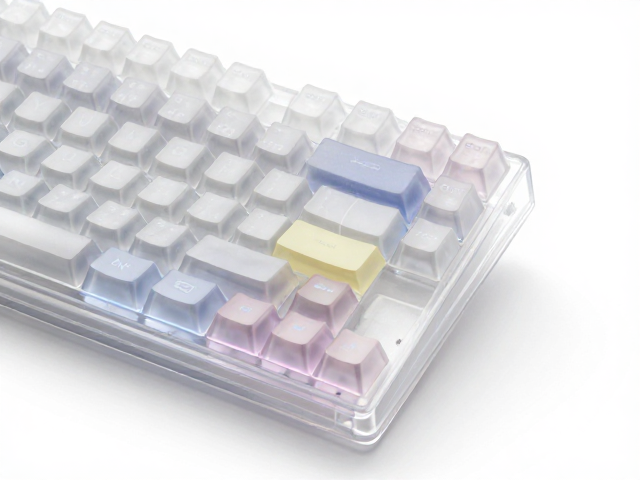
全透双色键帽的成型困境与翘曲成因
全透双色键帽在制造过程中,透光件与不透明件通过双色注塑工艺结合,其结构特性决定了内部存在显著的应力分布不均。由于两种塑料材料的热膨胀系数存在差异,当键帽经历高温环境或长时间通电发热时,透光部分(通常为PMMA或PC)与底座部分(通常为ABS或PBT)的收缩率不一致,这种物理性质的排斥会在结合面产生巨大的内应力。一旦应力超过材料的屈服强度,键帽便会发生不可逆的形变,出现扭曲、翘边甚至断裂现象。
传统的双色键帽多采用ABS作为透光主体,虽然ABS具有良好的成型性和透光性,但其玻璃化转变温度较低,通常在105°C左右便会软化。在机械键盘用户高频敲击或长时间游戏导致键帽表面温度升高时,ABS材质难以维持原有的几何形状。此外,双色注塑过程中的冷却速率控制若稍有偏差,极易导致成型后的键帽在脱模后因残余应力释放而逐渐变形,这种由材料热稳定性不足引发的翘曲问题,成为了行业长期存在的痛点。
高耐热工程塑料的热力学优势
为解决翘曲难题,行业逐渐引入聚碳酸酯(PC)与改性PBT等高耐热工程塑料作为核心基材。PC材料的玻璃化转变温度可达145°C以上,远高于ABS,这意味着在常规使用环境下,键帽能够保持极高的尺寸稳定性。改性PBT则通过添加玻璃纤维或特殊耐热助剂,进一步提升了其抗蠕变性能和耐热极限,使其在长时间高温环境下不易发生形变。这两种材料不仅耐热性优异,还具备良好的机械强度,能有效抵抗因外力敲击或内部应力释放导致的结构破坏。
高耐热工程塑料在双色注塑过程中表现出更优的尺寸一致性。由于材料在高温下仍能保持稳定的分子结构,成型后的键帽内部残余应力大幅降低。实际生产数据显示,采用高耐热PC或改性PBT制造的双色键帽,在经历85°C、24小时的热老化测试后,尺寸变化率通常控制在0.1%以内,远低于传统ABS键帽的0.5%-1.0%。这种物理性能的提升,从根本上消除了因热胀冷缩不均导致的翘曲风险,确保了键帽在长期使用中的形态完整。
工艺优化与材料协同效应
除了材料本身的革新,成型工艺的精细化控制也是防止翘曲的关键环节。高耐热工程塑料通常具有更高的熔体粘度,对注塑温度和压力提出了更严苛的要求。通过精确调控注塑机的射胶速度、保压压力以及模具冷却时间,可以确保两种材料在结合面形成均匀且稳定的分子链交织。例如,采用分段式冷却模具,先快速定型透光部分,再缓慢冷却不透明部分,能够有效平衡内外层的收缩差异,减少因冷却不均产生的内应力。
此外,表面处理工艺的改进也增强了键帽的整体稳定性。高耐热工程塑料表面通常经过特殊的硬化或哑光处理,这不仅提升了触感,还增强了材料表面的致密性,减少因环境湿度或温度波动对材料内部结构的侵蚀。在实际应用中,经过优化工艺的高耐热双色键帽,其透光均匀度与结构稳定性得到了显著提升,用户反馈中关于“按键晃动”或“键帽歪斜”的投诉比例大幅下降。这种材料与工艺的协同作用,使得全透双色键帽在保持视觉美感的同时,具备了卓越的物理耐用性。