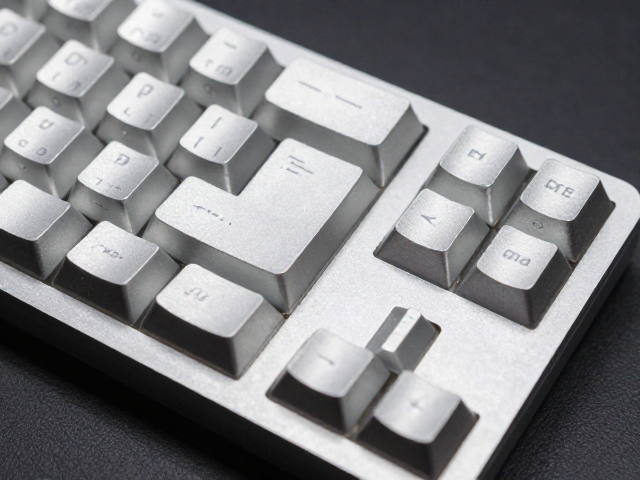
轻量化铝合金键帽焊接组装的核心逻辑
在机械键盘定制领域,铝合金键帽通过激光焊接技术实现无螺丝固定,已成为提升产品质感与结构稳定性的主流工艺路径。该工艺利用高功率激光束将键帽侧壁与底部面板精准熔接,相比传统胶粘或机械固定,其连接处具备更高的抗剪切强度,能有效应对高频敲击下的结构疲劳。轻量化设计通常涉及对铝合金基材的厚度控制及镂空结构优化,这要求在焊接过程中精确计算热输入,避免因局部过热导致金属变形或产生气孔缺陷。
焊接组装的核心在于定位精度与热变形控制。铝合金导热系数高,散热迅速,这要求激光头在扫描路径上保持极高的稳定性,以确保熔池均匀。实际操作中,通常采用夹具固定键帽与面板,利用微米级的定位销确保键位对齐,随后进行逐点或逐线焊接。这种工艺不仅消除了传统组装中可能出现的松动异响,还通过金属一体化的特性提升了整体的声学表现,使敲击声音更为紧致清脆,符合高端外设用户对手感与听感的极致追求。
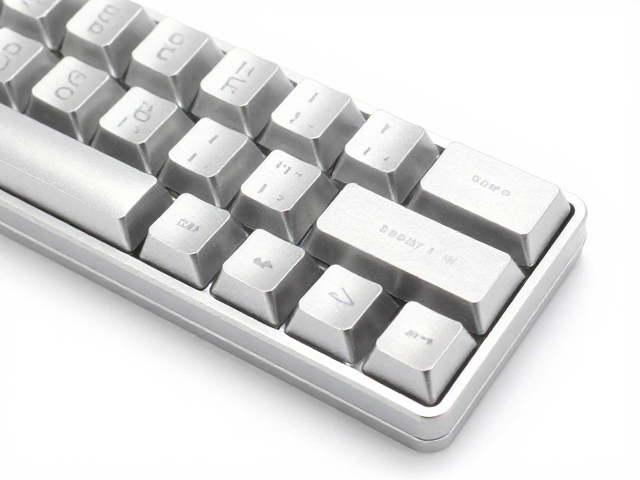
面板主体工艺解析与表面处理细节
面板作为键帽焊接的基底,其平整度直接决定了最终产品的良品率与美观度。常见的面板主体材料为6063或6061铝合金,这两种材料具有良好的切削加工性能与焊接适应性。在加工过程中,CNC铣削是确保面板平面度达到微米级标准的关键步骤,随后需经过精细的打磨与抛光,以去除加工留下的刀纹。对于追求极致质感的用户,面板表面常进行喷砂处理,形成均匀的哑光颗粒感,这种处理方式不仅能提升视觉上的高级感,还能在一定程度上减少指纹残留,便于日常维护。
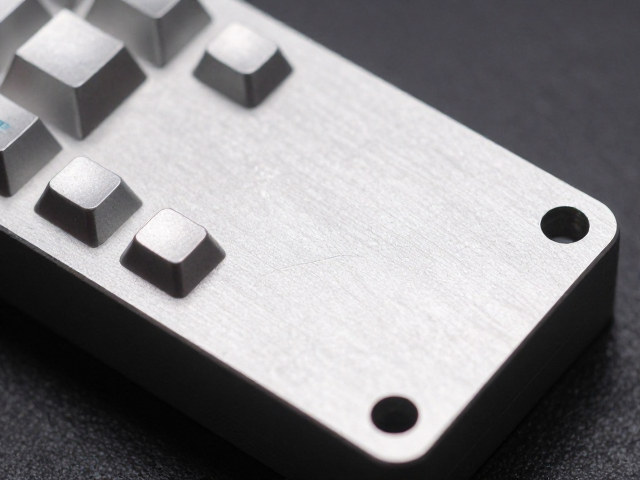
表面处理后的阳极氧化或拉丝工艺是赋予面板最终视觉风格的关键环节。阳极氧化能在铝表面形成一层致密的氧化铝保护膜,增强耐腐蚀性与耐磨性,同时通过电解着色技术可获得黑、银、金等多种色彩。拉丝工艺则通过物理打磨在表面形成细腻的线性纹理,具有极强的金属光泽与方向感。无论采用何种表面工艺,均需确保处理层厚度均匀,避免因涂层不均导致焊接时激光反射率变化,进而影响熔接质量。此外,面板边缘通常经过倒角或圆角处理,以提升握持舒适度并减少磕碰损伤。
焊接参数设定与热影响区控制
激光焊接的效果高度依赖于功率、频率、脉宽及扫描速度等参数的协同配合。对于铝合金材料,由于其对高反射率激光的吸收效率会随温度升高而显著提升,因此初始阶段的功率密度需设置得当,以克服反射并引发熔池。通常采用脉冲激光模式,通过调节脉冲宽度控制热输入密度,避免连续激光造成的大面积过热。在实际操作中,需根据键帽与面板的厚度差异,动态调整激光功率,确保熔深适中,既保证连接强度,又避免熔穿或产生明显的焊疤。
热影响区(HAZ)的控制是提升焊接质量的另一大难点。铝合金在高温下易产生氧化及氢气孔,因此焊接过程中常辅以保护气体(如氩气)进行隔离,防止熔池与空气中的氧气、氮气反应。此外,预热处理也是常见手段,通过降低工件与熔池的温差,减缓冷却速度,从而减少焊接应力与裂纹倾向。对于轻量化键帽,其壁较薄,热容量小,更需采用小能量密度的点焊或微焊技术,以最小化热影响区,防止键帽因受热不均而发生翘曲或变形,确保每个键位的尺寸一致性。
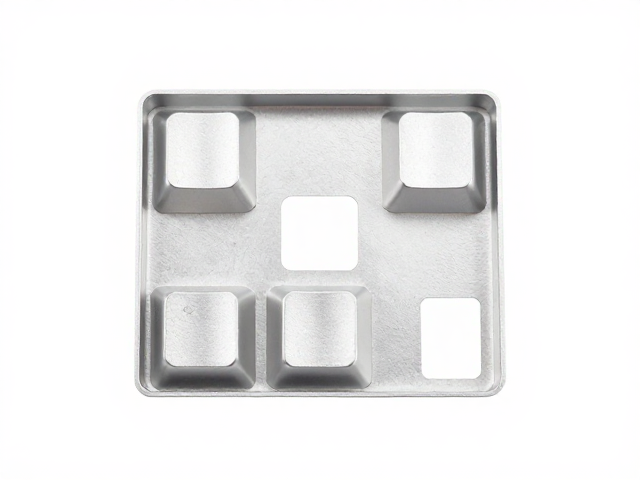
组装后的检测标准与常见问题应对
焊接完成后的键帽需经过严格的外观与结构检测,以确保符合量产或定制标准。外观检测主要关注焊点是否饱满、有无飞溅、氧化黑斑或明显的熔池痕迹,同时检查键帽与面板的接缝处是否均匀,有无因焊接变形导致的错位。结构检测则涉及敲击测试,通过模拟日常使用场景,验证键帽在受到垂直与侧向力时的稳固性,确保无松动或异响。对于高精度要求的产品,还会使用三坐标测量仪检测键帽的平面度与同轴度,确保打字手感的一致性。
常见问题中,焊渣残留与焊接变形最为棘手。焊渣可通过后续的超声波清洗或机械打磨去除,但需严格控制打磨力度,避免破坏表面阳极氧化层或拉丝纹理。焊接变形则需从夹具设计与焊接顺序入手解决,采用分段焊接或对称焊接策略,平衡整体热应力。若出现虚焊或未熔合现象,需重新校准激光焦点位置及功率密度,并检查保护气体流量是否充足。通过建立严密的检测流程与参数数据库,可有效提升铝合金键帽焊接组装的良品率,确保每一颗键帽都具备优异的物理性能与美学表现。