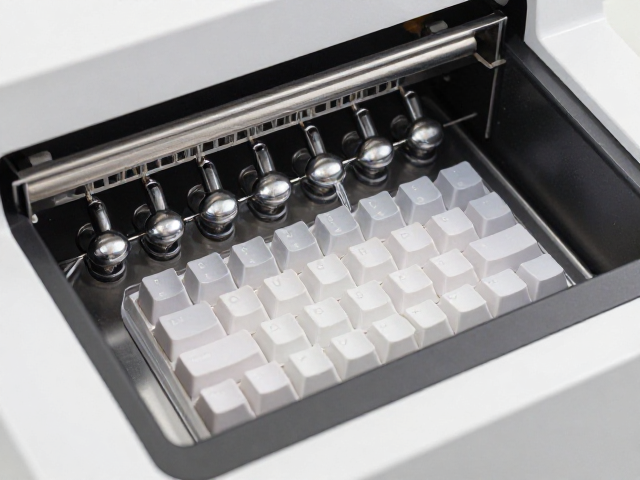
真空脱泡机在透光键帽制作中的核心作用
透光键帽的制作难点在于树脂或塑料基材中残留的气泡会破坏光线的均匀传导,导致键帽表面出现暗斑或透光不均。真空脱泡机通过降低环境气压,使混合材料中的溶解气体和夹带空气迅速膨胀并逸出,从而获得高透明度、无瑕疵的半成品。这一物理过程直接决定了最终产品的光学性能,是提升键帽质感的关键工序。
在实际操作中,脱泡效果受材料粘度、真空度设定以及脱泡时长等多重因素影响。不同配方的树脂对真空环境的响应存在差异,部分高粘度材料需要更长的停留时间以确保深层气泡排出,而低粘度材料则可能因过度脱泡导致溶剂挥发过快而产生新的缺陷。因此,精准控制脱泡参数是平衡生产效率与产品良率的核心环节。
固化时间与脱泡参数的协同优化策略
固化时间并非独立变量,它与脱泡阶段存在严密的逻辑关联。过短的脱泡时间会导致微小气泡在固化过程中逐渐聚集形成可见缺陷,而过长的脱泡时间虽能提升透明度,却可能延长整体生产周期,增加能耗与成本。优化策略通常围绕“最小有效脱泡时间”展开,即在保证气泡完全排出的前提下,尽可能压缩脱泡步骤所占用的时间比例。
为了找到最佳平衡点,制作者需建立严密的参数测试模型。通过对比不同真空度(如-0.08MPa至-0.1MPa区间)与不同脱泡时长(如5分钟至30分钟)下的样品透光率与气泡密度,绘制参数关系曲线。数据表明,当真空度稳定在-0.095MPa左右时,多数常见透光树脂能在15-20分钟内达到理想的脱泡效果,此时若配合适当的升温固化,可显著减少固化过程中的气泡反弹现象。
关键工艺细节与常见问题规避
温度控制是影响固化与脱泡效率的另一大变量。高温有助于降低树脂粘度,加速气泡上升逸出,但过高的温度可能引发树脂提前交联,导致流动性丧失,气泡被锁定在基材内部。因此,建议在脱泡阶段采用中低温环境,待脱泡完成后逐步升温进行固化,以实现气泡排出与结构定型的最佳衔接。
搅拌速度与脱泡时机的配合同样至关重要。剧烈搅拌虽能促进材料混合,但极易卷入大量空气。理想的操作流程序列为:低速搅拌混合材料,静置片刻让大气泡上浮,随后立即放入真空脱泡机进行初步脱泡,取出后再次轻微搅拌以消除因静置产生的分层,再进行二次脱泡或直接进入固化阶段。这种分段处理的方式能有效应对复杂配方下的气泡问题。
标准化操作流程与质量控制
建立标准化的操作流程是确保批量生产一致性的基础。从材料称量、混合搅拌、真空脱泡到注模固化,每个环节都应有明确的时间节点与状态检查标准。例如,在脱泡结束后,需观察材料表面是否有微小气泡回涌,若有则需延长脱泡时间或调整真空密封性;在固化初期,需监控模具内材料的流动状态,防止因固化过快导致填充不全。
质量控制环节应包含目视检查与透光性测试。目视检查主要关注键帽表面及内部是否有明显黑点或云雾状瑕疵;透光性测试可通过单色光源照射,观察光线穿透后的均匀度。对于不合格品,需回溯生产记录,分析是脱泡不足、固化温度异常还是材料配比失误,通过数据反馈不断优化工艺参数,逐步提升整体良品率。