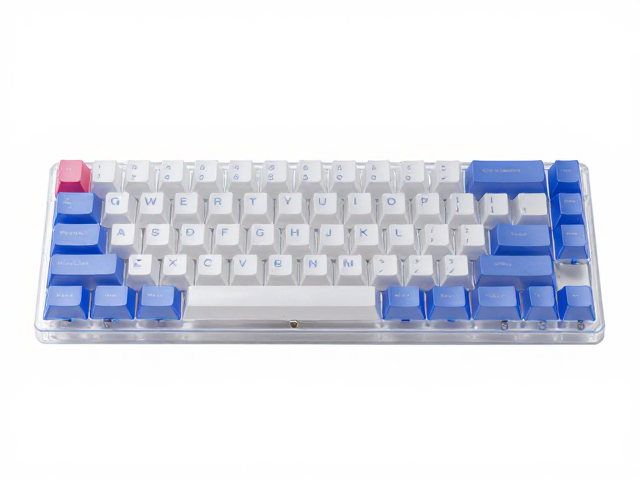
双色注塑工艺与全透键帽的视觉原理
双色注塑(Double-shot Injection Mounding)是制造全透双色键帽的核心技术路径,其物理结构由两层不同材质的塑料通过高温熔融结合而成。上层为透光性极强的PBT或ABS塑料,负责呈现图案与字符;下层为不透明或半透明的底座塑料,提供结构强度与色彩基底。当背光光线穿透上层透光塑料时,光线会经过下层塑料的漫反射或直接穿透,从而形成层次分明的视觉效果。这种工艺使得键帽在黑暗环境中能呈现出类似霓虹灯管的发光效果,是客制化机械键盘中追求极致灯光表现的首选方案。
全透设计的关键在于透光材料的的选择与厚度控制。传统的ABS材质透光率高但易打油,而PBT材质耐磨且透光均匀,目前主流的高端全透键帽多采用改性PBT或特种透明树脂。光线在穿透键帽时,若底层颜色较深,会吸收部分杂光,使透光字符边缘更加锐利;若底层为白色或浅色,则会产生柔和的漫反射,适合营造氛围感。工匠在制作过程中需精确计算两层塑料的厚度比例,过厚会导致光线衰减严重,键帽显得暗淡;过薄则可能因应力不均导致分层或透光不均,影响整体视觉的一致性。
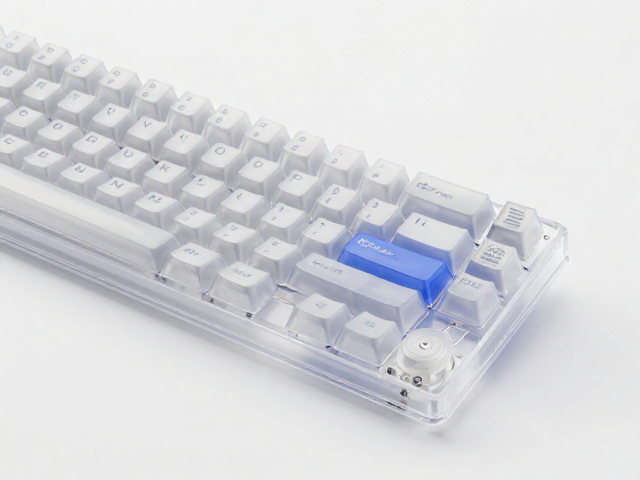
旋转模具与平移模具的机械结构解析
旋转模具是双色注塑工艺中的核心组件,其设计逻辑在于通过精密的机械旋转实现上下层塑料的对接。模具内部包含两个独立的型腔,上层型腔用于注塑透光字符,下层型腔用于注塑底座。在注塑第一层塑料后,模具通过高精度的旋转轴进行180度或90度翻转,使两层型腔对齐,随后注入第二层塑料。这种旋转过程要求极高的同心度,任何微小的偏差都会导致字符偏移或键帽表面出现明显的接合线(水口痕),直接影响键帽的美观度和手感。
平移模具则采用了直线位移的逻辑,通常用于更复杂的双色或多色结构,或者对精度要求极高的特殊造型键帽。在平移模具中,上下层型腔通过精密的导轨进行水平方向的相对移动。相比旋转模具,平移模具在开模和合模过程中产生的机械应力更小,有助于减少塑料在冷却过程中的内应力变形。然而,平移模具的制造成本通常高于旋转模具,因为其需要更精密的导向销和滑块机构来确保多层塑料在合模时的绝对对齐。对于追求极致细节的DIY玩家而言,模具类型的选择直接决定了最终成品的良品率和视觉纯净度。
客制化键帽的DIY制作流程与关键控制点
DIY制作全透双色键帽的第一步是模具设计与3D建模。设计师需要使用CAD软件绘制键帽的三维模型,并预留上下层塑料的接合面。在这一阶段,字符的字体、大小以及透光区域的形状需要经过反复推敲,以确保背光效果的最佳呈现。模型完成后,数据会被发送至CNC机床进行模具钢材的雕刻。模具钢材通常选用P20或S45C等硬度适中、易加工且耐用的材料,表面需经过抛光处理,以确保注塑出的键帽表面光滑无瑕疵。
注塑成型是DIY过程中最具技术含量的环节。操作者需严格控制注塑机的温度、压力和保压时间。透光层的注塑温度通常较高,以确保塑料充分熔融并流动至模具角落;底座层的注塑温度则需略低,以避免对已成型的透光层造成热损伤。在注塑过程中,排气设计至关重要,模具中设置的微小排气槽能排出塑料熔融时产生的气体,防止键帽内部出现气泡或烧焦痕迹。成型后的键帽需经过冷却定型,随后进行去水口、打磨和清洗,通过紫外线照射或自然固化完成最终定型。
材料特性与后期处理对成品的影响
材料的选择直接决定了键帽的光学性能和耐用性。PBT材料具有较低的吸水率和优异的耐磨性,其表面微观结构能更好地散射光线,使透光效果更加柔和均匀。相比之下,ABS材料透光率更高,但长期使用后表面易因油脂接触而变得光滑,导致透光不均。在DIY过程中,工匠常通过添加特殊的荧光粉或染色剂来调整透光层的颜色,这些添加剂的浓度和分布均匀度会直接影响键帽在背光下的色彩饱和度。
后期处理是提升键帽质感的必要步骤。成型后的键帽表面可能存在微小的注塑痕迹或毛刺,需使用细砂纸进行手工打磨,再用超声波清洗机彻底清除残留的粉尘和油污。部分高端DIY键帽还会进行二次表面处理,如喷砂或阳极氧化(针对金属键帽,此处主要指特殊涂层处理),以增强防滑性和视觉层次感。在处理过程中,需避免使用强腐蚀性溶剂,以免破坏塑料表面的分子结构,导致透光性下降或出现裂纹。经过精细处理的键帽,其透光均匀度和手感细节均能达到专业级水准,为机械键盘提供卓越的视觉与触觉体验。