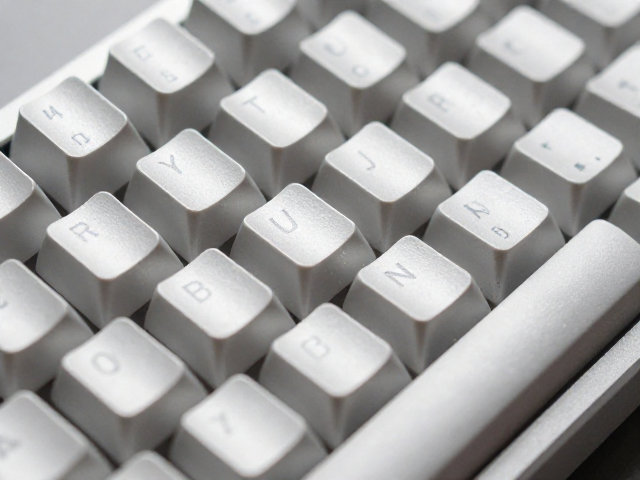
轻量化铝合金键帽的制造工艺解析
铝合金键帽在追求极致轻量的过程中,表面烤漆工艺占据了整个制造链条中不可忽视的一环。这种工艺通常涉及前处理、静电喷涂、高温固化以及后期打磨等多个步骤,每一个环节都会增加材料的厚度与整体密度。相比于直接使用阳极氧化或拉丝处理的裸铝键帽,烤漆层需要在金属表面形成一层严密的保护膜,这层膜通常由环氧树脂或聚氨酯等高分子材料构成,其密度远高于铝合金基材。在工业生产中,为了确保涂层附着力和耐腐蚀性,喷涂厚度往往控制在0.05毫米至0.1毫米之间,这一物理叠加使得整体重量难以通过单纯的材料减薄来实现大幅降低。
工艺中的固化过程也是影响重量的关键因素。烤漆需要经历高温烘烤,使涂料中的溶剂挥发并发生交联反应,形成坚硬的漆膜。在这个过程中,为了平衡成本与效率,生产线通常采用批量烘烤,这要求漆层必须具备足够的厚度以应对高温下的流平与收缩。过薄的涂层容易出现针孔或附着力不足,而过厚的涂层则直接增加了物理重量。此外,铝合金基材为了支撑烤漆的附着力,在模具成型时往往需要保留一定的壁厚结构,特别是在键帽边缘和字符雕刻处,这些结构性保留使得整体体积无法像塑料键帽那样通过中空设计无限压缩,从而在物理层面上限制了极致轻量的实现。
材料特性与结构设计的局限性
铝合金本身的密度约为2.7g/cm³,虽然远低于钢或铜,但相较于ABS或PBT等工程塑料(密度约1.0-1.4g/cm³),其单位体积重量依然较大。在键帽设计中,为了实现轻量化,设计师通常倾向于增加内部中空结构或减少壁厚。然而,铝合金烤漆工艺对结构完整性要求极高。铝合金在薄壁状态下进行冲压成型时容易出现开裂或变形,而烤漆过程中的高温应力会加剧这种结构不稳定。因此,为了保证良品率,铝合金键帽的壁厚通常保持在1.2mm至1.5mm之间,这一厚度在应对日常敲击应力时较为安全,但也直接导致了整体重量的增加。
烤漆工艺还会引发材料的热胀冷缩效应,进而影响结构稳定性。铝合金与烤漆涂层的热膨胀系数存在差异,在温度变化剧烈的环境中,两者结合部可能产生微小的应力集中。为了避免涂层剥落或开裂,制造工艺要求基材必须具有足够的刚性来抵抗这种形变。这意味着在键帽的受力点,如字符区域和边缘握持区,不能完全采用极端的薄壁设计。这种为了工艺稳定性而做出的妥协,使得铝合金键帽在物理结构上无法像塑料键帽那样实现“极致轻薄”,其重量成为维持结构完整与表面美观的必要物理成本。
表面处理后处理对重量的隐性影响
烤漆完成后的后处理工序,如喷砂、拉丝或精细打磨,虽然主要影响视觉质感,但也会对重量产生细微但累积的影响。喷砂处理需要使用氧化铝等磨料对表面进行撞击,以形成漫反射效果,这一过程会轻微去除表面材料,但为了保持尺寸精度,去除量极微。然而,在字符雕刻后,为了消除金属毛刺并增强烤漆附着力,通常需要进行化学蚀刻或机械打磨。这些处理步骤虽然去除了少量材料,但为了配合烤漆层的覆盖,往往会在字符周围预留一定的倒角或圆角空间,这些几何形状的保留增加了材料的使用面积。
此外,烤漆工艺中的遮蔽与保护步骤也会引入额外的重量因素。在喷涂过程中,键帽的底部、字符内部以及需要保持原色的区域需要使用保护膜或遮蔽胶带进行覆盖。虽然这些遮蔽物本身重量极轻,但在自动化生产线中,为了确保喷涂均匀,键帽在夹具中的定位方式往往要求键帽具有一定的悬空高度或接触点保护,这间接要求键帽底部设计有支撑脚或凸起。这些功能性结构虽然微小,但在批量生产中,它们构成了键帽整体体积的一部分,使得整体密度分布更加均匀,但也阻碍了通过减少非功能性体积来大幅降低重量的可能性。