材料特性与固化机理的基础认知
高端定制外设中常用的透光键帽多采用PBT或ABS工程塑料,其内部高分子链在成型后需要经历物理状态的稳定过程。透光键帽因表面经过特殊处理(如类肤涂层、蚀刻或电镀),材料表面的交联反应或溶剂挥发过程与普通键帽存在显著差异。若固化环境中的温湿度波动较大,键帽内部的残余应力无法均匀释放,极易导致透光区域出现发白、雾度增加或涂层开裂现象。因此,理解材料在常温与高温下的应力松弛规律,是优化固化时间的前提。
固化时间并非一个固定的数值,而是取决于键帽厚度、透光层厚度以及环境温度共同作用下的动态平衡。较厚的透光键帽或双层注塑工艺的键帽,其内部溶剂残留或内应力释放所需的时间更长。在实际操作中,过短的固化周期会导致键帽在后续使用中因环境变化产生形变,进而破坏透光均匀性;而过长的固化则可能增加生产成本并导致材料老化。通过观察键帽在紫外灯下的应力双折射现象,可以直观判断内部应力是否已充分释放,这是确定最佳固化时长的重要物理依据。
环境参数对固化效率的影响机制
温度是加速高分子链段运动、促进内应力释放的关键变量。在标准实验室环境下,室温(20-25℃)下的自然固化通常需要48至72小时才能达到初步稳定状态。若引入恒温固化箱,将温度控制在40-50℃区间,可显著缩短物理定型时间。需要注意的是,温度过高(超过60℃)可能导致PBT材料发生轻微软化或透光涂层附着力下降,因此温度控制必须精确,避免热损伤。湿度控制同样至关重要,高湿度环境可能延缓溶剂挥发,甚至引起键帽表面吸湿发白,理想湿度应维持在40%-50%之间。
空气流通速度影响着键帽表面溶剂或残留物的扩散效率。在封闭且无通风的环境中,挥发物积聚可能反向渗透至键帽表面,影响透光层的纯净度。优化气流有助于带走挥发的微量物质,维持固化环境的洁净度。建议采用低速循环风环境,既保证空气新鲜,又避免强风导致键帽表面温度不均。通过记录不同温湿度组合下的键帽尺寸变化率和透光率数据,可以建立环境参数与固化时间的对应关系,从而为不同批次的键帽制定精准的固化策略。
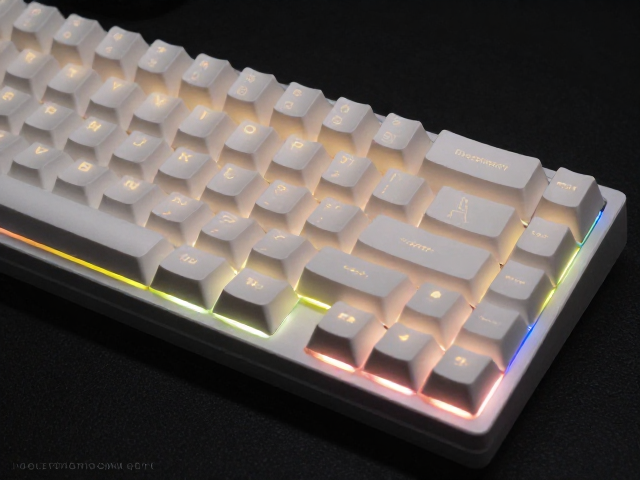
分阶段固化策略的执行细节
针对高端定制键帽的生产流程,分阶段固化能有效平衡效率与品质。第一阶段为初固,通常在键帽注塑或喷涂后立即进行,重点在于消除表层应力。此阶段建议在20-25℃环境下静置12-24小时,期间避免任何机械接触,使键帽表面分子结构初步稳定。对于经过电镀或复杂表面处理的键帽,初固时间可适当延长,以确保涂层与基材结合层的稳定。
第二阶段为深度固化,旨在处理内部残余应力并提升透光均匀性。在初固完成后,可将键帽移至恒温环境中,保持40℃左右温度,持续24-48小时。此阶段需每隔12小时检查一次键帽状态,观察是否有变形或色泽不均现象。对于高精度透光键帽,可在深度固化结束后进行一次低温退火处理,即在30℃环境下缓慢冷却,进一步消除热应力。通过这种分阶段控制,既能保证生产效率,又能确保每颗键帽的透光一致性达到高标准。
质检标准与数据反馈优化
固化效果的评估需依赖严密的质检流程,而非主观判断。透光均匀性是核心指标,可通过标准光源箱对键帽进行正面和侧面透光测试,记录亮度值的一致性。若发现某批次键帽透光不均,需回溯其固化时间与环境记录,分析是否因固化不足导致内部应力残留,或因固化过度导致材料老化。同时,尺寸稳定性测试也是必要环节,使用高精度卡尺测量键帽顶面与底面的尺寸变化,确保其在规定公差范围内。
建立数据反馈机制是持续优化固化时间的关键。将每批次键帽的固化参数(温度、湿度、时间)与质检结果(透光率、尺寸变化、外观缺陷)进行关联分析,形成数据库。通过对比不同参数组合下的数据表现,识别出高缺陷率的关键因子。例如,若数据显示湿度高于60%时透光发白率显著上升,则需强化除湿措施或缩短该环境下的暴露时间。基于数据驱动的迭代优化,能够逐步锁定最适宜当前生产条件的固化时间窗口,实现品质与效率的双重提升。