光学原理与材料选择的基础逻辑
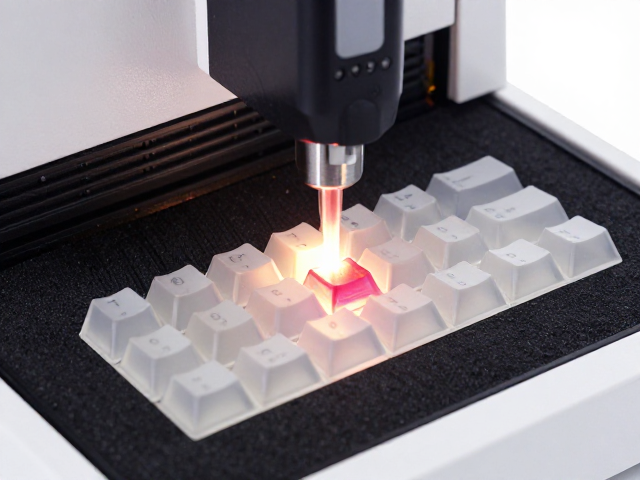
透光效果的核心在于光线在介质中的折射与散射路径,CO2激光雕刻机利用高能光束瞬间气化材料表面,通过控制雕刻深度来改变光路。常见的透光键帽多采用PBT或ABS工程塑料,其中PBT材质因其结晶度高、耐摩擦且不易发黄,成为制作高透光键帽的主流选择。激光束穿透塑料表层时,若雕刻深度控制在0.1mm至0.3mm之间,光线能顺利穿过键帽本体,而雕刻区域的粗糙表面会形成漫反射,从而产生柔和且均匀的发光质感。
不同材质的透光率存在显著差异,ABS材质表面光泽度高,激光雕刻后边缘较为锐利,适合需要清晰线条的设计;PBT材质表面呈哑光质感,雕刻后的光线溢出更加柔和,视觉上更具层次感。在实际操作中,激光功率和速度参数需根据具体塑料配方进行校准,过高的功率会导致材料熔融堆积,掩盖透光细节,而过低的功率则无法形成有效的漫反射面,导致透光不均。
激光参数设定与深度控制
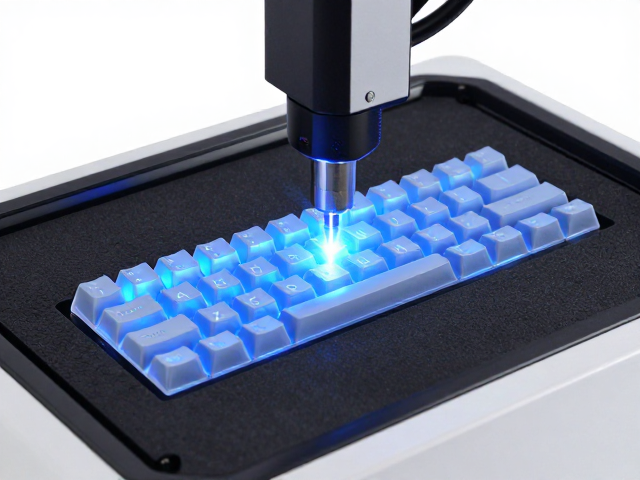
精准的深度控制是实现浅蚀透光的关键,CO2激光机通常配备振镜系统,通过调整激光频率和扫描速度来精确管理能量密度。对于0.9mm至1.2mm厚的键帽,雕刻深度通常设定在0.15mm左右,这一深度足以破坏材料表面的连续性以形成散射点,同时保留足够的厚度以维持结构强度。激光功率建议设置在20%-40%之间,扫描速度保持在300-600mm/s,具体数值需依据激光管的实际输出功率进行微调,确保雕刻线内部呈现细微的磨砂质感而非光滑的熔痕。
多重扫描技术能够提升透光效果的均匀性,单次扫描可能因材料厚度不均导致亮度差异,通过设置0.1mm的偏移量进行二次或多次扫描,可以平滑雕刻区域的表面纹理。填充模式的选择同样重要,点阵填充或高密度网格填充能比实心填充产生更细腻的光线溢出效果。此外,雕刻前的清洁步骤不可忽视,键帽表面的灰尘或脱模剂残留会干扰激光吸收,导致雕刻深度不一致,因此使用无水乙醇清洁并晾干是保证工艺稳定性的必要前置步骤。
后处理工艺与透光优化
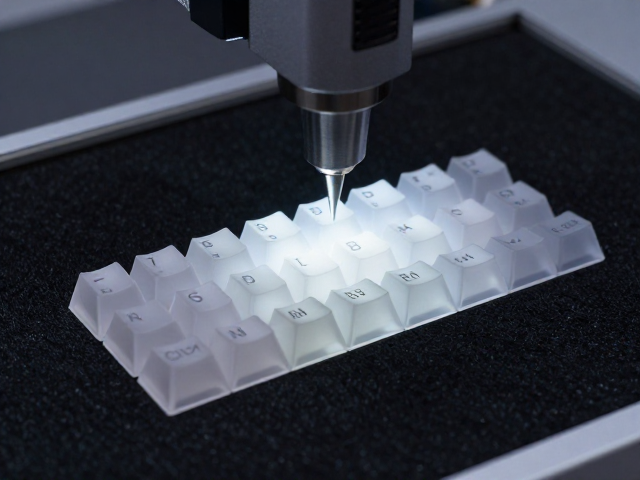
激光雕刻完成后,键帽表面可能残留微量碳化物或熔融颗粒,这些杂质会影响光线的透过率和美观度。使用软毛刷轻轻扫除表面浮尘,再蘸取少量工业酒精擦拭雕刻区域,可有效去除残留物,恢复塑料本来的透光特性。对于追求极致透光效果的键帽,部分工艺会在雕刻后进行简单的抛光处理,但需注意抛光力度,过度抛光可能磨平激光形成的漫反射微结构,导致透光效果变差,失去雕刻纹理带来的视觉层次。
表面处理剂的使用可以进一步增强透光稳定性,某些专用的塑料保护剂能防止键帽因长期光照或接触油脂而变黄,保持透光颜色的纯净。在组装测试阶段,通过背光模组验证透光效果时,应观察键帽边缘是否有漏光现象,良好的浅蚀工艺应确保光线主要从雕刻区域溢出,而非从键帽侧面或底部泄漏。这种精细的后处理流程确保了每一批次键帽在透光均匀性和视觉一致性上达到高标准要求。