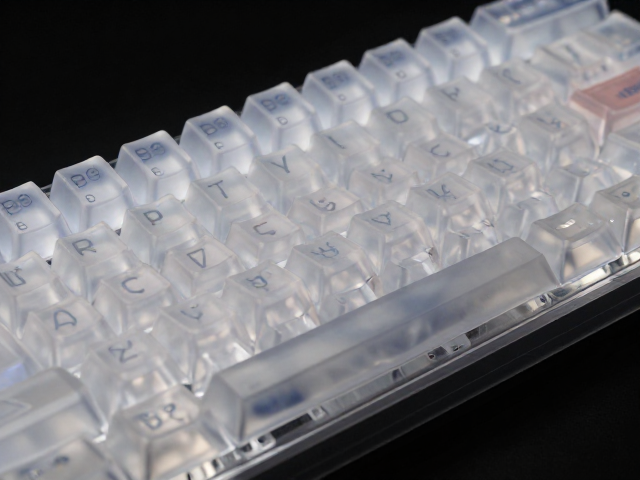
全透双色键帽的透光悖论与视觉呈现
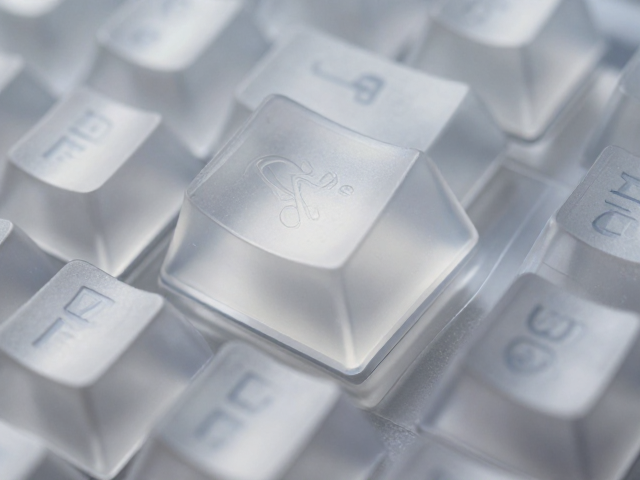
在机械键盘客制化圈层中,全透双色键帽常被视为提升桌面氛围感的核心组件,其核心卖点在于字符与底色在背光下能呈现截然不同的色彩层次。然而,许多玩家在实际组装后发现,即便标称“全透”,键帽主体在非字符区域依然会呈现出明显的半透明或灰白质感,而非预想中的纯净通透。这种视觉上的落差,往往源于对双色注塑工艺中模具流道设计的认知偏差,而非单纯的材质缺陷。
双色注塑并非将两种塑料简单拼凑,而是通过精密的模具结构,让两种不同颜色的ABS或PBT材料在注塑过程中形成分子级的嵌合。所谓的“全透”通常指的是字符部分的透光性,而主体不透明则是由注塑时的熔接痕、冷却收缩率以及流道残留物共同作用的结果。理解这一物理过程,是解开透光性谜题的关键,也是区分普通量产件与高端定制件的重要分水岭。
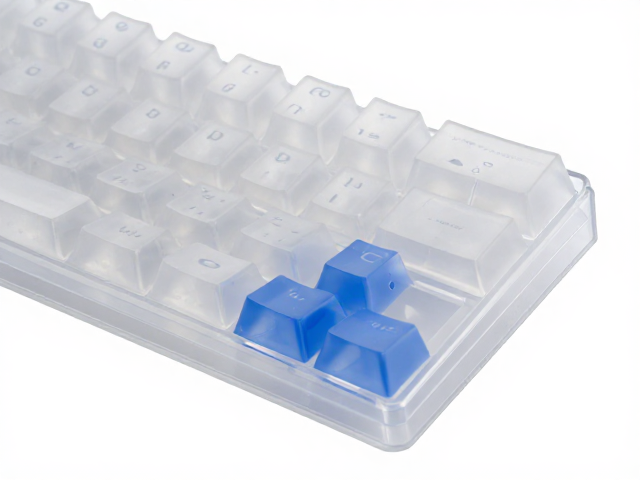
模具流道设计对材料流动与冷却的影响
模具内部的流道系统扮演着血液输送系统的角色,它决定了熔融塑料如何填充模具型腔。在双色键帽的生产中,第一色材料先行注入,随后模具旋转或移动,第二色材料注入覆盖第一色形成字符。流道的长度、直径以及布局方式,直接影响塑料熔体的流动速度和温度分布。如果流道设计过长或曲折,熔体在流动过程中热量散失过快,会导致后续注入的材料粘度增加,影响填充的完整性。
更为关键的是冷却阶段的应力分布。模具各部分的冷却效率差异,会导致塑料在固化过程中产生内应力。对于双色键帽的主体部分,如果模具冷却水道布局不均,会导致材料收缩不一致。这种微观层面的收缩不均,会在键帽表面形成细微的波纹或雾状区域,光线穿过时发生散射,从而降低整体的透光率和纯净度。精密的模具设计会通过优化的冷却回路,尽可能平衡温度场,减少因应力导致的光学瑕疵。
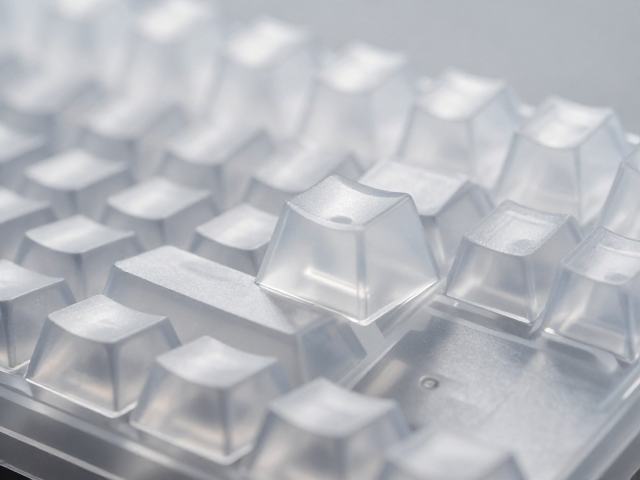
注塑参数与材料结晶度的博弈
除了模具结构,注塑过程中的压力、温度和保压时间也是决定透光性的核心变量。PBT材料具有较高的结晶度,其分子结构在快速冷却下容易形成无序排列,导致光线散射。为了获得高透光效果,通常需要精确控制注塑温度,使材料处于最佳的流动状态,同时通过适当的保压压力,确保材料紧密填充模具角落,减少空隙。然而,过高的压力和温度可能导致材料分解或产生气泡,反而破坏透光性。
双色键帽还面临着不同材质间的热膨胀系数差异问题。当两种塑料在模具中结合时,如果冷却速率过快,界面处容易产生微裂纹或结合不紧密。这些微观缺陷会成为光线的反射点,使得键帽主体看起来浑浊。因此,部分高端工艺会选择在注塑后增加退火处理,通过缓慢加热消除内应力,稳定分子结构,从而提升整体的透明度和耐用性。这一过程虽然增加了成本和时间,却是提升光学表现的重要手段。
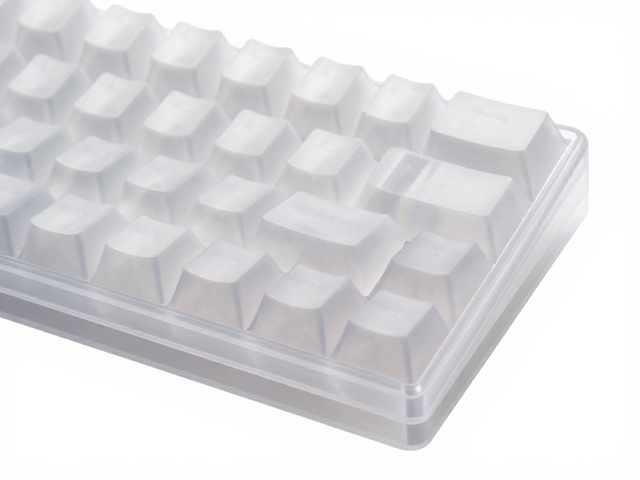
表面处理后的光学表现差异
注塑成型后的键帽通常会经过喷砂、激光雕刻或丝印等表面处理,这些工艺对最终视觉效果有着决定性影响。喷砂处理会在键帽表面形成无数微小的凹凸点,虽然能增加手感并减少指纹残留,但也会显著增加光线的漫反射,使键帽看起来更加柔和但通透感下降。对于追求极致透光的玩家,哑光或拉丝处理可能会削弱背光的穿透力,而高光抛光则能最大化透光效果,但更容易沾染油污。
激光雕刻在双色键帽中常用于字符边缘的修饰,通过精确控制激光功率和速度,可以在不破坏主体透光性的前提下,增强字符的锐度。然而,如果激光能量过大,会导致周围塑料碳化或变形,形成黑色烟雾残留,严重影响美观。此外,部分玩家会选择自行打磨或抛光键帽表面,以去除注塑留下的流道痕迹或合模线,但这需要极高的技巧,稍有不慎便会破坏键帽的几何结构,导致透光不均或手感异常。
用户视角下的透光性评估与选择
在实际选购和评估时,脱离背光环境观察键帽主体颜色是判断其透光潜力的基础。完全透明的键帽在自然光下应接近无色,略带灰白则可能意味着材料纯度或模具精度一般。玩家可通过观察键帽侧面注塑口的残留情况,初步判断模具流道设计的合理性。如果注塑口过大或残留明显,往往意味着模具维护成本高,长期使用后可能出现更多成型瑕疵。
测试透光性时,建议使用标准色温的LED光源从键帽底部均匀打光,观察字符边缘是否有明显的晕影或主体区域是否有斑驳的光斑。均匀的光线分布能反映模具冷却系统的效率,而清晰的字符边界则体现了双色注塑的精度。对于追求极致效果的用户,了解这些底层逻辑有助于在纷繁复杂的市场中,透过表象参数识别出品控稳定、工艺扎实的产品,从而获得真正符合预期的桌面视觉体验。