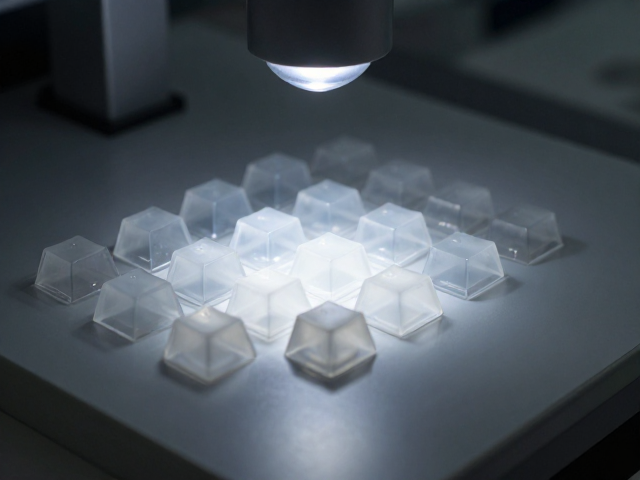
光学检测环境与基础光源配置
精密制造环境下的透光键帽检测,核心在于构建一个受控且稳定的光学测试平台。标准的检测室需具备照度可控的条件,通常要求环境光强度低于50 lux,以最大程度减少外界杂散光对透光均匀性判断的干扰。光源的选择至关重要,高显色指数(CRI≥95)的LED阵列或标准D65光源被广泛采用,它们能提供接近自然光的连续光谱,确保在不同颜色键帽上呈现真实的透光效果。
光源的布局需要遵循漫反射原理,避免直射光在键帽表面形成高光点或阴影,这会掩盖材料内部的密度不均或注塑缺陷。常见的配置是将键帽置于半透明漫射板下方,上方设置均匀发光的背光模组。这种上下对称或45度角照明结构,能模拟真实使用场景中的光线穿透路径,同时通过漫射板过滤掉光源的像素颗粒感,为肉眼观察或相机捕捉提供纯净的光场基础。
视觉检测系统的参数设定
在引入机器视觉进行量化分析时,相机传感器的选型直接决定了数据的可信度。工业级CMOS传感器因其高动态范围和低噪声特性,常被用于捕捉细微的光强差异。拍摄时需固定光圈与快门速度,确保同一批次不同键帽的曝光参数一致,从而保证灰度值数据的可比性。镜头通常选用微距定焦镜头,以消除边缘畸变,确保键帽中心与边缘的光学特征被无失真记录。
图像处理算法需针对透光均匀性设置严密的阈值范围。通过采集键帽中心、四角及边缘区域的光强像素值,计算标准差或均匀度系数。例如,若定义透光均匀度为(最大光强-最小光强)/平均光强,则合格品通常要求该系数控制在5%以内。算法需自动剔除因灰尘或表面划痕导致的异常噪点,聚焦于材料本体透光性能的评估,从而输出精确到每个像素点的光强分布热力图。
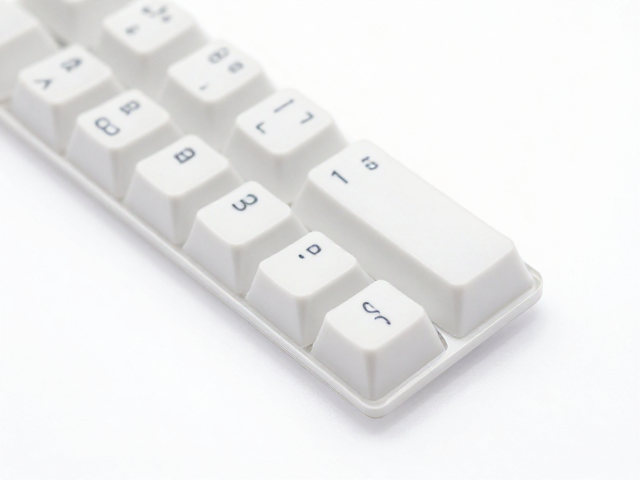
主观目视检测的标准流程
尽管自动化检测效率高,但人眼对光斑、光纹的细微感知仍具有不可替代的作用,因此主观目视检测仍是关键环节。检测人员需在距离键帽20-30厘米处,通过肉眼观察背光下的透光表现。重点排查是否存在明显的“阴阳面”、中心亮斑或边缘暗角。这种观察需在暗室中进行,且检测时间不宜过长,以避免视觉疲劳导致判断偏差。
目视检测需结合标准色卡或参照样件进行比对。将待测键帽与已知合格的基准件并排置于光源下,通过对比边缘过渡是否平滑、颜色是否一致来判定均匀性。对于带有复杂纹理或二次喷涂工艺的键帽,还需检查纹理深处是否存在积光或漏光现象。此过程强调检测者的经验积累,能够识别出血点、晶点等微观缺陷在宏观透光下的映射特征。
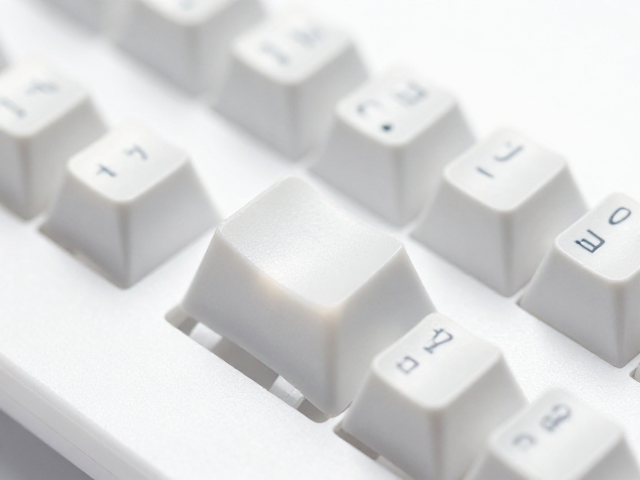
工艺缺陷对透光性的影响分析
注塑成型过程中的参数波动是导致透光不均的主要内因。保压压力不足或冷却时间过短,会导致键帽内部产生内应力或密度差异,进而引起光线折射率变化。在检测中,这类缺陷常表现为键帽内部出现云雾状或条纹状的光路扭曲。通过调整注塑机的模温、熔体温度及注射速度,并实时监控成型过程,可从源头降低因材料收缩不均带来的透光性缺陷。
材料本身的特性也会显著影响透光均匀性。不同批次的高分子材料(如PBT或ABS)在添加透光剂或色母时,若分散性不佳,会在键帽内部形成微观团聚。这些团聚物像微小的透镜,散射或阻挡光线,导致检测时出现局部暗斑或亮斑。因此,原材料入库时需严格检验其透光率参数,并在生产过程中保持料筒温度的稳定性,确保材料熔融状态一致,维持成品光学的稳定性。