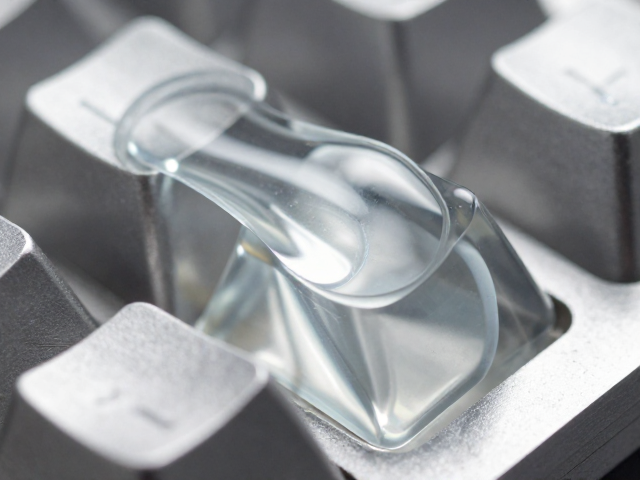
模具钢镜面加工透光键帽的材料流动性测试
模具钢在应对高透光键帽的精密注塑时,热传导效率与型腔表面的微观粗糙度会直接干扰熔融树脂的填充行为。以PBT或PC等主流透光工程塑料为例,其熔体在流经细微纹理或极薄壁结构时,剪切速率的变化会导致粘度波动,进而影响最终成型的光学一致性。通过模流分析软件模拟不同浇口位置下的填充路径,可以精确捕捉熔接线产生的风险区域,这些区域往往因分子取向不同而出现局部雾度,破坏全透光所需的纯净视觉效果。
材料流动性测试的核心在于评估树脂在高压低温条件下的流长比。在实际工程验证中,通常使用标准测试条结合高速摄影技术记录熔体前沿的推进状态。数据显示,当模具钢表面抛光至Ra0.01μm以下时,熔体与型壁的摩擦系数显著降低,有助于减少流动阻力。然而,过低的表面粗糙度也可能导致脱模困难或粘模现象,因此需要平衡抛光精度与脱模斜角的设计,确保材料能均匀铺展,避免因填充不足或滞留导致的内部应力集中,从而为后续的高透光效果奠定物理基础。
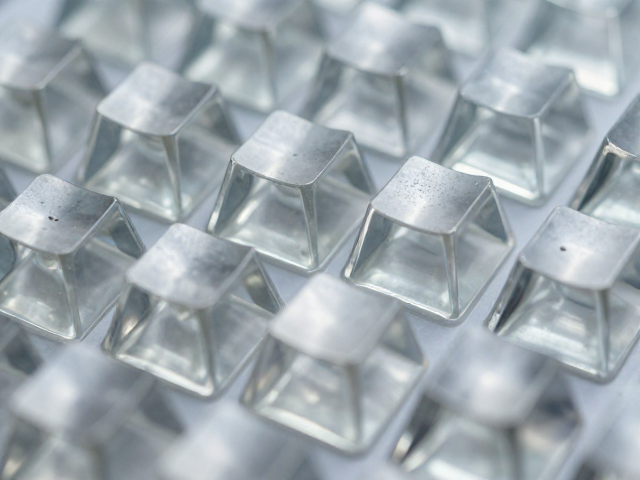
全透光效果的光学解析与表面处理工艺
全透光效果的实现不仅仅依赖于材料本身的透光率,更取决于模具钢表面的微观形态对光线的折射与散射控制。当光线穿过键帽时,若表面存在微米级的划痕或波纹,会发生漫反射,导致透光不均或出现“水波纹”效应。因此,模具钢需要经过多道精密抛光工序,从粗抛、细抛直至镜面抛光,每一道工序都需要使用不同粒度的金刚石研磨膏,以消除前一道工序留下的痕迹。这种超精密表面处理技术使得光线能够以可预测的路径穿透键帽,实现高均匀性的背光效果。
除了物理抛光,模具表面的微观纹理设计也是影响透光质感的关键变量。部分高端透光键帽会在镜面基础上引入纳米级微结构,通过控制光线在微观界面的反射路径,实现柔和且不刺眼的漫反射光效。这种工艺要求模具钢具备极高的硬度和耐磨性,以维持微观结构的稳定性。在验证阶段,通常使用分光光度计测量键帽在不同角度下的亮度均匀性,确保中心区域与边缘区域的透光差异控制在5%以内,从而达成视觉上的无死角全透光体验,满足用户对极致光影表现的需求。