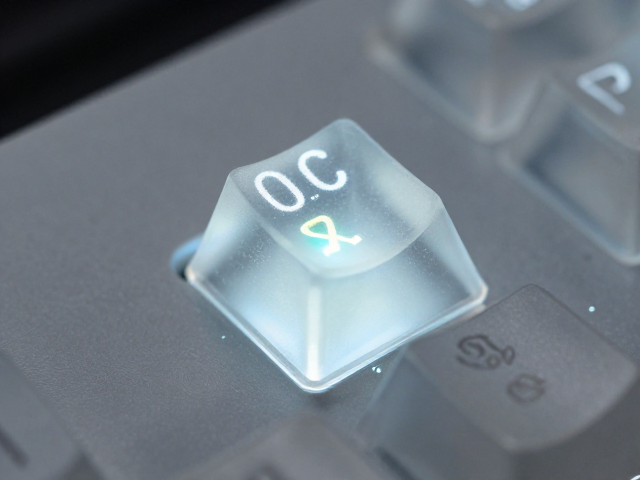
浅蚀透光键帽激光工艺的核心逻辑
激光功率与扫描速度共同决定了光子能量在ABS或PBT塑料表面的沉积密度,进而影响蚀刻深度与透光率的平衡。在浅蚀工艺中,目标并非完全去除材料形成深槽,而是通过控制热效应使表面分子结构发生微细变化,形成具有漫反射特性的粗糙面。这一过程要求激光束的能量密度必须精确控制在材料改性阈值之下,避免过度烧蚀导致结构强度下降或边缘发黄。
透光效果的实现依赖于蚀刻区域的微观几何结构对光线的散射作用。当激光以高频脉冲形式作用于键帽表面特定图案区域时,材料表层形成微米级的凹凸纹理,光线穿过这些纹理时发生折射与散射,从而消除LED直射产生的刺眼光斑,呈现柔和均匀的光效。这种物理结构的改变直接关联于激光参数的设定,任何参数的偏差都会导致透光不均或图案边缘模糊。
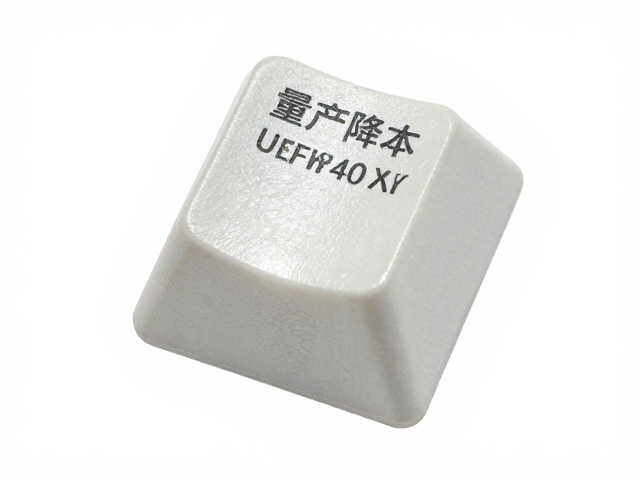
激光功率对蚀刻深度与透光均匀性的影响
激光功率直接决定了单位面积内的能量输入,是控制蚀刻深度的首要变量。对于常见的透光键帽材质,较低的激光功率(通常在10W-30W光纤激光器范畴)难以引发有效的表面改性,导致透光率不足,灯光穿透困难;而过高的功率则会瞬间气化材料,造成蚀刻过深,不仅破坏了键帽整体厚度的一致性,还容易因热量积聚导致周围材料变形或产生焦痕。
在实际生产中,功率密度的分布均匀性会显著影响成品的一致性。高功率密度可能导致图案中心区域透光率过高,而边缘区域因能量衰减出现透光断层。因此,需要结合激光振镜的扫描路径,优化功率输出的线性度,确保每个像素点的能量沉积符合预设曲线。通过调整功率参数,可以精细调控蚀刻面的粗糙度,进而精确匹配不同色温LED灯珠的光谱特性,实现色彩还原的准确性。
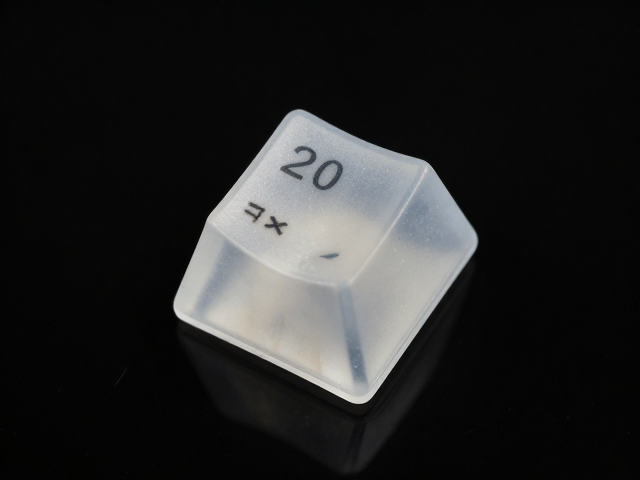
扫描速度对加工效率与热影响区的调控
扫描速度决定了激光束在每个微区的驻留时间,是平衡生产效率与加工质量的关键参数。较高的扫描速度缩短了热作用时间,有利于减少热影响区(HAZ)的扩大,防止键帽本体因过热而产生应力裂纹或透明度下降。然而,过快的速度会导致能量输入不足,使得蚀刻图案浅淡,透光效果微弱,无法满足背光键帽的光通量要求。
相反,较低的扫描速度增加了能量累积,有助于形成更深且透光性更好的蚀刻图案,但随之而来的是加工周期的延长和热损伤风险的增加。在量产环境中,扫描速度的设定需结合激光器的最大响应速度及振镜的动态性能进行综合考量。通过多段速度策略,即在图案轮廓处采用较低速度保证细节清晰,在填充区域采用较高速度提升效率,可以在保证透光效果的前提下,最大化单位时间的产出量。
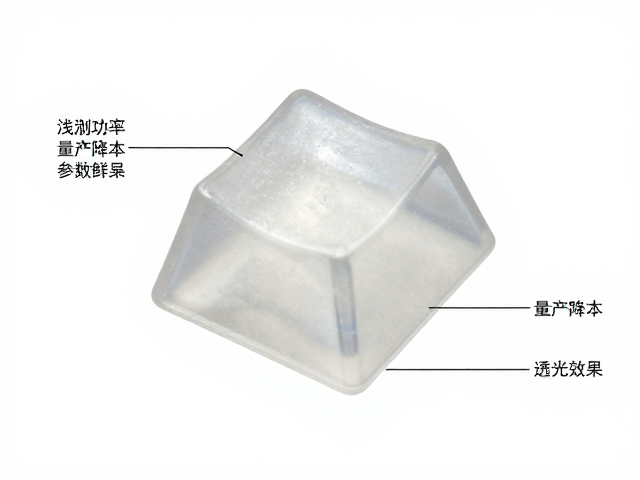
参数协同与量产降本策略
激光功率与扫描速度并非独立变量,二者存在严密的耦合关系,共同决定了工艺窗口的稳定性。在追求降本的目标下,优化的参数组合应能在满足透光标准的前提下,尽可能降低单次加工的时间成本。通过建立严密的参数数据库,针对不同批次、不同厚度的键帽材质进行微调,减少试错物料损耗,是实现规模化生产成本控制的有效途径。
此外,参数的一致性控制直接关联于良品率,而良品率是降本的核心环节。稳定的功率输出和精准的速度同步能够减少因参数波动导致的次品,降低后道筛选与返工的成本。通过自动化监控系统实时反馈激光状态,结合历史数据优化参数模型,可以进一步压缩生产周期,提升整体制造效率,从而在激烈的市场竞争中通过工艺优化实现成本结构的优化。